
Linha de produção de dosagem sólida de alta contenção GFH R&D
A linha de produção de dosagem sólida de alta contenção da GFH R&D foi p.....

Em 2026, mais de 70% dos candidatos a pipeline de oncologia são classificados como APIs de alta potência (HPAPIs) — compostos com limite de exposição ocupacional (OEL) abaixo de 10 µg/m³. Um único miligrama de alguns HPAPIs pode desencadear efeitos terapêuticos num paciente de 70 kg, mas a mesma dose inalada ou absorvida por um operador de produção pode causar danos irreversíveis. Esta dupla natureza – potência excepcional aliada a extrema toxicidade – força todas as decisões no projeto das instalações, seleção de equipamentos e validação de limpeza a serem baseadas em dados e ponderadas pelo risco.
A fabricação de HPAPI não tolera soluções genéricas. Um reator de tampa aberta de 200 litros não tem lugar em um processo onde uma partícula transportada pelo ar pode exceder o limite de exposição média ponderada pelo tempo de 8 horas. Este guia disseca as tecnologias de contenção, os protocolos de expansão e as estratégias de limpeza que separam as linhas de produção bem-sucedidas de HPAPI das perigosas — com matrizes de decisão, comparações de equipamentos e um estudo de caso do mundo real que moveu um composto citotóxico de lotes clínicos de 10 kg para fornecimento comercial de 500 kg sem um único incidente de exposição do operador.
Um API de alta potência é qualquer composto farmacêutico que produz uma resposta biológica em uma dose inferior a 10 mg por dia ou tem um OEL igual ou inferior a 10 µg/m³ como uma média ponderada no tempo de 8 horas. A Agência Europeia de Medicamentos (EMA) vincula a classificação HPAPI à exposição diária aceitável (ADE), onde valores abaixo de 10 µg/dia sinalizam um composto como potente, enquanto o projeto de orientação da FDA dos EUA sobre a segurança de compostos potentes se baseia nas faixas OEL e na atividade farmacológica. As definições regulamentares variam, mas a indústria padronizou-se amplamente em torno de faixas de controlo de exposição baseadas no desempenho (BCE).
A maioria dos fabricantes usa um sistema de faixas de quatro ou cinco níveis, muitas vezes chamado de OEB 1 a OEB 5, para vincular a toxicidade do composto aos requisitos de contenção. Quanto maior o número OEB, menor a concentração no ar permitida – e mais controles de engenharia se tornam obrigatórios.
Os compostos OEB 5 típicos incluem cargas úteis de conjugado anticorpo-droga (ADC) e citotóxicos específicos como monometil auristatina E (MMAE). Estas substâncias exigem soluções de contenção que atinjam concentrações no ar inferiores a 0,1 µg/m³ — um regime onde os testes de integridade das luvas, a monitorização contínua do ar e os bloqueios de ar dos materiais deixam de ser opcionais e se tornam a espinha dorsal da segurança do operador.
Três riscos interconectados definem a fabricação de HPAPI. Primeiro, a toxicidade direta para os operadores — aguda e cumulativa — caso os controles de engenharia falhem. Em segundo lugar, violações de contenção que liberam poeiras ou vapores potentes nas suítes de produção, expondo o pessoal durante tarefas rotineiras como amostragem, distribuição ou limpeza. Terceiro, a contaminação cruzada com produtos não potentes fabricados em instalações partilhadas, que pode provocar rejeições dispendiosas de lotes ou prejudicar os pacientes se não for detectada. Estes riscos não são teóricos: numa carta de advertência da FDA, uma instalação recebeu uma citação depois de amostras limpas de uma linha não potente terem revelado resíduos citotóxicos de um processo HPAPI adjacente.
| Fonte de risco | Raio de Impacto | Mitigação |
|---|---|---|
| Toxicidade do operador | Equipe individual e imediata | Isoladores de contenção, respiradores purificadores de ar motorizados (PAPRs), monitoramento do ar em tempo real |
| Falha de contenção | Em toda a suíte, vários lotes | Equipamentos de alta contenção (OEB 4/5), passagens de porta dupla, cascatas de pressão |
| Contaminação cruzada | Instalação inteira, vários produtos | Conjuntos dedicados, protocolos de limpeza verificados, limites de transferência de 10 ppm, sensibilidade do método analítico |
A mitigação de riscos começa com o próprio equipamento. Transferências abertas – coleta manual de pó de um tambor para um granulador ou misturador – são inaceitáveis além do OEB 2. Em vez disso, granuladores de alta contenção com luvas isolantes integradas e portas de transferência fechadas deve criar um ambiente selado onde todo o contato com materiais aconteça atrás de sistemas de barreira validados. Essa mudança da dependência apenas de equipamentos de proteção individual (EPI) para a contenção projetada é a decisão mais impactante que um fabricante toma ao passar para a produção de HPAPI.
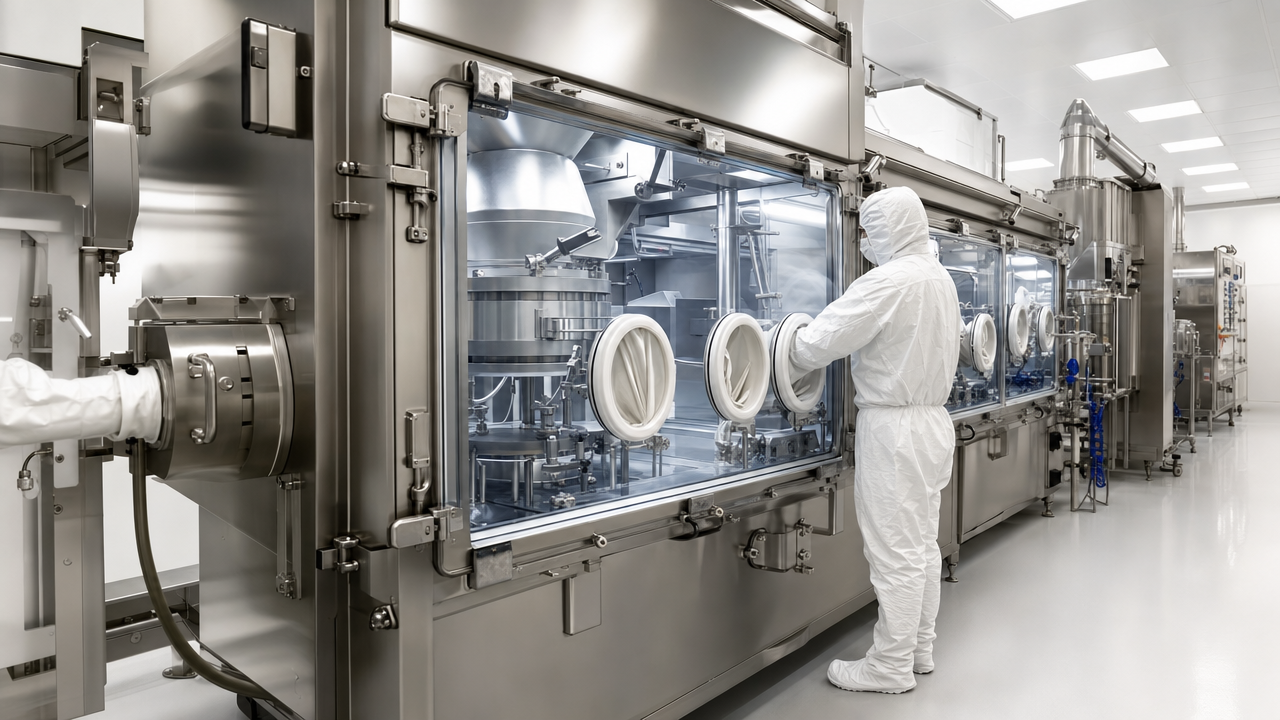
As formas farmacêuticas orais sólidas (OSD) – comprimidos e cápsulas – representam uma parcela crescente dos produtos HPAPI. No entanto, produzi-los com segurança exige uma filosofia de contenção diferente da dos injetáveis estéreis. Os processos OSD que envolvem granulação, mistura, compressão e revestimento geram poeira significativa, geralmente com tamanhos de partículas abaixo de 100 mícrons, que permanecem no ar por horas. A seleção correta do equipamento converte esse perigo de uma ameaça constante em um evento controlado.
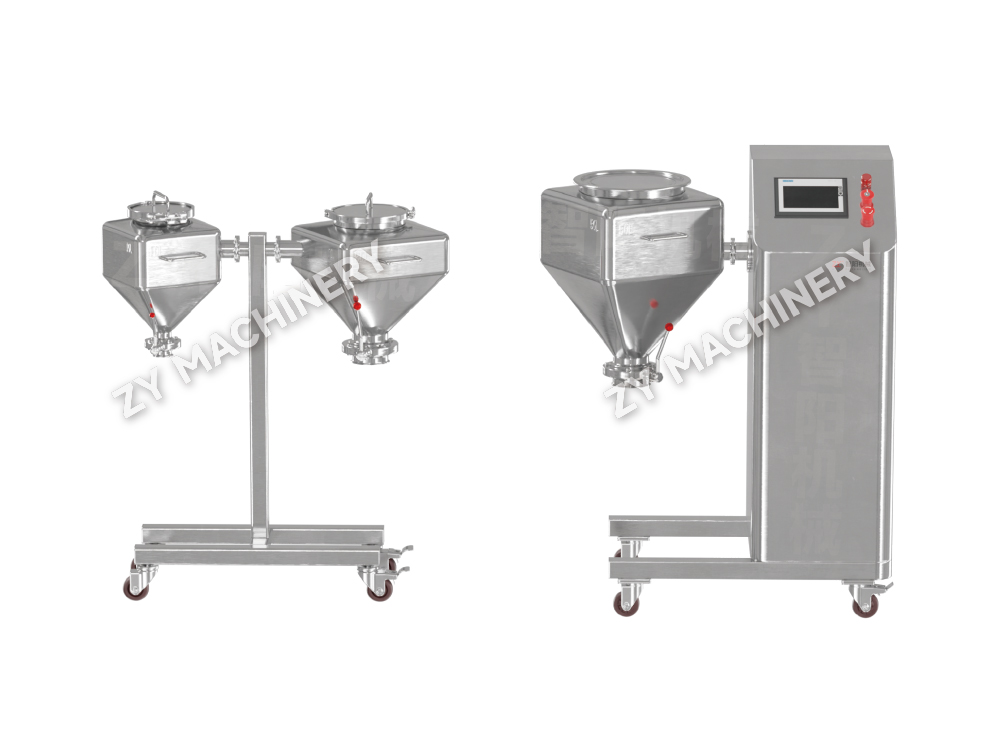
Três operações unitárias dominam as linhas OSD HPAPI: granulação úmida ou seca, mistura e mistura e revestimento de comprimidos. Cada um possui variantes especializadas de alta contenção. Um misturador de alta contenção, por exemplo, deve conseguir uma vedação hermética durante a carga e a descarga, normalmente através de válvulas borboleta divididas ou revestimentos contínuos. Um revestidor de alta contenção requer gabinetes de pressão negativa com exaustão filtrada por HEPA e recursos de lavagem no local (WIP) para evitar intervenções de limpeza manual. Os granuladores, a etapa que consome mais poeira, devem ser escolhidos com desempenho OEL verificável pelo monitoramento da higiene industrial, e não apenas pelas promessas do fornecedor.
A matriz de decisão abaixo compara as principais categorias de equipamentos para um processo OSD HPAPI típico visando OEB 4 (1–10 µg/m³). Os tamanhos dos lotes pressupõem uma linha comercial de volume médio.
| Tipo de equipamento | OEL típico alcançável | Capacidade CIP/WIP | Faixa de lote (kg) | Recurso principal |
|---|---|---|---|---|
| Granulador de alta contenção (úmido) | 0,5–5 µg/m³ | Limpeza manual WIP | 5–500 | Bacia e descarga integradas ao isolador |
| Granulador de alta contenção (seco) | 1–10 µg/m³ | Risco limitado e alto de poeira | 2–200 | Compactação de rolos com fresagem contida |
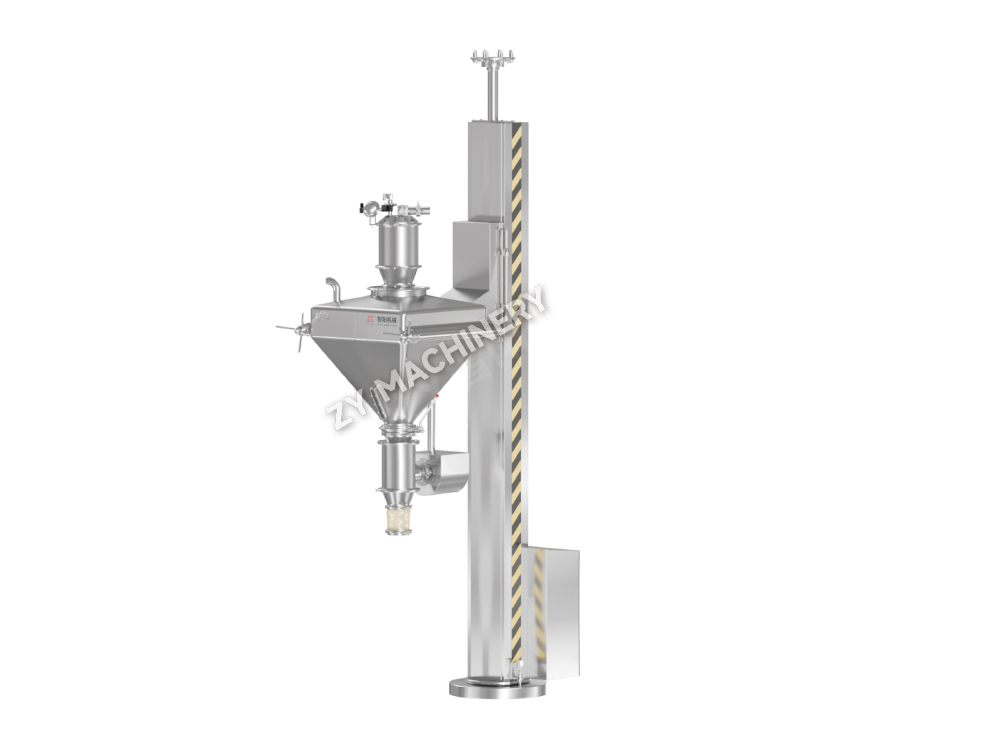
| Liquidificador misturador de alta contenção | 0,3–3 µg/m³ | WIP através de bolas de spray | 10–1000 | Acoplamento de válvula dividida para IBCs |
| Revestidor de comprimidos de alta contenção | 0,5–5 µg/m³ | Totalmente CIP | 50–600 | Vedações de tambor de pressão negativa |
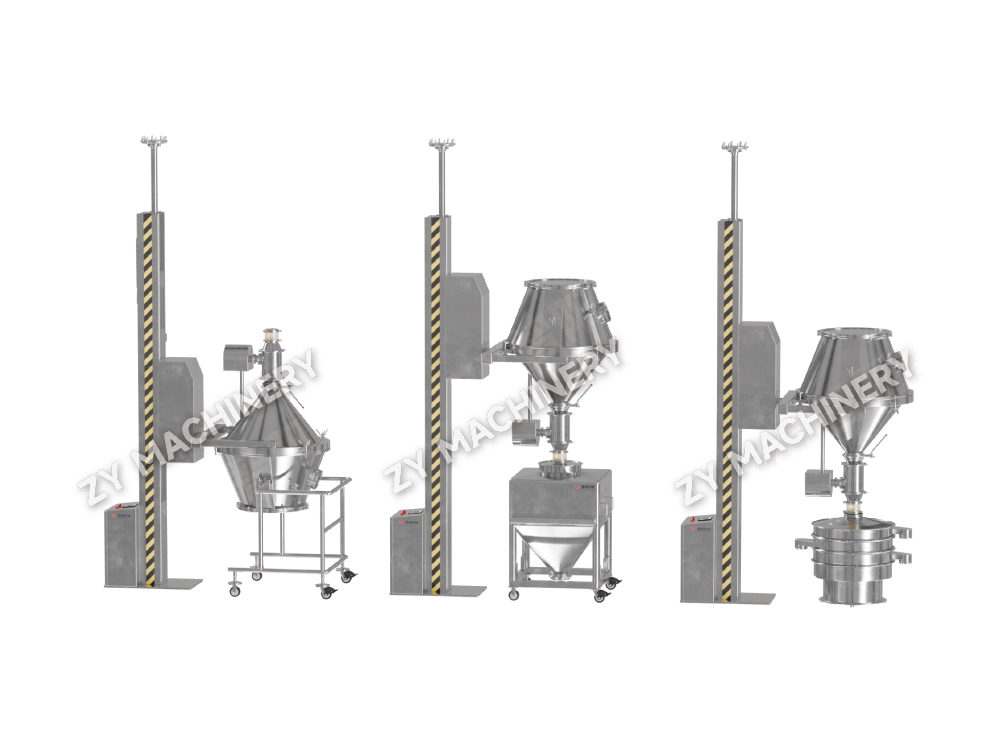
A conexão dessas operações unitárias requer sistemas contidos de transferência de materiais. Os contêineres intermediários para granel (IBCs) com válvulas divididas alfa-beta dominam as configurações OEB 3–4, enquanto os revestimentos contínuos passivos (PCLs) estão ganhando força para o OEB 5 porque eliminam a interface válvula-válvula que é um ponto de vazamento comum. A escolha também se estende à validação de limpeza: as linhas baseadas em IBC precisam de estações de limpeza separadas, enquanto as PCLs são de uso único e eliminam totalmente a carga de validação de limpeza – mas com um custo de consumível mais alto.
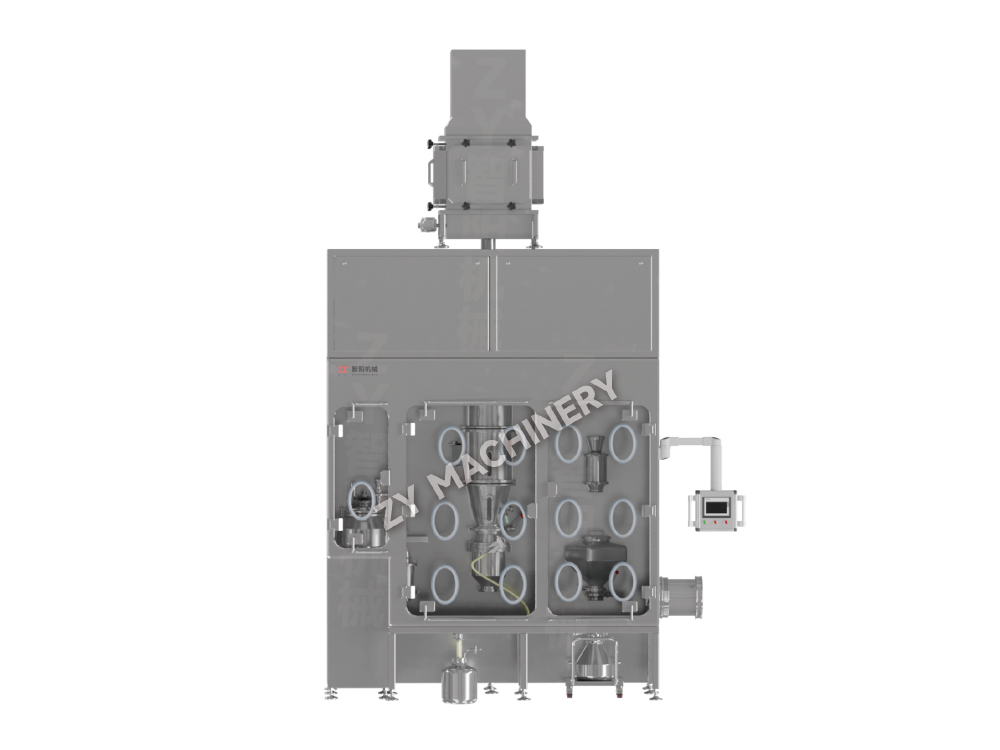
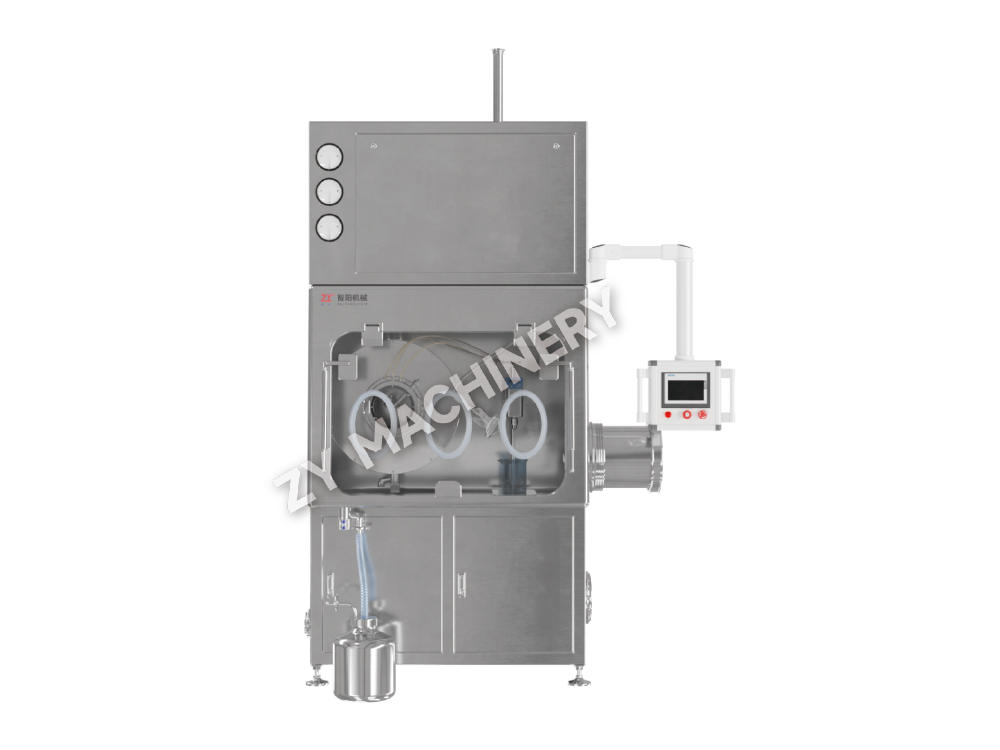
Uma sequência prática de seleção começa com a etapa de maior risco – geralmente granulação. Se o granulador não conseguir manter seu OEL alvo, mesmo um revestidor posterior perfeito não salvará o conjunto. Por esse motivo, muitas instalações iniciam seus investimentos em equipamentos HPAPI com um linha de granuladores de alta contenção , em seguida, introduza gradualmente sistemas de mistura e finalmente um revestidor de alta especificação.
Escalar um processo HPAPI de um reator de laboratório de 1 litro para uma linha comercial de 500 kg não é apenas um problema de engenharia – é um problema de contenção que se agrava com cada aumento de ordem de grandeza. Uma capela de laboratório que funciona a 50 gramas oferece proteção zero a 50 quilogramas, onde a transferência de pó gera concentrações no ar que podem aumentar 1.000 vezes durante o despejo ou escavação do saco.
O caminho de expansão deve ser segmentado em três regimes de contenção distintos, cada um com o seu próprio conjunto de equipamentos e requisitos de verificação.
Uma atividade crítica de expansão é a avaliação da capacidade de contenção. Ele mapeia cada operação aberta – carga, amostragem, descarga, troca de filtros – para uma solução de contenção e classifica o risco residual após os controles. Para um HPAPI citotóxico dimensionado de 10 kg a 500 kg, a avaliação de capacidade de contenção identificou cinco etapas de alto risco, das quais três exigiram modificações de engenharia (adicionar uma porta de amostragem contida, atualizar para uma estação de acoplamento IBC de válvula dupla e instalar um cortador automático de sacos). Após a implementação, as amostras de ar pessoais caíram de uma média geométrica de 12 ng/m³ para 0,8 ng/m³ — uma melhoria de 15 vezes que superou o limite de alerta baseado em OEL.
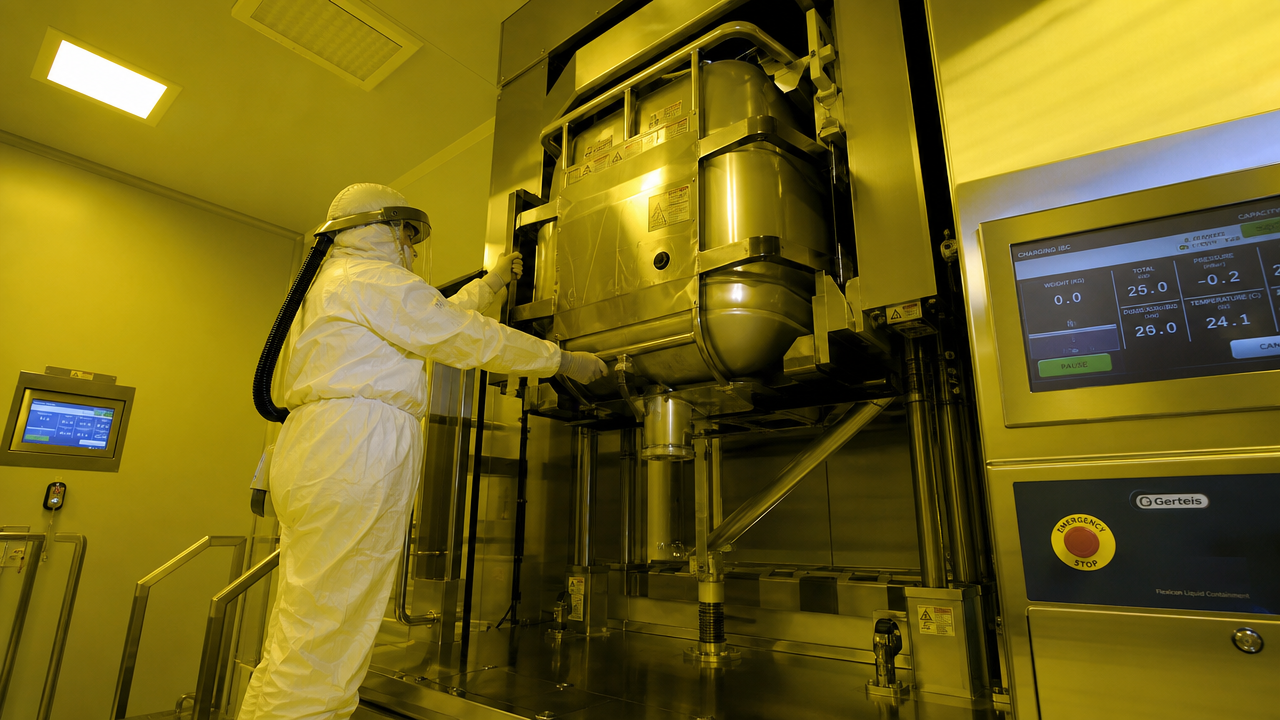
Nenhuma linha HPAPI é segura sem uma validação de limpeza que comprove a remoção de resíduos potentes a níveis que não representem riscos de contaminação cruzada ao próximo produto. A métrica de referência é o limite de exposição baseado na saúde (HBEL), muitas vezes expresso como uma exposição diária permitida (PDE) ou ADE. Um limite de transferência comum é de 10 ppm do produto anterior na próxima dose diária máxima, mas para HPAPIs, esse número de 10 ppm é muitas vezes muito alto. Para um composto com um ADE de 1 µg/dia, uma transferência de 10 ppm para um comprimido de 500 mg forneceria 5 µg – cinco vezes o limite seguro. Assim, os limites de limpeza devem ser calculados especificamente por composto, e não emprestados de programas não potentes.
A estratégia de limpeza se divide em limpeza automatizada no local (CIP) e limpeza manual. O CIP domina os equipamentos HPAPI porque elimina a exposição do operador durante a limpeza. Esferas de pulverização, cabeças de jato rotativas e bicos de alta velocidade alcançam as superfícies internas sem quebrar a contenção. No entanto, o CIP por si só não consegue remover todos os resíduos de vedações, juntas e pernas mortas – estes requerem limpezas manuais, que devem ser realizadas dentro de isoladores ou através de portas de luvas com EPI completo.
| Método de amostragem | Vantagens | Limitações | Melhor Aplicação |
|---|---|---|---|
| Limpeza de superfície (cotonete) | Mede diretamente resíduos nas superfícies dos equipamentos; pode segmentar locais de pior caso | Recuperação dependente da técnica; não é possível amostrar áreas inacessíveis | Verificação pós-CIP de superfícies críticas (cuba, calha de descarga) |
| Amostragem de água de enxágue | Integra resíduos de grandes superfícies; não intrusivo | Deve assumir dissolução uniforme; pode perder resíduos insolúveis | Enxágue final de tanques, misturadores e linhas de transferência |
| Monitoramento de TOC on-line | Dados em tempo real; reduz o tempo de espera do laboratório; tendência | Não específico do composto; falsos positivos de agentes de limpeza | Verificação contínua dos ciclos de enxágue e retornos de água CIP |
Os critérios de aceitação são definidos no nível do PDE, traduzidos em um carryover máximo permitido (MAC) por área de superfície. Para um granulador de 500 litros com superfície interna de 12 m² e CAM total de 1 mg, o limite por área é de 0,083 mg/100 cm². As amostras limpas devem apresentar resíduos abaixo desse limite, com fatores de recuperação aplicados. Qualquer excursão desencadeia uma análise da causa raiz – muitas vezes apontando para uma perna morta não contatada pelo spray CIP ou uma junta que retém o API. Redesenhar essas áreas para serem drenáveis e lisas (Ra < 0,8 µm) evita a recorrência.
Um programa de validação de limpeza HPAPI bem-sucedido executa no mínimo três execuções consecutivas bem-sucedidas, inclui inspeção visual e testes analíticos e revalida sempre que o tamanho do lote, os parâmetros de limpeza ou a configuração do equipamento mudam. Os locais que integram o monitoramento de TOC on-line após o CIP reduziram a carga de testes de esfregaços de laboratório em 40–60%, acelerando a liberação do lote sem sacrificar a segurança.
Para testar esses princípios, um CDMO de médio porte levou um HPAPI citotóxico Classe II do BCS desde a produção clínica em estágio final (lote de 10 kg) até a escala comercial (lote de 500 kg) durante um período de 18 meses. O composto tinha um OEL de 0,3 µg/m³ – firmemente no território OEB 5 – e a linha piloto existente, usando isoladores de frente aberta e transferências manuais de IBC, registrou níveis de exposição pessoal em média 1,5 ng/m³, mas com picos de 22 ng/m³ durante as trocas de filtro.
O projeto de ampliação substituiu a etapa de carregamento manual por um cortador de saco automatizado dentro de um isolador de alta integridade. A etapa de granulação úmida passou para um granulador de alto cisalhamento contido com uma descarga de tigela com válvula dividida que é acoplada diretamente a um misturador IBC de 500 kg. O revestidor foi atualizado para uma unidade de pressão negativa com capacidade CIP, e todos os alojamentos de filtro foram reprojetados para troca de entrada/saída (BIBO) com contenção contínua do revestimento.
Após o comissionamento, o monitoramento ambiental mostrou uma média geométrica de exposição pessoal de 0,09 ng/m³ — uma redução de 85% em relação aos dados piloto. Nenhuma excursão acima do limite de alerta de 0,3 ng/m³ ocorreu em 22 lotes comerciais. A validação de limpeza passou por três execuções consecutivas com resultados de água de enxágue abaixo do MAC derivado de PDE, e as recuperações de esfregaço foram em média de 92% para o composto alvo. O investimento total de capital foi de 4,2 milhões de dólares, mas o projecto atingiu a produção comercial 9 meses antes do previsto porque as falhas de contenção – que causaram duas paragens de 6 semanas durante campanhas piloto – foram completamente eliminadas.
Muitos gestores de operações veem os equipamentos de alta contenção como um centro de custos. Essa perspectiva ignora as despesas ocultas do manuseio aberto: taxas de queima de equipamentos de proteção individual, excursões de monitoramento ambiental, perdas de lotes devido à contaminação cruzada e tempo de inatividade regulatório. Uma comparação do custo total de propriedade (TCO) durante um período de 5 anos para uma linha OEB 4 HPAPI com tamanho de lote de 200 kg revela uma inversão impressionante: a linha de contenção custa 18% mais em capital, mas reduz as despesas operacionais anuais em 37%.
| Categoria de custo | Linha de Contenção | Linha aberta |
|---|---|---|
| Instalação de equipamento capital | 3.200 | 2.600 |
| EPI e consumíveis anuais | 80 | 340 |
| Validação anual de limpeza (cotonetes, laboratório) | 45 | 120 |
| Tempo de inatividade anual (falhas de contenção) | 0 (projetado) | 210 |
| Custo total de 5 anos (incluindo capital) | 3.825 | 5.950 |
A maior economia vem do tempo de inatividade evitado. As operações de linha aberta gastavam em média 14 dias por ano investigando e corrigindo excursões de contenção, enquanto os controles projetados da linha fechada eliminavam os riscos de excursão na fonte. O custo dos consumíveis de uso único para sistemas de transferência contidos — como revestimentos contínuos passivos — foi totalmente compensado pela redução de 65% no consumo de EPI e pela queda de 60% no volume de testes com swab. Para um fabricante contratado que fatura US$ 2.000 por hora de produção, 14 dias de produção adicionais se traduzem em mais de US$ 670.000 em recuperação de receita anual.
O custo das instalações é outra dimensão. Uma linha contida com isolamento de pressão negativa pode razoavelmente compartilhar um edifício com operações não potentes sem exigir segregação física completa. Uma linha HPAPI aberta exige rotineiramente uma ala dedicada com HVAC, vestimentas e fluxo de material separados – adicionando US$ 1,5 a 2 milhões em capital da instalação, que o cálculo do TCO acima já inclui no valor do capital da linha aberta. O resultado: a contenção não é uma opção premium, mas uma estratégia de otimização de custos de longo prazo para qualquer produto HPAPI que espera mais de três anos de fornecimento comercial.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais