


Granulador de alimentação a vácuo com levantamento fixo NTZS
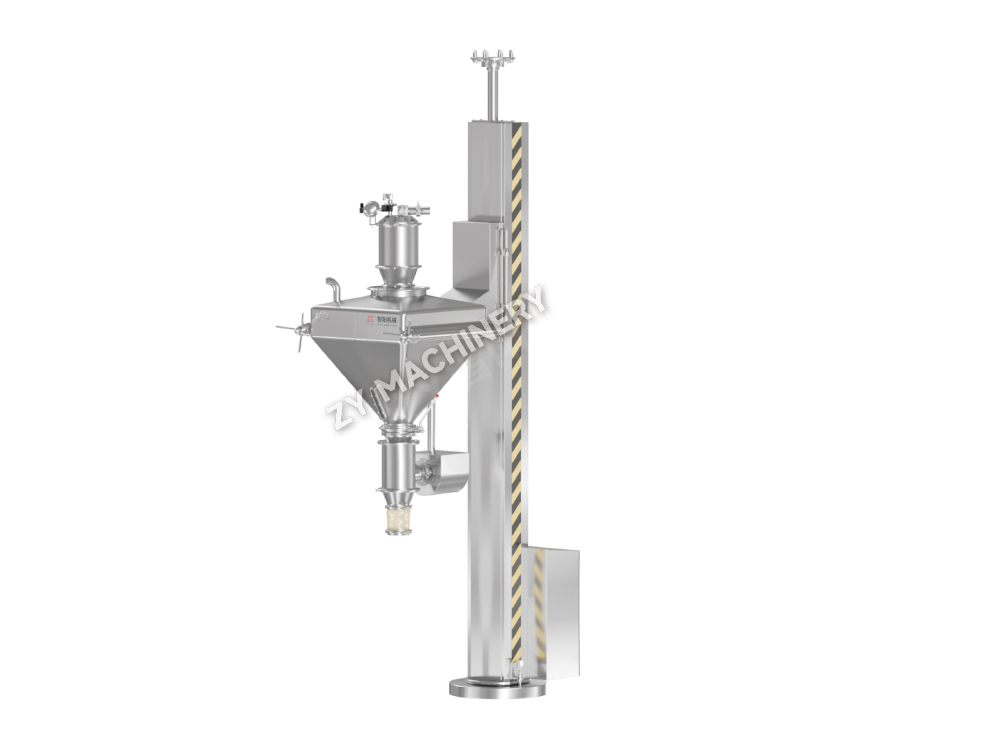
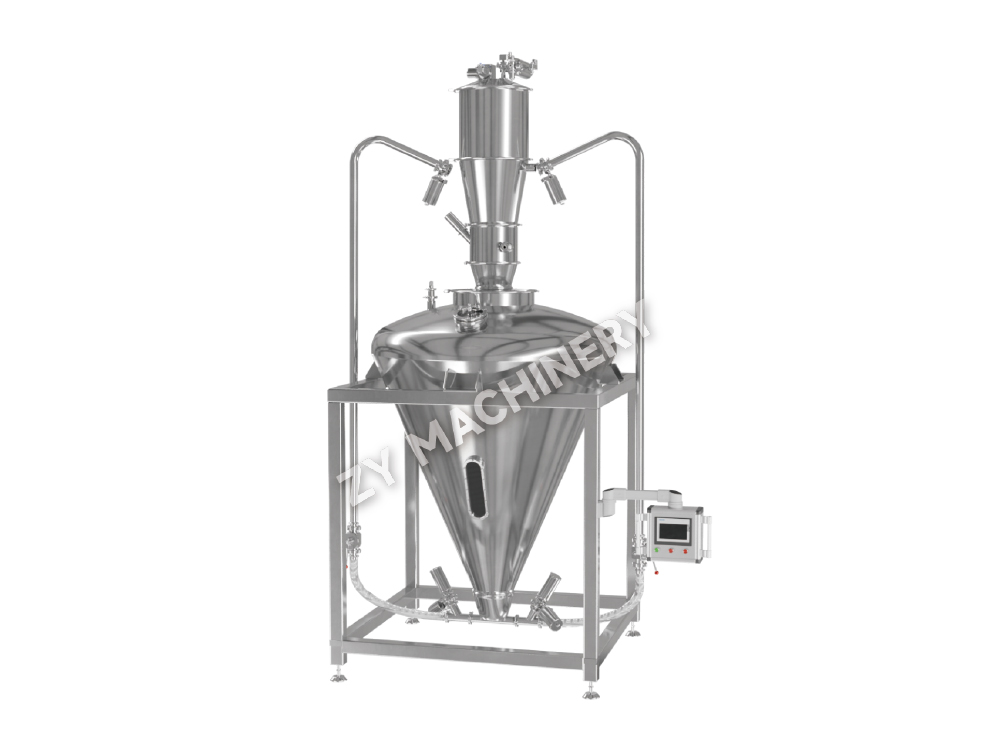
O Granulador de Alimentação a Vácuo com Levantamento Fixo NTZS foi proje.....

Certa vez, uma equipe de projeto passou oito meses no layout de uma instalação apenas para descobrir durante a engenharia básica que o edifício não suportaria as cascatas de pressão necessárias para um bloco de alta contenção. A causa raiz foi simples: eles começaram a desenhar paredes antes de completarem uma base formal de projeto. Para a fabricação de dosagem oral sólida (OSD), todo projeto de planta bem-sucedido começa com três respostas inegociáveis: as formas farmacêuticas exatas e as características do produto, a produção anual pretendida em quilogramas ou comprimidos e as principais jurisdições regulatórias (FDA, EMA, NMPA, etc.). Sem estes, o dimensionamento dos equipamentos, a classificação das salas limpas e até mesmo as larguras dos corredores permanecem como suposições.
Um documento de base de design deve capturar mais do que o nome da molécula de grande sucesso. Deve definir a faixa de exposição ocupacional (OEB) do API, sua sensibilidade à umidade e ao calor, a faixa de tamanho do lote e se o processo inclui solventes que acionam o zoneamento ATEX. Se a planta manusear comprimidos de liberação imediata e de liberação modificada, a instalação deverá acomodar linhas de granulação separadas ou, no mínimo, procedimentos de limpeza validados entre campanhas. As plantas multifuncionais acrescentam flexibilidade, mas multiplicam o esforço de validação – uma compensação que precisa ser quantificada antecipadamente.
| Forma farmacêutica | Grau mínimo de sala limpa | Condição especial típica de HVAC | Material principal do equipamento | Risco de Contenção |
|---|---|---|---|---|
| Tablets OSD padrão | D | Controle geral de umidade 40–55% UR | Peças de contato do produto em aço inoxidável 316L | Baixo (OEB 1–2) |
| Comprimidos efervescentes | D com suíte de baixa umidade | Ponto de orvalho <10 °C, sala selada | 316L, vedação especial | Baixo a moderado |
| Inaladores de pó seco | C | Controle rigoroso de partículas, baixa umidade | Aço inoxidável de qualidade farmacêutica | Moderado (OEB 2–3) |
| OSD potente (hormônios, citotóxicos) | D (contido) | Cascatas de pressão negativa, ar de passagem única | 316L, eletropolido, compatível com CIP | Alto (OEB 4–5) |
Depois que a base do projeto estiver bloqueada, o próximo passo é fazer com que o movimento do material seja o princípio organizador de todo o layout. Essa mudança de pensamento evita um erro comum: projetar um edifício e depois comprimir o processo dentro dele.
Em uma planta OSD bem projetada, a distância que um pó percorre entre o conjunto de distribuição e a máquina de compressão determina não apenas a produtividade, mas também o risco de contaminação cruzada. Cada redução de 10 metros na distância de transferência manual reduz a probabilidade de dispersão de ingredientes ativos no ar em aproximadamente 15% e reduz em cerca de 8% as horas de mão de obra direta por lote. É por isso que o diagrama de fluxo de materiais deve ser elaborado antes de traçar a primeira linha arquitetônica.
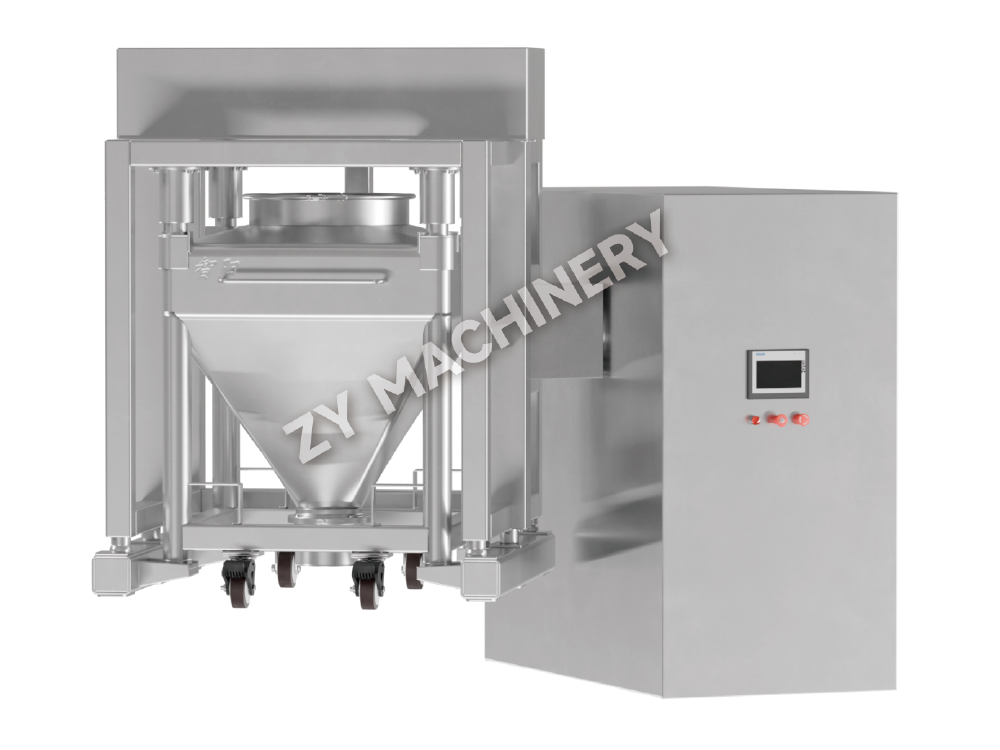
O fluxo típico de uma linha de comprimidos – distribuição, granulação úmida ou seca, secagem, redução de tamanho, mistura, compressão, revestimento e embalagem – cria zonas funcionais naturais. Estas zonas devem seguir um caminho unidirecional sem retrocesso. As câmaras de descompressão de pessoal e material isolam cada zona e misturadores com colunas elevatórias pode eliminar a necessidade de transportar silos pelos corredores, transferindo IBCs diretamente da mistura para a compressão por meio de rampas de gravidade ou veículos guiados automaticamente. Esta abordagem não é apenas enxuta; reduz o número de cascatas de pressão necessárias e simplifica o zoneamento HVAC.
Os conjuntos de granulação e compressão são normalmente separados por uma parede com passagem ou sistema de transferência semiautomático. Se o produto for sensível à umidade, a estrutura do material também pode incluir um compactador de rolo de granulação a seco em vez de um leito fluidizado, reduzindo o tempo de secagem e o risco de hidrólise. O layout também deve considerar a expansão futura da capacidade. Deixar um espaço espelhado no lado oposto de uma coluna central permite duplicar a capacidade sem redirecionar o fluxo de material.
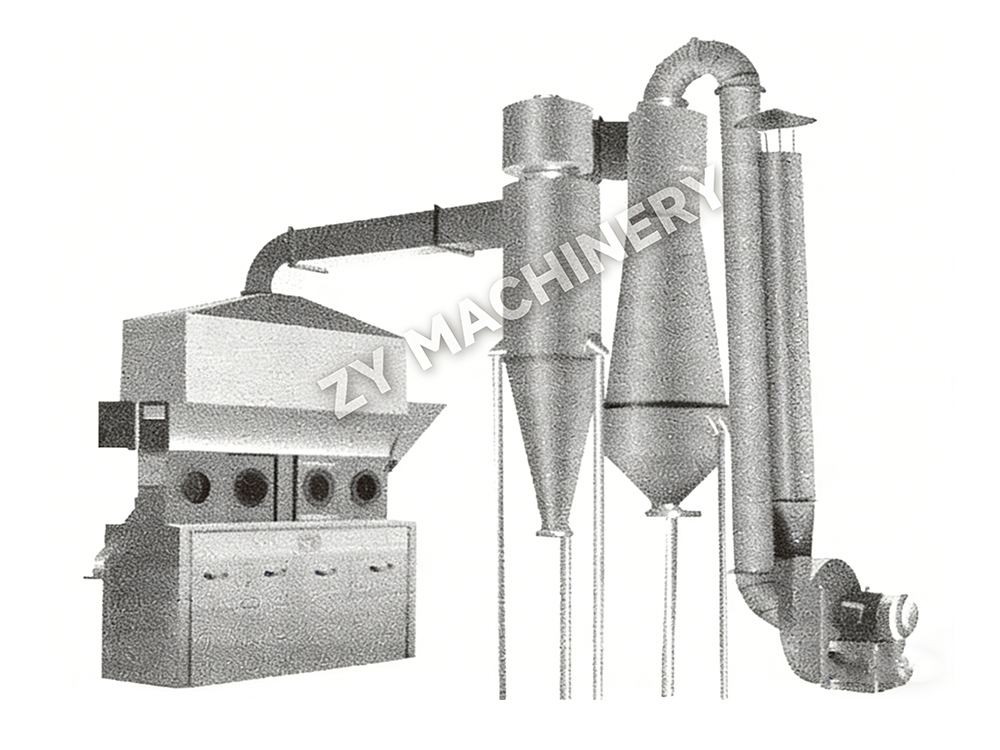
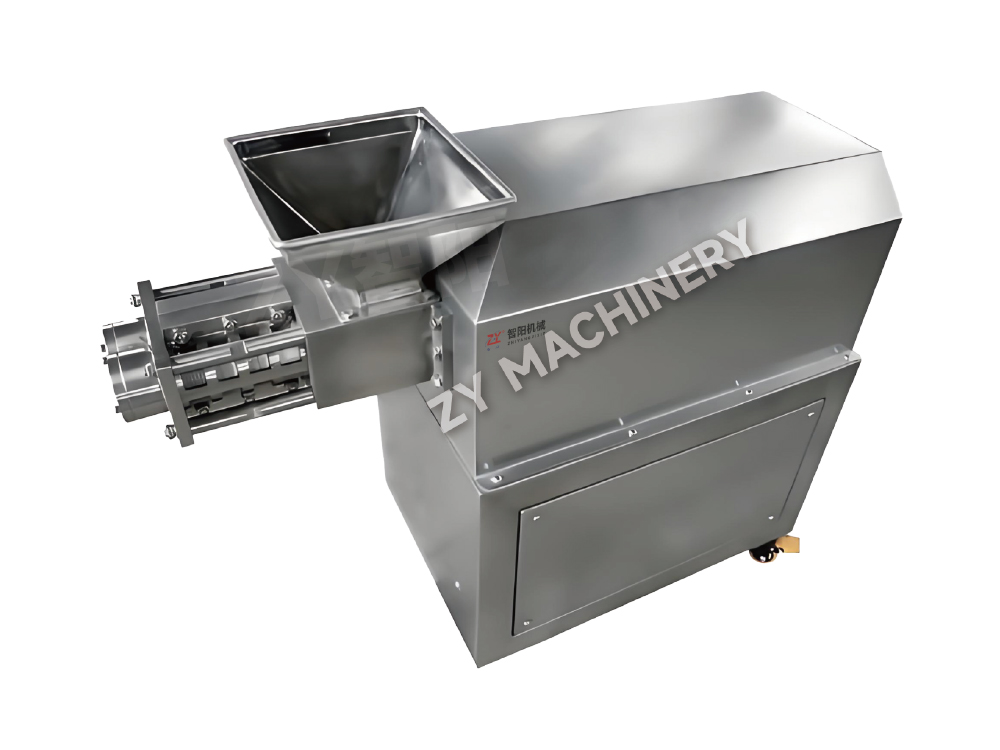
A seleção do equipamento de granulação é essencialmente uma decisão sobre o tamanho do lote, a contenção e a físico-química da formulação. Uma molécula que se degrada na presença de água nunca passará por um granulador úmido de alto cisalhamento; ele pertence a um compactador de rolos ou a uma linha de compressão direta. No entanto, muitos cronogramas de projetos são atrasados porque a lista de equipamentos é escrita antes que o perfil de estabilidade da formulação esteja completo. A matriz a seguir esclarece a decisão.
| Parâmetro | Granulação úmida de alto cisalhamento | Granulação em leito fluidizado | Granulação a Seco (Compactador de Rolo) |
|---|---|---|---|
| CapEx (relativo) | base | 20–30% | 10–15% |
| Tempo de ciclo do lote | 30–60 minutos (mais secagem) | 45–90 minutos (secagem integrada) | 15–30 minutos |
| Risco de contenção de poeira | Moderado (descarga aberta) | Baixo (transferência integrada) | Baixo (sistema fechado) |
| Facilidade de limpeza (viabilidade CIP) | Moderado; algumas peças requerem COP | Bom; muitos modelos oferecem WIP | Bom; superfícies molhadas limitadas |
| Melhor para características de API | Estável à umidade, baixa compressibilidade | Sensível à umidade possível, bom fluxo | Muito sensível à umidade ou de alta potência |
| Complexidade de validação | Médio (controle do ponto final de secagem) | Médio (tecnologia analítica de processo pronta) | Baixo (poucos parâmetros críticos do processo) |
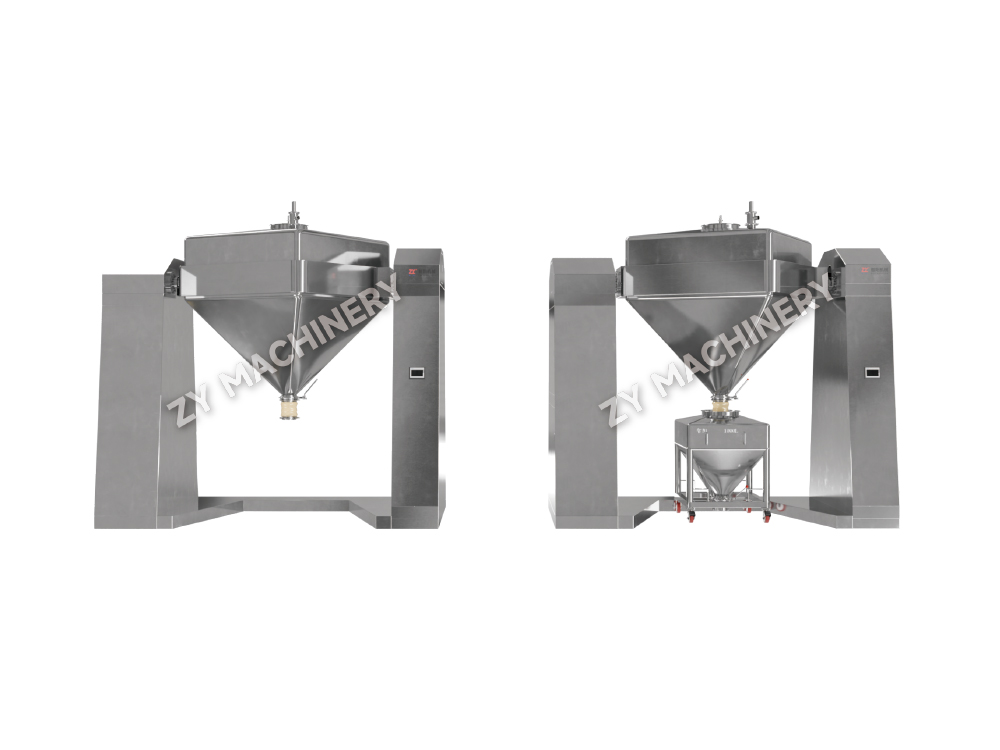
Além da granulação, equipamento de mistura devem ser avaliados quanto ao risco de segregação. Os misturadores de recipientes com sistemas de elevação são preferidos aos misturadores em V fixos porque minimizam as etapas de transferência e são mais fáceis de validar quanto à uniformidade do conteúdo. Em instalações destinadas a compostos OEB 4/5, todo o trem de mistura, compressão e revestimento deve funcionar dentro de isoladores ou sob gabinetes de pressão negativa. Isto muda o cálculo de seleção de equipamentos para sistemas compactos e totalmente integrados com interfaces de contenção validadas.
Quando o insumo farmacêutico ativo apresenta limite de exposição ocupacional inferior a 1 µg/m³ (OEB 4 ou 5), o projeto da instalação passa da proteção do produto para a proteção do operador como lógica dominante. A estratégia de isolamento torna-se a espinha dorsal da arquitetura: cada etapa do processo é selada e a sala ao seu redor é mantida a uma pressão negativa em relação aos corredores adjacentes, normalmente com um diferencial de pressão alvo de pelo menos 15 Pa e um sistema dedicado de tratamento de ar de passagem única que não recircula para áreas gerais.
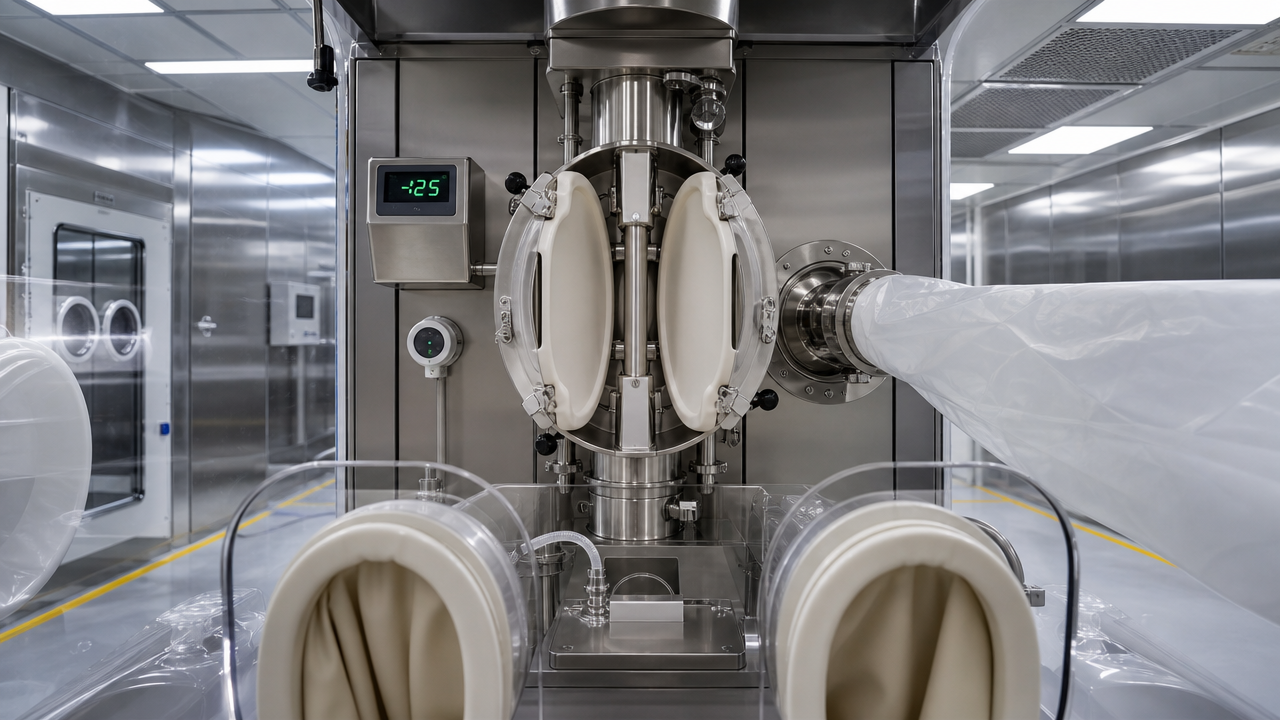
Uma válvula borboleta dividida (SBV) validada deve atingir uma taxa de vazamento inferior a 1 µg/m³ durante a transferência de material entre um IBC e uma entrada de prensa de comprimidos. A filtragem HEPA do isolador deve ser classificada como H14 com aprovação no teste DOP documentada. Abaixo está a lista de verificação mínima para pacotes de equipamentos OEB 4/5:
A classificação da sala circundante ainda é tipicamente de Grau D (ISO 8) em repouso, mas a cascata de pressão impõe um fluxo de ar do corredor geral (atmosférico) para a potente câmara de ar composta (menos 7,5 Pa) e depois para a sala de processo (menos 15 Pa ou mais), criando uma varredura interna contínua que protege o operador. Os projetos modernos geralmente adicionam uma antecâmara com um chuveiro de ar com filtro HEPA para conter qualquer escape de partículas durante o movimento do material.
Aquecimento, ventilação e ar condicionado representam 40-60% das despesas operacionais de uma fábrica farmacêutica. Errar na cascata de pressão leva a observações regulatórias ou a contas de energia excessivas. O Anexo 1 das BPF da UE e as orientações assépticas da FDA orientam os parâmetros ambientais exigidos. Para instalações OSD, a meta é manter condições de Grau D em salas de processamento ocupadas, mas com controle de umidade mais rigoroso para produtos efervescentes ou sensíveis à umidade. A tabela abaixo resume os pontos de ajuste críticos de HVAC.
| Nota | Classe ISO (em repouso) | Mudanças de ar por hora | Diferencial de pressão versus grau inferior adjacente | Limites de Partículas (≥0,5 µm, em repouso) | Limites Viáveis (cfu/m³, operativos) |
|---|---|---|---|---|---|
| A (para estéril) | 5 | Não definido (velocidade 0,45 m/s) | Não aplicável | 3.520 | <1 |
| B | 5–7 | 40–60 | 15 Pa a C | 3.520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa a D | 352.000 | 100 |
| D (padrão OSD) | 8 | 15–20 | 12,5 Pa para não classificado | 3.520,000 | 200 |
O mínimo de 12,5 Pa não é uma sugestão; é um ponto de ajuste de projeto que deve ser mantido durante aberturas de portas e operação do equipamento. Os alarmes ativos do sistema de monitoramento e gerenciamento predial devem disparar quando o diferencial cai abaixo de 10 Pa. Para plantas OSD, um ponto de falha comum é o sistema de extração de poeira, que deve ser interligado com o fornecimento de HVAC para evitar desequilíbrios negativos. Quando um secador de leito fluidizado estiver no modo soprar e extrair, o controle de pressão da sala deve compensar o grande volume de exaustão.
A validação não é uma atividade pós-instalação; ele começa no momento em que uma especificação de requisitos do usuário é elaborada. Um URS bem estruturado que define o material de construção, acabamento superficial (Ra ≤ 0,4 µm para superfícies de contato com o produto), drenabilidade e método de limpeza evita 70% dos desvios encontrados posteriormente durante o IQ/OQ. Em um cronograma típico de projeto, executar um teste completo de aceitação de fábrica reduz o esforço de comissionamento do local em até 30% porque a maioria dos bugs mecânicos e de software são resolvidos antes do equipamento sair da loja do fornecedor.
Para instalações com vários produtos, o plano mestre de validação deve incluir uma estratégia de agrupamento que agrupe os produtos por solubilidade e potência para minimizar o número de execuções de validação de limpeza. Os testes de riboflavina e os estudos de recuperação de swab fornecem a base para os critérios finais de aceitação da limpeza.
Uma planta greenfield construída usando skids de processo modulares pré-validados pode ser concluída mecanicamente de 3 a 6 meses mais rápido do que uma planta equivalente construída manualmente, mas o custo inicial de engenharia é normalmente 10 a 15% maior devido ao projeto inicial intensivo necessário para congelar tubulações e locais de instrumentos. No entanto, esse prémio é muitas vezes recuperado pela entrada precoce no mercado: o lançamento de um produto genérico quatro meses antes pode capturar 8-12% de quota de mercado adicional antes que os concorrentes diminuam os preços. A comparação abaixo usa uma instalação OSD hipotética de 2 bilhões de tablets por ano.
| Parâmetro | Modular/baseado em skid | Site tradicional construído |
|---|---|---|
| Duração total do projeto (design para PQ) | 22–28 meses | 28–36 meses |
| Despesas de capital (relativas) | 10–15% | base |
| Esforço de validação | 20–30% menor (módulos pré-validados) | Validação completa do site do zero |
| Escalabilidade futura | Flexível; adicionar patins paralelos | Requer modificações estruturais |
| Variabilidade da qualidade da construção | Baixo (controlado de fábrica) | Superior (dependente do site) |
| Pegada típica de sala limpa | 15–20% menor (tubulação otimizada) | Maior devido ao roteamento no local |
Além do tempo e do custo, a abordagem modular simplifica a transferência de tecnologia porque o mesmo design de skid pode ser replicado em diversas regiões geográficas com revalidação mínima. No entanto, se se espera que o portfólio de produtos mude significativamente dentro de cinco anos, um edifício tradicional com espaçamento de colunas mais amplo e quedas de utilidades genéricas pode oferecer mais liberdade de reconfiguração. A escolha final se resume à certeza do pipeline do produto.
A próxima geração de plantas OSD não dependerá de amostragem periódica para liberação de qualidade. Sensores de Tecnologia Analítica de Processo – sondas NIR montadas em misturadores e secadores, analisadores de tamanho de partículas em descargas de granuladores – permitem o monitoramento em tempo real de atributos críticos de qualidade. Quando integrados a um Sistema de Execução de Manufatura por meio de rodovias de dados OPC UA, esses sinais podem fornecer a justificativa para liberação em tempo real, eliminando dias de armazenamento em quarentena. Uma planta pronta para o digital requer os seguintes pontos de integração projetados desde o primeiro dia:
Os reguladores esperam que os registos electrónicos substituam os diários de bordo em papel, mas também esperam que o sistema seja validado para detectar a manipulação de dados. A inclusão do PAT e da integração digital no plano inicial de validação do modelo V custa aproximadamente 12% do orçamento total de controles do projeto, mas reduz o custo contínuo da supervisão da qualidade em cerca de 20% anualmente por meio da redução de testes laboratoriais e horas de revisão de registros de lote. Plantas projetadas sem prontidão digital são modernizadas durante a primeira expansão, a um custo três vezes maior que o custo original.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais