




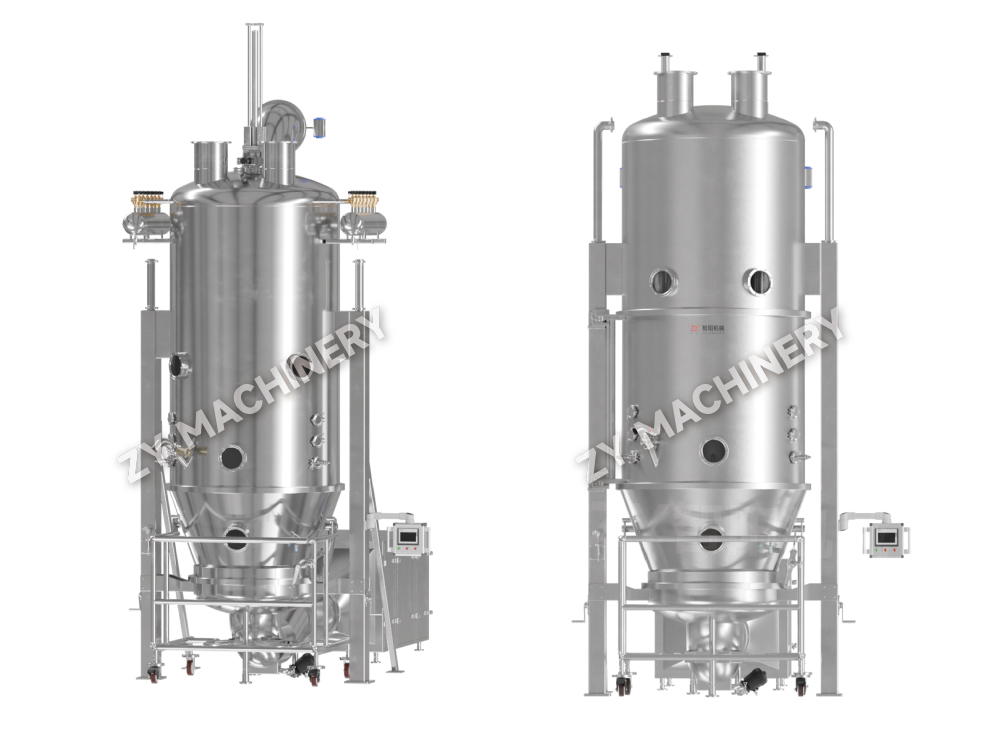
Máquina de granulação e secagem em leito fluidizado FL-B (granulador de uma etapa)
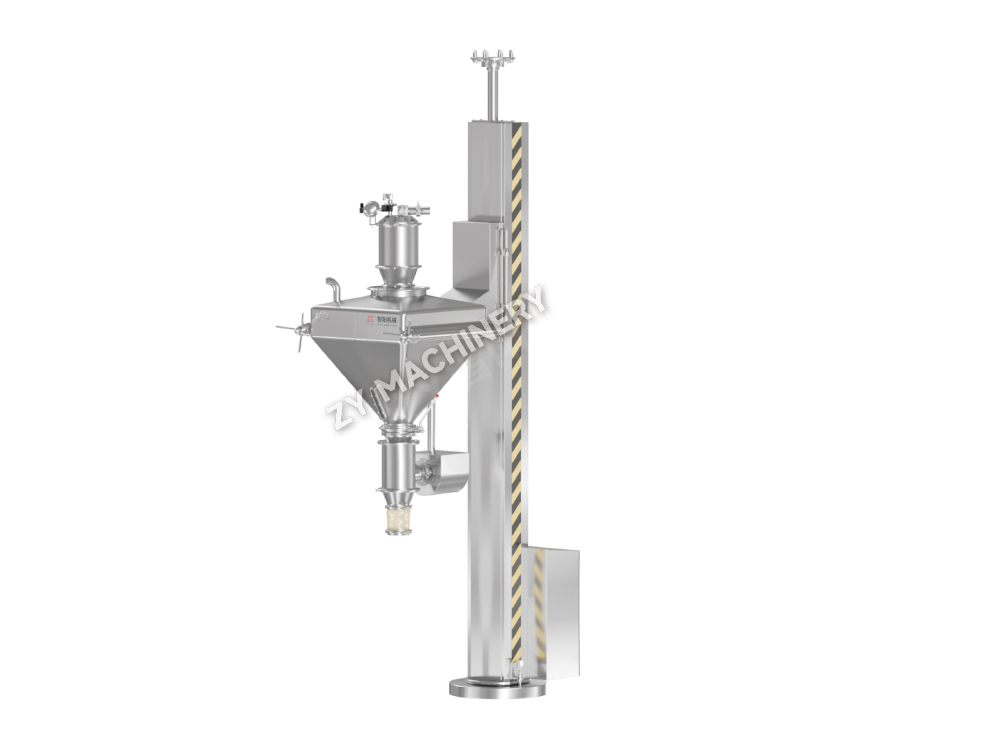
A máquina de granulação e secagem de leito fluidizado FL-B foi projetada.....

Um único defeito de nivelamento pode desencadear uma rejeição completa do lote, custando US$ 50.000 ou mais em desperdício de materiais e perda de tempo de produção. Os defeitos dos comprimidos raramente são isolados – geralmente sinalizam uma interação entre o projeto da formulação, a configuração do equipamento e os parâmetros do processo. Tratar cada defeito como um problema independente leva a soluções repetitivas. Em vez disso, as organizações mais bem-sucedidas mapeiam os defeitos em três categorias de raiz interligadas: formulação (composição e propriedades físicas do granulado), equipamento (condição da prensa, geometria da ferramenta, resíduos de limpeza) e processo (perfil da força de compressão, velocidade, tempo de pré-compressão).

Por exemplo, o capeamento e a laminação muitas vezes remontam ao excesso de finos no granulado, mas esses finos podem resultar de uma etapa de granulação a seco excessivamente agressiva ou de um perfil de secagem que deixa a superfície quebradiça. A aderência, por outro lado, pode originar-se de uma deficiência de lubrificante, mas o verdadeiro gatilho pode ser uma flutuação nos resíduos de limpeza no local (CIP) que modifica o atrito da face do punção. Os melhores engenheiros farmacêuticos constroem uma matriz de diagnóstico de defeitos que conecta variáveis de formulação, como teor de umidade (faixa ideal de 1,5 a 3,0% para a maioria das formulações de liberação imediata), tipo e concentração de lubrificante e tamanho de partícula API ao defeito específico observado. Abaixo de 1,5% de umidade, o risco de nivelamento aumenta dramaticamente porque os grânulos não possuem plasticidade para formar fortes ligações interparticulares. Acima de 5%, a aderência torna-se quase inevitável sem pré-aquecimento ou conjuntos de compressão desumidificados.
Este artigo passa dos princípios gerais para categorias específicas de defeitos e, em seguida, para a função do método de granulação, aumento de escala e monitoramento avançado. Cada recomendação é baseada em limites mensuráveis e ajustes específicos do equipamento, para que você possa passar do diagnóstico à correção em um único turno.
Capping é a separação horizontal da parte superior (ou inferior) do tablet do corpo principal; a laminação é uma fratura semelhante que pode aparecer em qualquer lugar ao longo do eixo horizontal. Ambos os defeitos indicam fraca ligação entre as camadas formadas durante a compressão. Os principais fatores se enquadram em quatro grupos: muitos finos no granulado, excesso de lubrificante, aglutinante insuficiente e configurações incorretas de compressão. O equipamento de mistura usado para misturar lubrificantes define o cenário: se o estearato de magnésio reveste as partículas com muita força devido à mistura excessiva ou condições de cisalhamento erradas, mesmo um aumento de 0,5% acima do valor nominal de 1,0% p/p pode diminuir a dureza do comprimido em 30–40%. A pré-mistura do lubrificante com uma pequena porção de finos antes de adicioná-lo à massa principal pode reduzir esse efeito de revestimento excessivo sem reduzir o lubrificante total.
Em termos de compressão, uma força de pré-compressão abaixo de 5 kN muitas vezes não consegue expelir ar suficiente da matriz antes da compressão principal. O ar preso então se expande após a ejeção, causando uma tampa. Uma configuração de pré-compressão de 8–12 kN, combinada com uma força de compressão principal de 15–25 kN (para um comprimido típico de 200 mg com dureza de 7–10 kp), reduz drasticamente o nivelamento. A velocidade da prensa também é importante: em velocidades acima de 60 rpm em uma prensa rotativa, o tempo de contato entre o punção e o granulado diminui, o que pode levar à formação de ligação incompleta. Reduzir a velocidade para 30–45 rpm e manter a pré-compressão geralmente resolve o problema sem reformulação.
| Causa | Sintoma | Ação Corretiva (com limite) |
|---|---|---|
| Excesso de finos (>25% abaixo de 75 μm) | Laminação com baixa dureza | Aumentar a densidade dos grânulos através do tempo de massa úmida ou uso secagem em leito fluidizado reter multas em aglomerados |
| Baixa umidade (<1,5% p/p) | Tampa frágil na ejeção | Ajuste o ponto final de secagem para 2,0–2,5% LOD; considere o condicionamento pós-secagem em recipientes selados |
| Lubrificante excessivo (>2% MgSt) | Capeamento fraco com fratura brilhante | Reduzir MgSt para 0,75–1,0%; alterar a sequência de mistura; mudar para estearil fumarato de sódio se o efeito hidrofóbico persistir |
| Pré-compressão insuficiente | Limitação de aprisionamento de ar em alta velocidade | Defina a pré-compressão para 30% da força principal; verifique o tempo de permanência >50 ms |
Um equívoco comum é que o aumento da força de compressão principal por si só pode corrigir o nivelamento. Na realidade, a sobrecompressão (acima de 30 kN para um punção côncavo padrão) pode induzir tensões de recuperação elástica que pioram o capeamento. Uma abordagem melhor é construir um perfil de compactação: comprimir uma amostra de granulado com forças crescentes e medir a tendência de nivelamento do comprimido resultante a cada força; o “ponto ideal” é a força mais baixa que atinge a dureza desejada sem introduzir laminação.
A aderência ocorre quando o granulado adere à face do punção, deixando uma superfície áspera e esburacada; O picking é uma forma mais localizada onde o material preenche os recessos de gravação ou gravação em relevo. Os dois gatilhos mais comuns são teor de umidade acima de 3,5% e lubrificação insuficiente. Mas há um terceiro fator menos óbvio: rugosidade microscópica nas faces do punção causada por ciclos repetidos de limpeza. Quando um punção é limpo com meios abrasivos ou produtos químicos agressivos, o acabamento de sua superfície se degrada e até mesmo um granulado devidamente lubrificado pode começar a aderir. Instalações que realizam diversas trocas de produtos por dia frequentemente observam um aumento nas reclamações persistentes rastreáveis ao desgaste do punção, e não ao desvio da formulação.
Do ponto de vista do processo, a etapa de secagem é a sua primeira alavanca. Em secagem a vácuo , a umidade pode variar em 0,5% entre a parte superior e inferior da bandeja se a taxa de rampa de vácuo for muito rápida. Uma rampa lenta (10–15 minutos até o vácuo total) equilibra o gradiente. Para granulação úmida, almeje um LOD de 2,0–3,0%, a menos que a formulação seja higroscópica; nesse caso, considere uma etapa de mistura pós-secagem com 0,5% de sílica coloidal para eliminar a umidade da superfície.

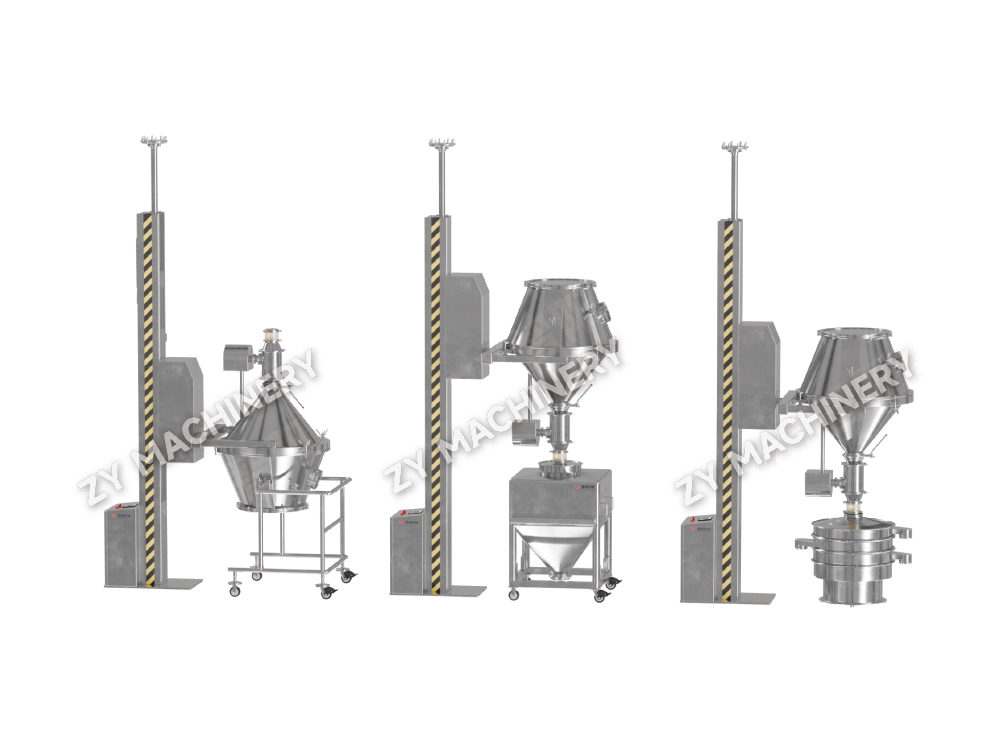
A escolha e a quantidade do lubrificante são igualmente críticas. Para aderência, a concentração efetiva de lubrificação pode ser muito menor do que o indicado no cartão de fórmula se o design do liquidificador deixar zonas mortas. Um liquidificador em V ou liquidificador com barra intensificadora usado a 200–300 RPM por 3–5 minutos consegue uma cobertura melhor do que uma simples batida sem intensificação. O Misturador tipo V é particularmente eficaz para APIs de baixa dose, onde a distribuição do lubrificante deve ser perfeita. Para formulações onde o MgSt causa desaceleração na dissolução, o PEG 6000 a 1–2% geralmente elimina a aderência, mantendo a desintegração dentro dos limites da USP.
Uma lista de verificação rápida ao colar aparece:
Lascas referem-se a pequenos pedaços que se desprendem da borda do comprimido, geralmente após revestimento ou embalagem. Está fortemente correlacionado com a baixa dureza da borda do comprimido e a fraca adesão do revestimento do filme. Comprimidos com força de ruptura abaixo de 5 kp e alta friabilidade (>0,8% em um friabilador padrão) são os principais candidatos. As rachaduras aparecem como fissuras na superfície do comprimido ou dentro do revestimento, enquanto a descamação é a separação da camada de revestimento do núcleo.
Para evitar lascas, o núcleo deve ter resistência mecânica suficiente na borda. Um processo de granulação que produz uma distribuição estreita de tamanho de partícula com poucos finos, minimiza inconsistências no preenchimento da matriz que criam bordas fracas. O design da ferramenta também é importante: um perfil de punção côncavo profundo concentra a tensão na aresta fina; mudar para um design côncavo raso ou com borda chanfrada pode aumentar a integridade da borda em 25% ou mais em execuções comerciais. Para comprimidos revestidos por película, a velocidade do recipiente de revestimento deve ser ajustada para que os comprimidos não caiam em cascata de forma muito agressiva durante a fase de pulverização, porque as colisões nas bordas em alta velocidade iniciam microfissuras que mais tarde se tornam lascas visíveis.
A seleção do polímero de revestimento influencia diretamente a fissuração e a descamação. Uma comparação de polímeros comuns é mostrada abaixo.
| Polímero | Propriedade chave | Risco de defeito típico | Ajuste recomendado |
|---|---|---|---|
| HPMC (hidroxipropilmetilcelulose) | Boa adesão, baixa permeabilidade ao oxigênio | Rachaduras sob ciclos de alta umidade | Adicione 10–15% de PEG 400 como plastificante |
| PVA (álcool polivinílico) | Excelente flexibilidade, acabamento brilhante | Aderindo na panela com alta taxa de pulverização | Aumentar a temperatura do ar de entrada em 5 °C |
| Etilcelulose (CE) | Liberação controlada, filme quebradiço | Descamação se plastificante <20% | Use citrato de trietila a 20–25% |
Quando rachaduras aparecem logo após o revestimento, uma causa comum é a umidade residual do processo de revestimento migrando para o núcleo e causando alterações dimensionais. O pré-aquecimento do leito do comprimido a 40–45 °C durante 10 minutos antes da pulverização e a manutenção de uma temperatura do produto de 38–42 °C durante o revestimento reduzem este efeito.
A técnica de granulação imprime uma “impressão digital” de defeito em cada lote. A granulação úmida produz grânulos com maior porosidade interna e formatos mais arredondados, que geralmente compactam bem, mas são sensíveis à umidade. A granulação a seco (compactação por rolo) cria fitas que se transformam em fragmentos irregulares e densos, ricos em finos; esses grânulos são quebradiços e muitas vezes causam laminação, a menos que seja usada uma etapa cuidadosa de recolocação. A granulação em leito fluidizado produz aglomerados altamente esféricos e de baixa densidade, com excelente fluxo, mas ocasionalmente fraca ligação interparticulada porque a baixa densidade aparente reduz os pontos de contato sob compressão.
A tabela abaixo resume a suscetibilidade a defeitos de cada método.
| Método de granulação | Morfologia das partículas | Defeitos de alto risco | Abordagem de mitigação |
|---|---|---|---|
| Alto cisalhamento úmido | Distribuição de tamanho de partícula ampla, densa e arredondada | Aderindo se estiver molhado demais; tampando se estiver mal seco | Controle LOD para 2,5% ± 0,3% |
| Leito fluidizado | Baixa densidade, altamente esférico, uniforme | Laminação em alta velocidade; baixa dureza | Aumentar a força de compressão principal em 15% |
| Seco (compactação com rolo) | Fração irregular, angulada e com alto teor de finos | Laminação, capeamento, variação de peso | Use uma segunda etapa de mistura após a moagem; adicione 1–2% de aglutinante seco como PVP |
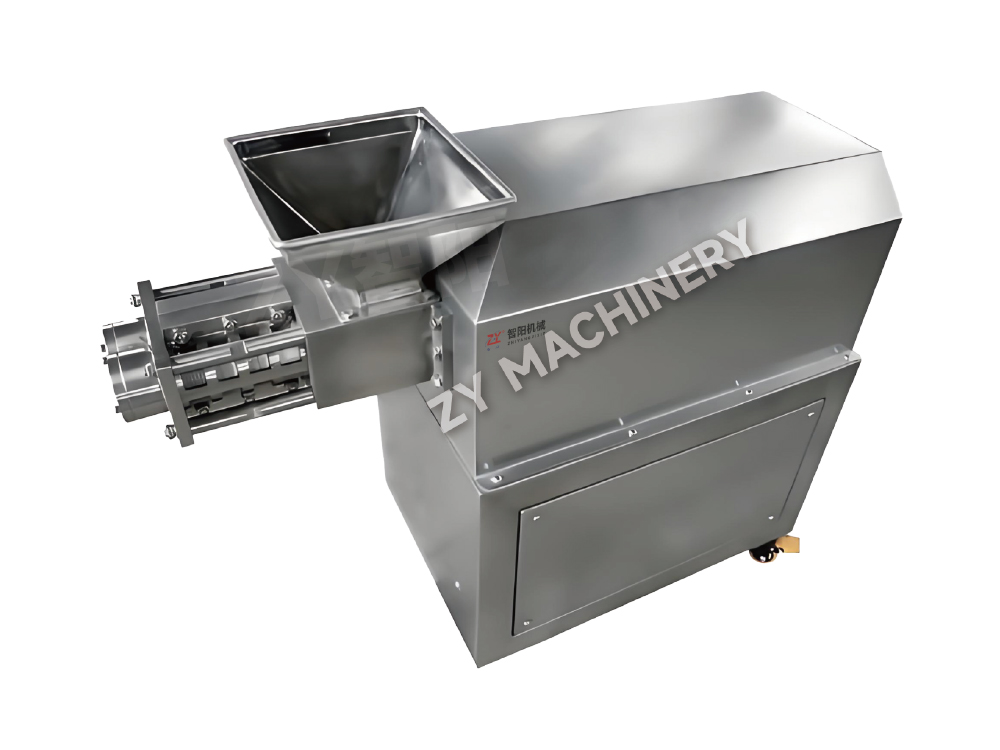
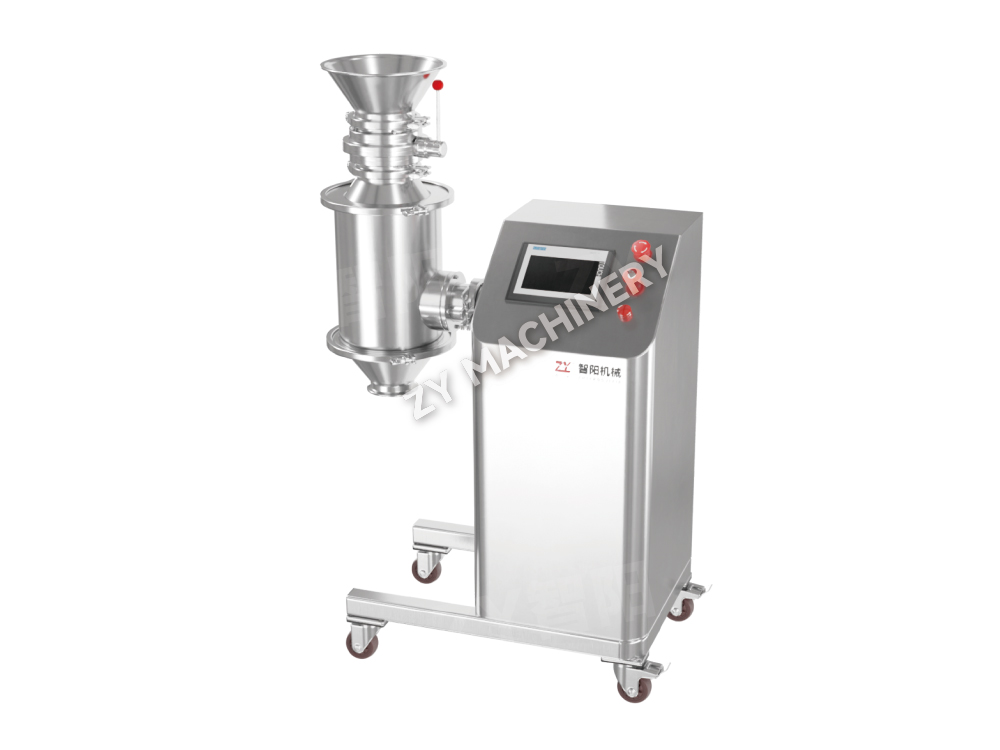
A escolha do equipamento de granulação certo pode prevenir esses defeitos. Quando uma formulação é sensível ao calor e à umidade, a granulação seca por meio de compactação por rolo é a escolha lógica, mas o equipamento deve incluir um sistema de moagem de múltiplas peneiras que recicle apenas uma porção controlada de finos de volta ao estágio de compactação. Por outro lado, para formulações onde a compactabilidade é fundamental, um granulador úmido de alto cisalhamento seguido por secagem em leito fluidizado cria grânulos com o equilíbrio ideal entre resistência e compressibilidade. A capacidade de ajustar a velocidade do impulsor e o tempo de massa úmida é essencial para ajustar a porosidade dos grânulos que impede a laminação.
Os defeitos que você elimina no desenvolvimento em escala de laboratório geralmente reaparecem durante o aumento de escala e por um motivo previsível: o tempo de contato da compressão, a consistência do preenchimento da matriz e a exposição ambiental mudam à medida que o equipamento cresce. Uma prensa de laboratório que funciona a 8.000 comprimidos por hora com um punção de face plana de 10 mm tem quase três vezes o tempo de espera de uma prensa de produção que funciona a 100.000 comprimidos por hora com as mesmas ferramentas. Esta redução no tempo de permanência aumenta diretamente o risco de limitação e variação de peso.
Para manter um desempenho livre de defeitos em todas as escalas, siga este protocolo de verificação em cinco etapas:
O controle ambiental também se torna crítico em escala. Um recipiente de 50 kg de granulado armazenado em um corredor não condicionado pode acumular 0,5% de umidade durante a noite, o suficiente para empurrar uma formulação limítrofe para um território aderente. Recipientes selados e um curto tempo de espera (menos de 8 horas) entre a granulação e a compressão são indispensáveis.
A solução de problemas reativos está dando lugar à tecnologia analítica de processo (PAT) em linha. Sondas de infravermelho próximo (NIR) montadas na prensa podem detectar variações de densidade do comprimido a cada 20-30 ms, identificando uma tendência de desenvolvimento de limitação muito antes de um defeito visual aparecer. A espectroscopia Raman, integrada na rampa de ejeção, verifica a forma polimórfica e pode detectar mudanças sutis na cristalinidade do API que precedem a aderência. Num caso publicado, um fabricante reduziu as rejeições relacionadas com o nivelamento em 62% depois de instalar um sistema NIR que fornecia feedback em tempo real para ajustar automaticamente a força de pré-compressão.
As melhorias no lado do equipamento são igualmente transformadoras. Formulações altamente potentes ou citotóxicas processadas em sistemas de contenção enfrentam riscos de defeitos únicos: o acúmulo de carga estática dentro dos isoladores afasta as partículas finas da matriz, causando variabilidade de peso; as flutuações de umidade dentro da contenção selada podem criar condições granuladas pegajosas que passam despercebidas até que defeitos apareçam. Os designs modernos de isoladores incorporam controle ativo de umidade e barras ionizantes que neutralizam a estática, minimizando esses problemas.
Os sistemas CIP (limpeza no local) para recipientes e prensas desempenham agora um papel direto na prevenção de defeitos. A lavagem manual inconsistente deixa vestígios de surfactantes ou resíduos metálicos; uma única caixa mal enxaguada pode causar aderência em um lote inteiro, alterando a energia superficial do punção. Automatizado equipamento auxiliar de limpeza oferece um ciclo de limpeza validado e repetível com monitoramento da condutividade do enxágue final, garantindo que nenhum resíduo migre para o próximo lote. Isto é particularmente importante para fabricantes terceirizados que alternam frequentemente entre produtos.
Eliminar defeitos de comprimidos não se trata de encontrar uma única “solução” – trata-se de construir um sistema que correlacione formulação, equipamento e dados de processo em um modelo preditivo. Quando surge uma nova tendência de nivelamento, o engenheiro que consegue rastreá-la até uma alteração de 0,2% na uniformidade do lubrificante ou um desvio na velocidade da prensa de 5 rpm é aquele que resolve o problema em horas, não em semanas. As operações mais resilientes padronizam protocolos de resposta a defeitos em torno de limites quantificados, investem em equipamentos de granulação que fornecem propriedades consistentes de partículas e aproveitam o monitoramento em tempo real para transformar defeitos inesperados em sinais de processo controláveis. Com as ferramentas e estruturas descritas aqui, esse nível de controle está totalmente ao seu alcance.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais