Conhecimento da Indústria
A condição da massa úmida determina a estabilidade da extrusão
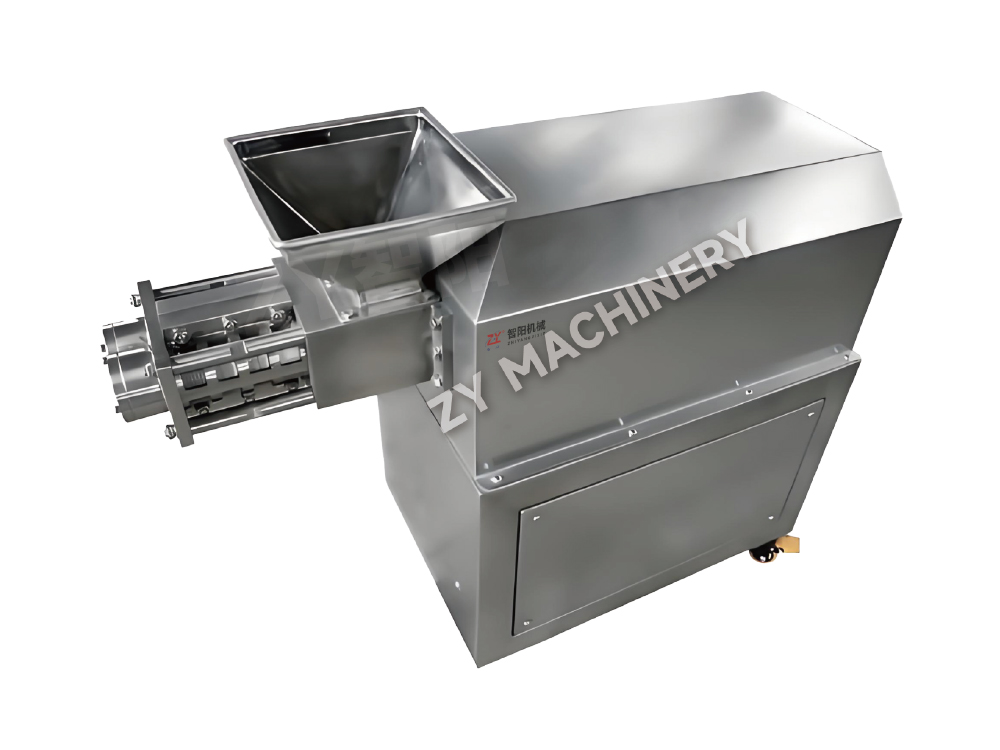
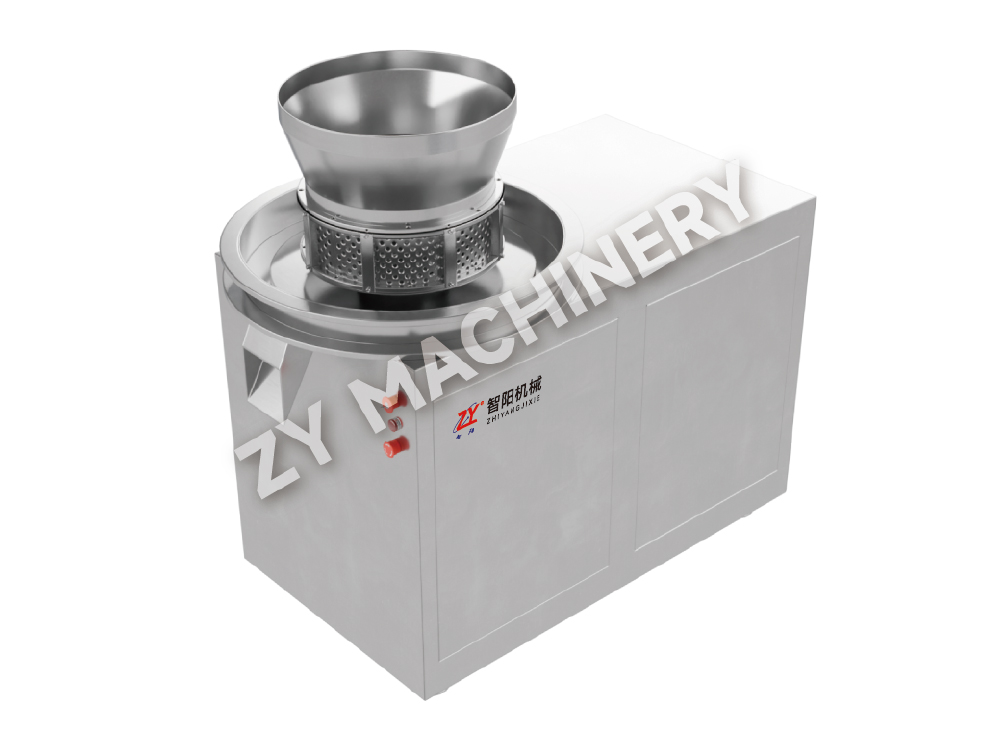
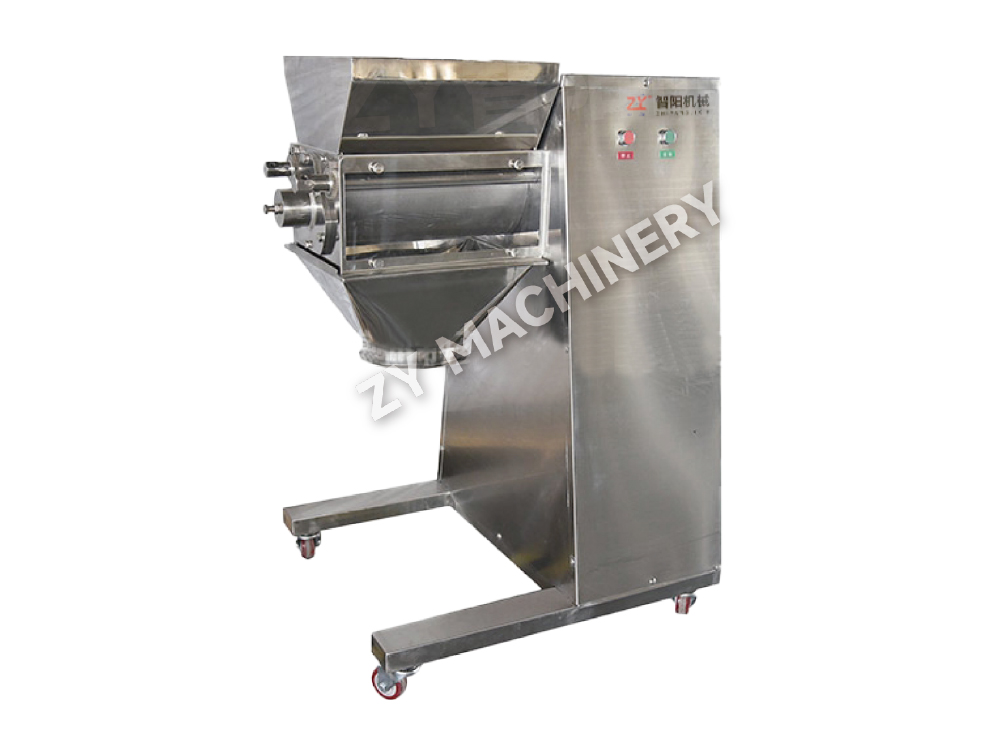
Para Granuladores de extrusão , a variável a montante mais influente muitas vezes não é a pressão de extrusão em si, mas a condição da massa úmida que entra no barril. A distribuição do ligante, a uniformidade da umidade, o tempo de mistura e a sequência de umedecimento determinam se o material flui continuamente ou alterna entre bloqueio e formação de fio fraco.
Sinais práticos observados durante os testes
| Observação | Possível causa do processo | Ajuste de teste |
|---|---|---|
| Os fios quebram imediatamente após a alta | Plasticidade insuficiente ou distribuição desigual do ligante | Revise a taxa de adição de líquido e o tempo de mistura úmida |
| Os furos da matriz bloqueiam intermitentemente | Massa úmida demais, pó aglomerado ou pré-mistura deficiente | Verifique o nível de umidade e a uniformidade da mistura seca |
| O diâmetro do fio flutua | Inconsistência alimentar ou densidade de massa úmida não uniforme | Estabilize a alimentação e confirme a consistência da mistura do lote |
Uma massa úmida estável e uniformemente plastificada geralmente reduz o trabalho de correção posterior de forma mais eficaz do que aumentar a força de extrusão. Na ZY, usamos testes de materiais para conectar os parâmetros de mistura ao comportamento de extrusão antes de propor uma configuração de produção.
Escolhendo aberturas de matriz em torno da rota de grânulos alvo
A seleção da abertura da matriz deve ser baseada no resultado posterior necessário e não apenas na aparência do fio. Os furos circulares são comumente selecionados quando os extrudados entram em um estágio de esferonização, enquanto as aberturas moldadas podem ser relevantes onde a geometria do fio ou o comportamento de secagem têm uma finalidade funcional.
Perguntas do comprador que valem a pena confirmar antes da seleção do equipamento
- Espera-se que o produto permaneça extrudado ou será arredondado em um esferonizador?
- Qual faixa de tamanho de partícula é aceitável após secagem e peneiramento?
- A formulação contém ingredientes pegajosos, abrasivos, sensíveis ao calor ou altamente elásticos?
- Vários produtos exigirão placas de matrizes intercambiáveis ou limpeza fácil entre lotes?
Aberturas menores podem suportar alvos de grânulos mais finos, mas também podem aumentar a resistência e tornar mais visível a má preparação da massa úmida. Aberturas maiores podem melhorar o potencial de rendimento enquanto produzem fios que necessitam de diferentes condições de esferonização e secagem.
Nossa abordagem de engenharia ZY é combinar a seleção da matriz com as características do material, a capacidade esperada e a rota posterior pretendida, em vez de tratar a placa da matriz como um acessório isolado.
Extrusão e esferonização devem ser avaliadas como um elo de processo
Quando são necessários grânulos redondos ou pellets, o desempenho da extrusão não pode ser avaliado apenas pela produção de fios contínuos. O fio também deve ter resistência, condição de umidade e plasticidade adequadas para quebra e arredondamento controlados durante a esferonização.
Como o resultado da extrusão influencia a qualidade do pellet
| Condição de extrusão | Provável efeito de esferonização | Ponto de Avaliação |
|---|---|---|
| Muito seco ou quebradiço | Maior geração de finos e partículas irregulares | Nível de aglutinante e distribuição de líquido |
| Muito macio ou pegajoso | Aglomeração ou massas úmidas superdimensionadas | Nível de umidade e ponto final da mistura úmida |
| Consistente e plástico | Arredondamento e distribuição de tamanho mais controláveis | Repetibilidade entre lotes |
Para pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY pode integrar considerações de extrusão e esferonização em uma rota de processo prática.
O que verificar antes de passar dos lotes de teste para a produção
O aumento de escala deve preservar o estado do material que produziu grânulos aceitáveis durante o desenvolvimento. Um maior Granulador de extrusão não reproduz automaticamente os resultados laboratoriais, a menos que a uniformidade da mistura, a adição de líquido, o tempo de residência da massa úmida, a carga de extrusão, o comportamento da descarga e o manuseio a jusante sejam considerados em conjunto.
Registros úteis para confirmação de equipamentos e processos
- Documente a sequência de mistura a seco, o método de preparação do aglutinante, o tempo de adição de líquido e a duração da mistura a úmido.
- Registre a continuidade do fio, a condição da superfície, a tendência de bloqueio da matriz, a tendência de carga do motor e a temperatura de descarga quando relevante.
- Compare a distribuição do tamanho dos grânulos úmidos, o formato das partículas esferonizadas quando aplicável, a resposta à secagem e o rendimento final após a triagem.
- Confirme o acesso para limpeza, os requisitos de troca de produto, a construção com contato com o material e o espaço de instalação disponível.
Para pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
Na ZY, desenvolvemos propostas de equipamentos em torno de parâmetros de processo testáveis e condições de implementação no local, ajudando os compradores a passar de testes de formulação para uma linha de granulação viável com menos suposições de aumento de escala.