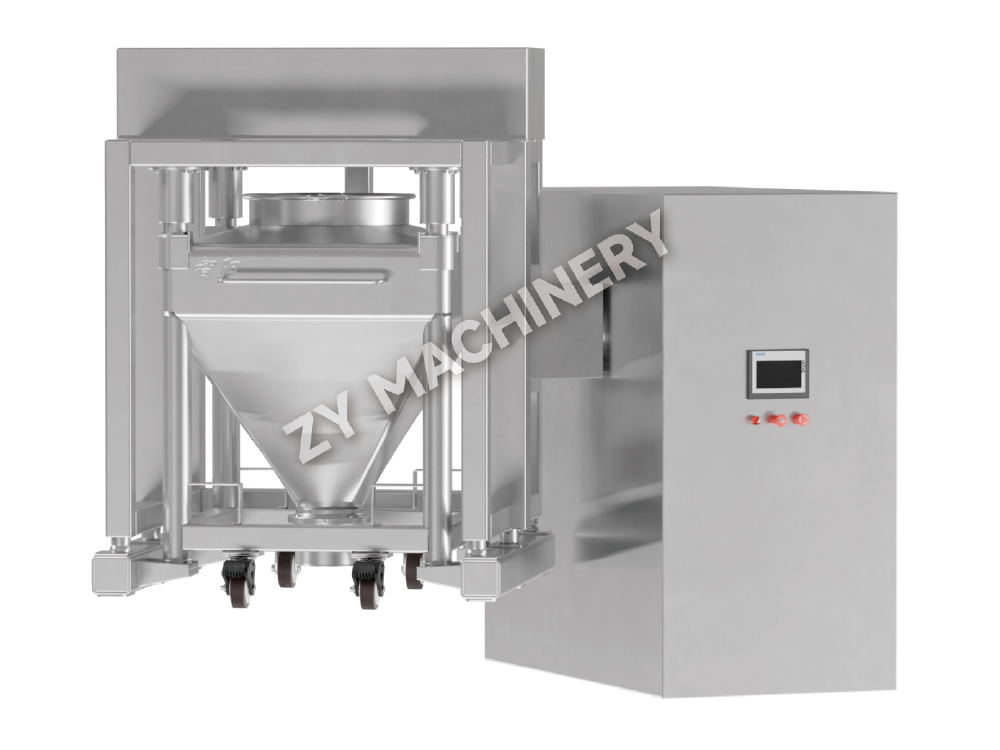
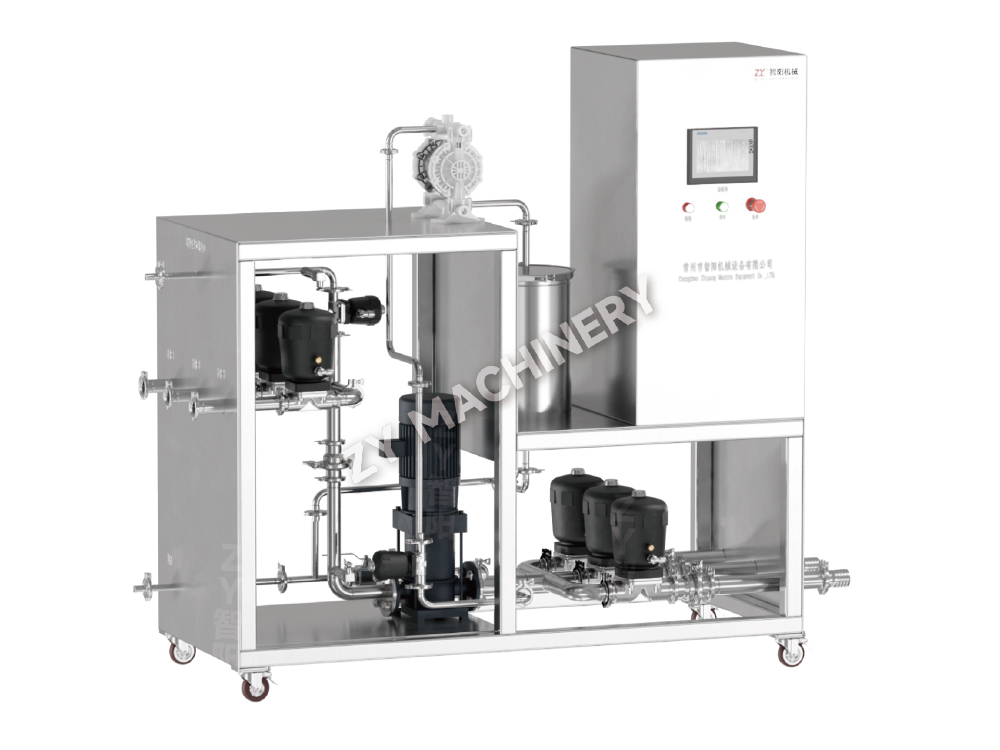
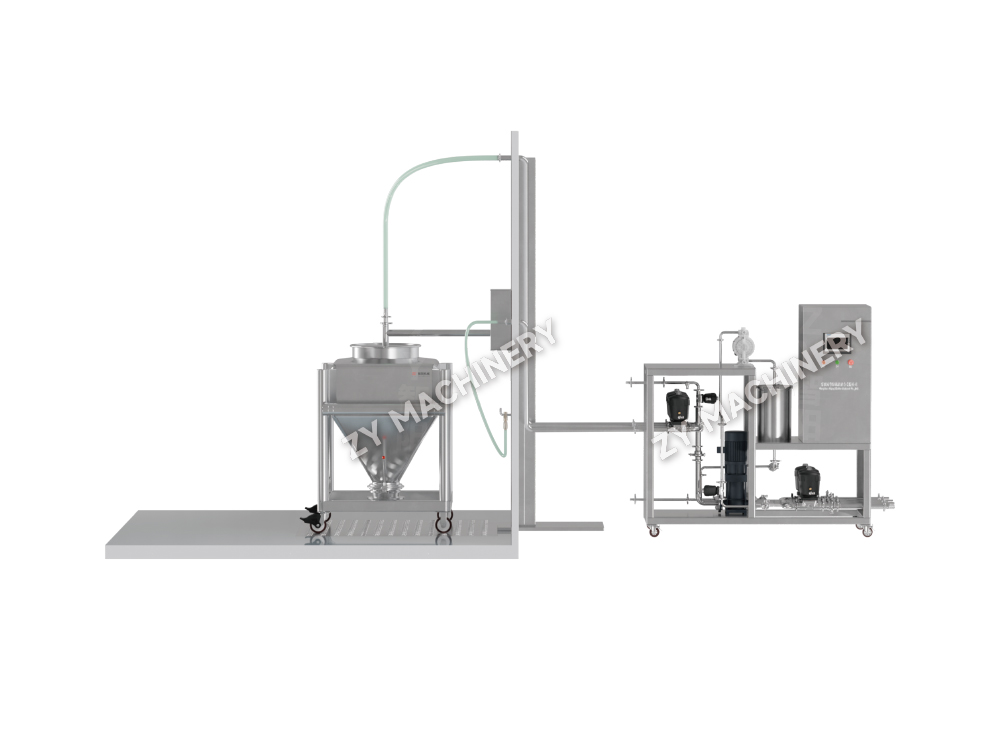
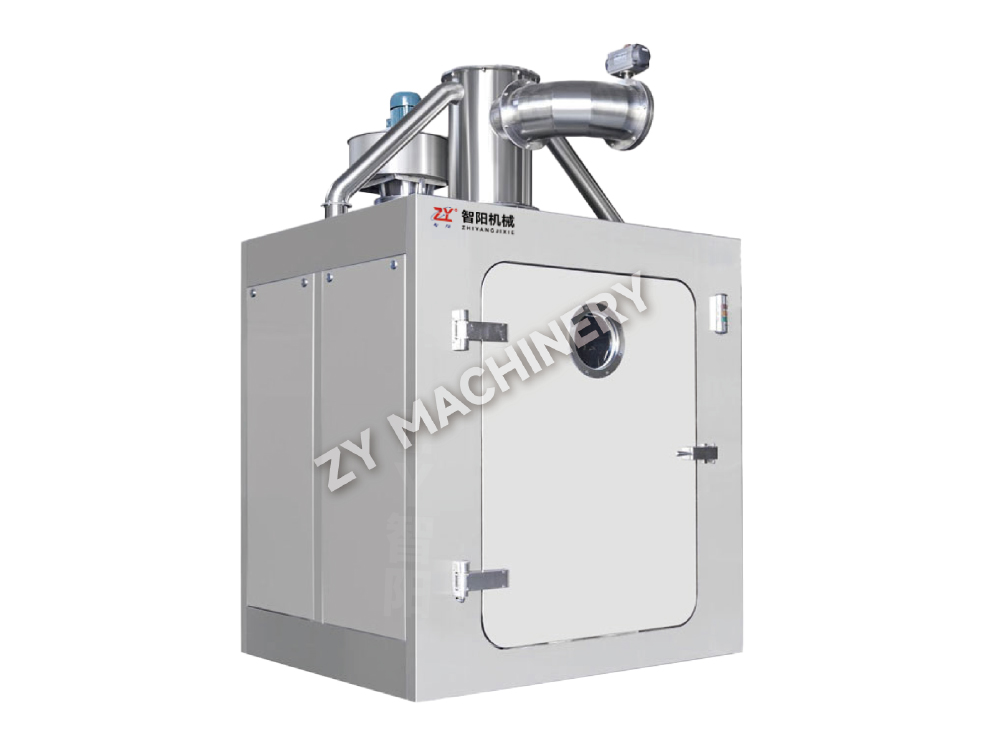
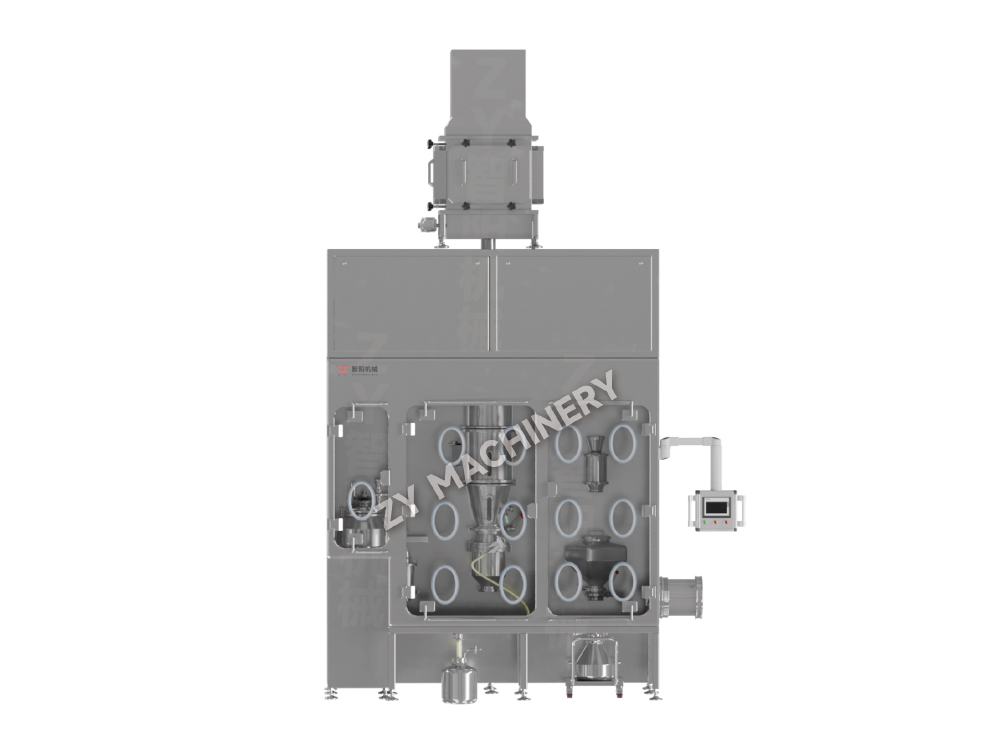
Linha de produção de dosagem sólida de alta contenção GFH R&D
A linha de produção de dosagem sólida de alta contenção da GFH R&D foi p.....

Uma única execução de validação de limpeza com falha pode congelar toda uma linha de dosagem de sólidos orais por semanas. A investigação raramente termina com o procedimento de limpeza. Na maioria das vezes, a causa raiz remonta a lacunas de qualificação do equipamento – uma esfera de pulverização que nunca foi mapeada durante o IQ ou um valor de rugosidade da costura de solda que excedeu os critérios de aceitação do OQ. A validação da limpeza e a qualificação dos equipamentos não são caminhos paralelos; eles são profundamente interdependentes. Se você não puder provar que seu misturador, granulador ou revestidor foi instalado e opera de forma consistente, qualquer limite de resíduo definido será uma base não confiável.
A versão 2026 do Anexo 3 da OMS TRS 1019 reforça isso ao afirmar que os protocolos de validação de limpeza devem fazer referência aos documentos de projeto, instalação e qualificação operacional do equipamento. Na prática, isso significa que cada relatório DQ, IQ, OQ e PQ se torna um pré-requisito para o seu plano mestre de validação de limpeza. As seções a seguir mostram exatamente onde esses dois domínios se cruzam, usando tipos de equipamentos do mundo real e parâmetros de validação que os reguladores esperam ver.
Sem um equipamento devidamente qualificado, quaisquer dados sobre resíduos coletados serão cientificamente ambíguos. Considere um teste de OQ para um granulador de alto cisalhamento que não mediu a vazão de água através das portas de limpeza no local. Se amostras posteriores de esfregaço dentro do recipiente mostrarem resíduos de pico perto de um bico, você não terá uma linha de base para determinar se a sequência de limpeza teve um desempenho inferior ou se o sistema de fornecimento do equipamento apresentou falhas desde o início. A qualificação constrói a estrutura; a validação da limpeza preenche a imagem.
O DQ registra o material de construção, o acabamento superficial e a drenabilidade – todos fatores que impactam diretamente o transporte de resíduos. O IQ verifica se os dispositivos de pulverização estão posicionados corretamente, se não existem pernas mortas e se a inclinação atende ao mínimo de 1:100 recomendado no Guia de Boas Práticas do ISPE. OQ deve documentar padrões de cobertura de pulverização, rampas de temperatura e quedas de pressão nos piores locais. A PQ, muitas vezes realizada com um placebo ou solo substituto, confirma que o ciclo de limpeza proporciona uma remoção consistente de resíduos sob carga. A falta de um único parâmetro em qualquer um desses estágios pode aparecer posteriormente como um pico inexplicável em uma amostra de enxágue de TOC.
Para uma abordagem estruturada, mapeie cada fase de qualificação de acordo com os dados específicos de limpeza que você precisa coletar:
Esse alinhamento transforma a qualificação de equipamentos de um exercício de checkbox em uma ferramenta de redução de riscos. Quando um auditor pergunta por que um determinado local de swab foi escolhido, você pode apontar para o mapa de cobertura OQ que identificou uma zona de sombra atrás da lâmina do picador.
Nem todos os equipamentos orais de dosagem de sólidos apresentam o mesmo risco de limpeza. A geometria, a complexidade da superfície e o movimento das peças internas determinam onde os resíduos se acumulam e como a amostragem deve ser projetada. Um protocolo de limpeza genérico que trate um misturador rotativo e um revestidor de leito fluidizado de forma idêntica irá inevitavelmente perder pontos críticos de contaminação.
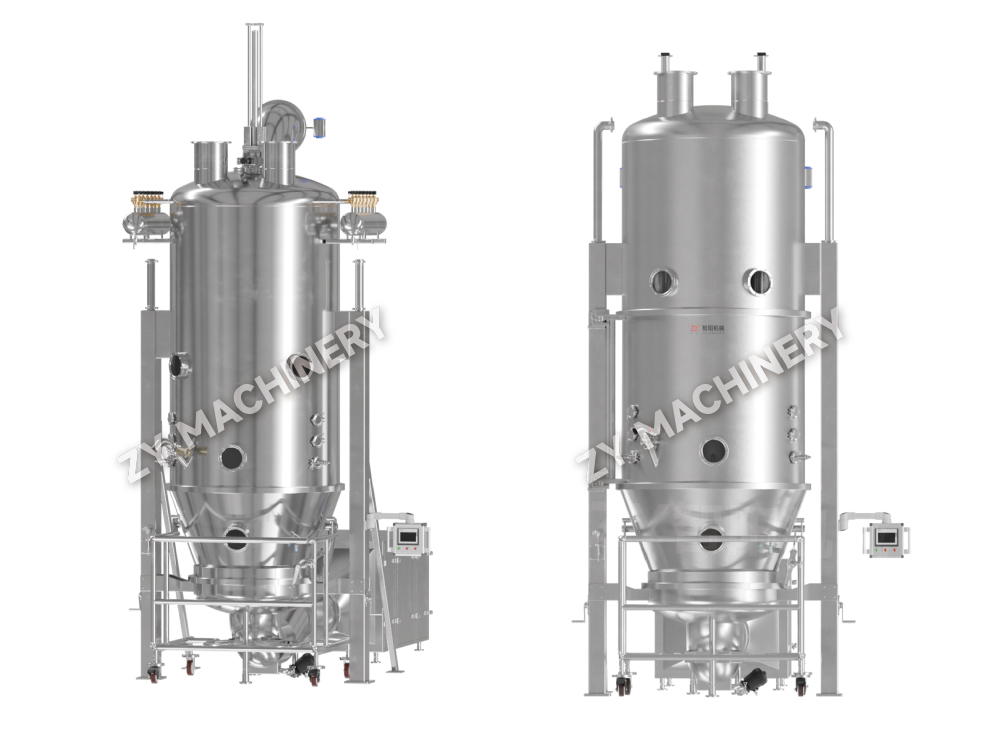
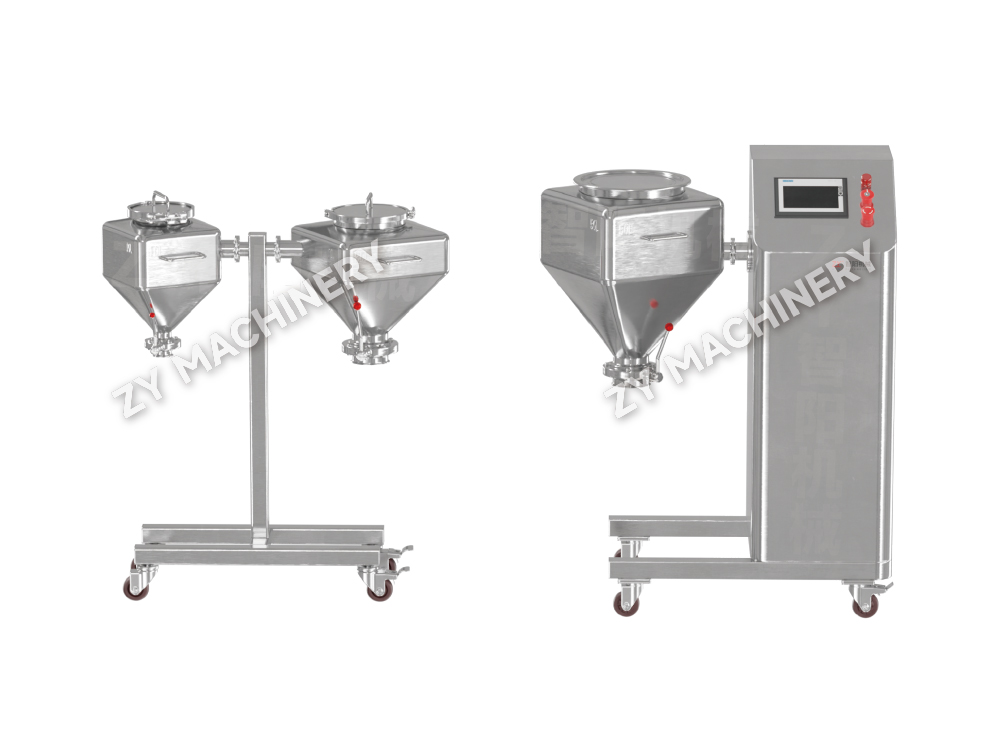
Três categorias de equipamentos dominam a fabricação de OSD e cada uma apresenta desafios de validação distintos:
| Tipo de equipamento | Zonas mortas comuns | Pontos de amostragem recomendados | Dificuldade de limpeza |
|---|---|---|---|
| Misturadores de caixa / tambor | Assento da válvula de descarga, vedações do eixo, flanges do visor | Interior da válvula, lábio de vedação, cúpula do recipiente | Médio |
| Granuladores de alto cisalhamento | Cubo da lâmina do picador, junta da tigela à tampa, rebaixos do impulsor | Parte inferior do cubo, fenda da junta, raiz do impulsor | Alto |
| Secadores/revestimentos de leito fluidizado | Orifícios da placa de distribuição, plenum de exaustão, alojamento do saco de filtro do produto | Parte inferior da placa perfurada, costuras de solda plenum, anel de saco | Alto |
Para misturadores de lixo , o principal risco é a válvula de descarga. Mesmo com a abertura total, resíduos estáticos podem aderir à sede metal-metal e posteriormente cair no próximo lote. Portanto, a IQ deve confirmar que a válvula pode ser totalmente desmontada para limpeza e que a rugosidade da superfície da sede atende à especificação DQ. Para granuladores de alto cisalhamento, o cubo da lâmina picadora cria uma zona protegida; a amostragem de swab na parte inferior do hub não é negociável. Em sistemas de leito fluidizado, a placa de distribuição muitas vezes atua como uma armadilha de resíduos, e a amostragem de enxágue por si só é insuficiente porque a grande área superficial da placa pode reter partículas que se dissolvem apenas parcialmente durante um curto enxágue com água.
Ao selecionar equipamentos, dar preferência àqueles com superfícies eletropolidas, superfícies horizontais mínimas e design totalmente drenável reduz substancialmente a carga de validação de limpeza. Recursos como visores removíveis e bicos de pulverização de fixação reduzem diretamente o número de áreas difíceis de limpar. Investir na facilidade de limpeza na fase DQ reduz o número de locais de swab em até 40% em comparação com equipamentos mais antigos adaptados.
A parte mais controversa de qualquer protocolo de validação de limpeza é definir os critérios de aceitação. A lógica diverge drasticamente dependendo se o equipamento é dedicado a um único produto ou compartilhado entre múltiplas formulações.
Equipamentos dedicados permitem uma abordagem mais direcionada. Você pode usar um valor de Exposição Diária Permitida (PDE) ou Exposição Diária Aceitável (ADE) com base no perfil toxicológico desse único ingrediente ativo. O cálculo do limite normalmente segue a fração “Dose Terapêutica Mínima” ou o critério de 1/1000 da dose, o que for menor. Por exemplo, se a PDE for 10 µg/dia e a dose diária máxima do produto seguinte for 500 mg, o limite de superfície passa a ser 2 µg/cm² assumindo uma área de esfregaço de 100 cm². Esta abordagem reflete o risco real do paciente, em vez de um pior caso genérico.
Equipamentos não dedicados exigem um cálculo mais conservador porque o resíduo pode ser proveniente de múltiplas campanhas anteriores. Aqui, você deve identificar o produto de pior caso – aquele com o PDE mais baixo, a potência mais alta ou o perfil de solubilidade mais difícil – e estabelecer limites para esse composto. Além disso, você precisa levar em consideração o tamanho do lote do produto fabricado posteriormente e assumir que todo o API residual é transferido inteiramente. As instalações de múltiplos produtos muitas vezes visam um limite de limpeza visual de 4 µg/cm² como ponto de partida, mas a verificação através de estudos de recuperação deve confirmar que o limite é alcançável e detectável analiticamente.
| Abordagem | Cenário Aplicável | Fonte de dados | Critério de aceitação típico |
|---|---|---|---|
| Baseado em PDE/ADE | Equipamento dedicado, toxicologia conhecida | Monografias toxicológicas, diretriz da EMA | ≤ 2 µg/cm² ou 1/1000 dose |
| Produto de pior caso | Equipamento compartilhado com vários produtos | Plano diretor de validação de limpeza, matriz PDE | ≤ 4 µg/cm² ou limpeza visual, o que for menor |
| Limite de TOC padrão | Viabilidade inicial, desenvolvimento inicial | Dados históricos de qualidade da água | ≤ 5–10 ppm de TOC no enxágue final |
Independentemente do método, o limite deve ser alcançável com o sistema de limpeza instalado. Se uma estação CIP móvel como a Estação de limpeza CIP móvel QWQY é emparelhado com um misturador de 500 L, os dados de cobertura de pulverização do OQ devem demonstrar que o bico pode alcançar todas as superfícies dentro da faixa de 2 µg/cm². Caso contrário, o limite torna-se teórico e indefensável durante uma auditoria.
A escolha do método de amostragem errado prejudica até mesmo os dados de qualificação mais rigorosos. Cada técnica possui eficiência de recuperação, limite de detecção e compatibilidade de material específicos que devem estar alinhados com o tipo de resíduo e a superfície do equipamento.
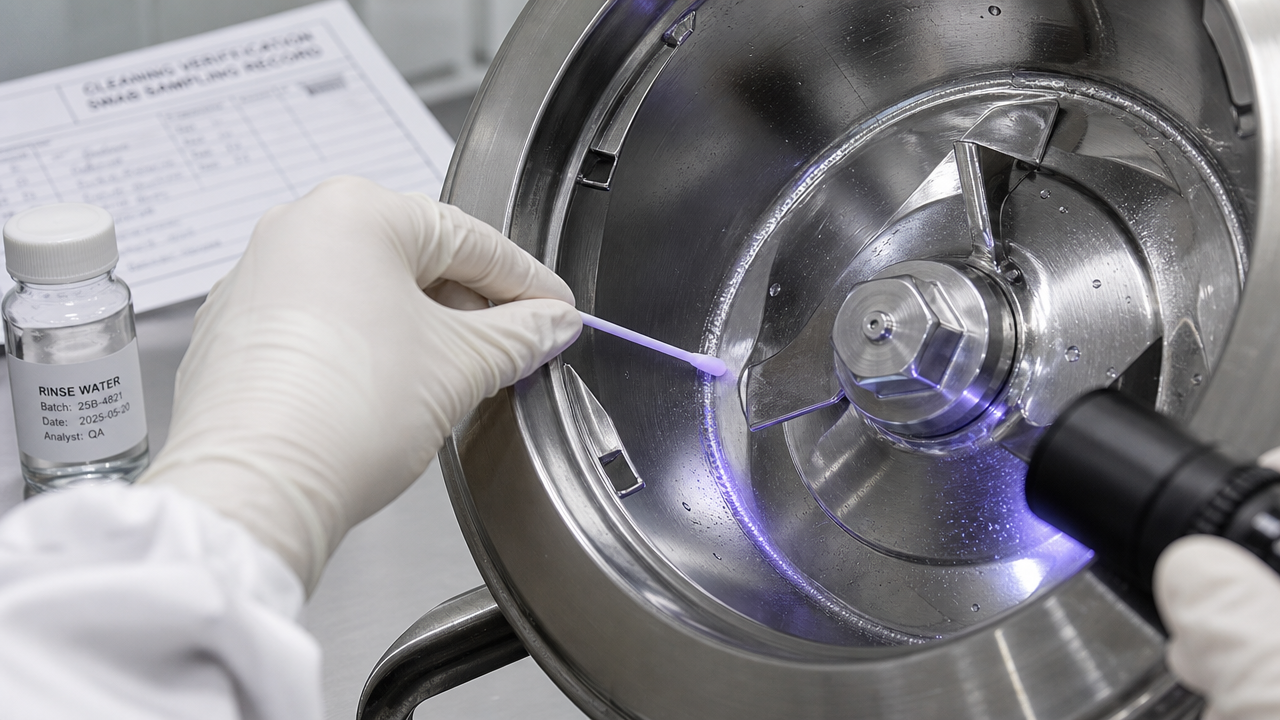
A amostragem por swab continua sendo o padrão ouro para medição direta de resíduos superficiais, especialmente em equipamentos de aço inoxidável. Com cotonetes pré-umedecidos adequados e fatores de recuperação validados (normalmente 70–90% para APIs de moléculas pequenas), você pode identificar pontos quentes próximos a juntas ou eixos. A amostragem de enxágue, por outro lado, cobre grandes volumes internos — como um recipiente granulador ou plenum de secador — mas detecta apenas resíduos solúveis no solvente de enxágue e acessíveis pelo caminho do fluido. As placas de contato são reservadas principalmente para monitoramento microbiológico após a limpeza, embora possam servir como método complementar para detecção de resíduos brutos quando combinadas com bioluminescência de ATP.
| Método | Faixa de recuperação típica | Limite de detecção | Melhor usado em | Limitação de chave |
|---|---|---|---|---|
| Cotonete | 70–90% | 0,1–1 µg/cm² | SS liso, vedações de elastômero | Padronização da área de superfície |
| Enxaguar | 50–85% | 1–5 ppm em solução | Tubulações, interiores de embarcações | Resíduos insolúveis passam despercebidos |
| Placa de contato | N/A (microbiano) | 1 UFC/25 cm² | Superfícies planas e sem antibióticos | Não é adequado apenas para resíduos químicos |
O fator de recuperação para teste de swab deve ser determinado experimentalmente para cada material de superfície e cada composto. Uma superfície fundida mais áspera em um secador mais antigo, por exemplo, pode reduzir a recuperação para menos de 50%, forçando você a ajustar o limite de aceitação de acordo. Em automatizado equipamento de limpeza sistemas, complementando os dados de enxágue com uma sonda on-line de condutividade ou TOC fornece dados de tendências contínuos que complementam as verificações de esfregaços pontuais.
Os sistemas automatizados de limpeza no local, sejam fixos ou móveis, exigem uma abordagem de validação que vai muito além de uma simples receita de tempo e temperatura. A interação entre a geometria do dispositivo de pulverização, o diâmetro do tubo e a capacidade da bomba determina se o fluido de limpeza realmente atinge todas as superfícies de contato do produto com força mecânica suficiente para desalojar os resíduos.
Os quatro parâmetros CIP críticos que devem ser qualificados e documentados para validação de limpeza são:
A documentação de uma execução de validação CIP deve incluir gráficos de tendências de temperatura, pressão e condutividade do historiador do PLC, bem como fotografias de inspeção visual antes e depois dos locais de pior caso. Um teste de fita — onde uma fita sensível ao calor é aplicada à superfície interna do recipiente e examinada após o ciclo CIP — fornece prova irrefutável de alcance mecânico. Para lavadoras de lixeiras automatizadas como a Máquina de lavar automática QD , a velocidade de rotação do braço aspersor e a integridade dos bicos devem fazer parte do cronograma de manutenção preventiva e requalificação, pois o desgaste dos bicos degrada diretamente a cobertura.
Sem o monitoramento contínuo da condutividade do enxágue no enxágue final, você corre o risco de aceitar um sinal limpo que resulta de um pico momentâneo de diluição, em vez de uma verdadeira remoção de resíduos. Um patamar de condutividade igual à qualidade da água de entrada durante pelo menos 30 segundos é a evidência mínima para um enxaguamento completo.
Quando os insumos farmacêuticos ativos se enquadram nas categorias OEB 4 ou 5, o protocolo de validação de limpeza deve simultaneamente proteger o operador e comprovar a remoção dos resíduos do produto. A combinação de tecnologia de isolamento e compostos potentes cria um conjunto único de demandas de validação que os protocolos OSD padrão não atendem.
Dentro de um isolador ou cabine de fluxo descendente, a amostragem de validação de limpeza deve ser realizada sob pressão negativa, geralmente através de portas de luvas. Este acesso restrito influencia a seleção do local do swab porque algumas superfícies — como a parte traseira de uma porta de transferência rápida — tornam-se inacessíveis sem violar a contenção. Nesses casos, uma combinação de amostragem de lavagem e avaliação indireta através de substituto de traçador fluorescente torna-se aceitável se justificado no protocolo.
Além disso, o próprio agente de limpeza deve estar contido. O CIP no local em equipamentos de alta contenção geralmente usa enxágues de passagem única em vez de recirculação para evitar a contaminação cruzada do circuito CIP com resíduos potentes. A validação, portanto, deve demonstrar que o volume de enxágue e o tempo de contato são suficientes para atingir o limite de transferência alvo, apesar da ineficiência inerente dos fluxos únicos. Testes de traçador fluorescente com solução de riboflavina sob luz negra são considerados padrão ouro para verificar a cobertura da pulverização e a ausência de sombras de resíduos dentro de um isolador selado.
Para facilities using equipamento de laboratório de alta contenção , o plano amostral deve considerar também o sistema de ventilação. A limpeza da caixa do filtro HEPA ou do flange RTP (porta de transferência rápida) pode ser necessária se o padrão do fluxo de ar sugerir potencial acúmulo de poeira. O relatório de validação de limpeza deve cruzar referências dos testes de desempenho de contenção para comprovar que nenhum resíduo aerossolizado escapou durante o ciclo de limpeza em si.
As execuções de validação iniciais são um instantâneo. O monitoramento contínuo transforma a validação da limpeza em um programa de ciclo de vida. O estágio 3, ou verificação contínua do processo, é onde muitas instalações falham – elas tratam o estado validado como estático, ignorando mudanças graduais nas condições do equipamento ou no portfólio de produtos.
As principais métricas de monitoramento que sustentam a integridade da validação de limpeza incluem:
Quando um novo produto precisa ser executado em equipamentos existentes não dedicados, uma estratégia de bracketing pode minimizar o retrabalho. Ao avaliar a solubilidade, a potência e o perfil de adsorção do novo composto em relação ao pior cenário existente, talvez você só precise atualizar o plano mestre de validação de limpeza e realizar um único estudo confirmatório de swab em vez de três lotes completos. No entanto, qualquer modificação no próprio equipamento – como alterar o design da esfera de pulverização ou adicionar uma nova porta de recipiente – reabre automaticamente o IQ e o OQ e, por extensão, o protocolo de validação de limpeza vinculado a esse equipamento. A ligação entre qualificação e limpeza nunca se quebra; requer apenas manutenção disciplinada.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais