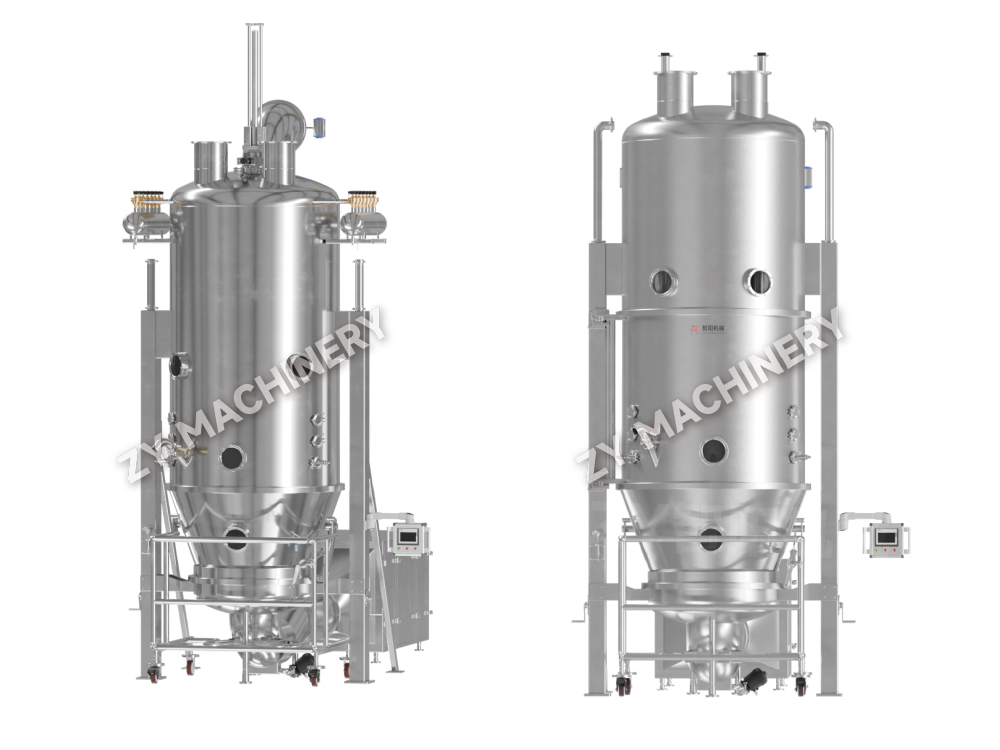
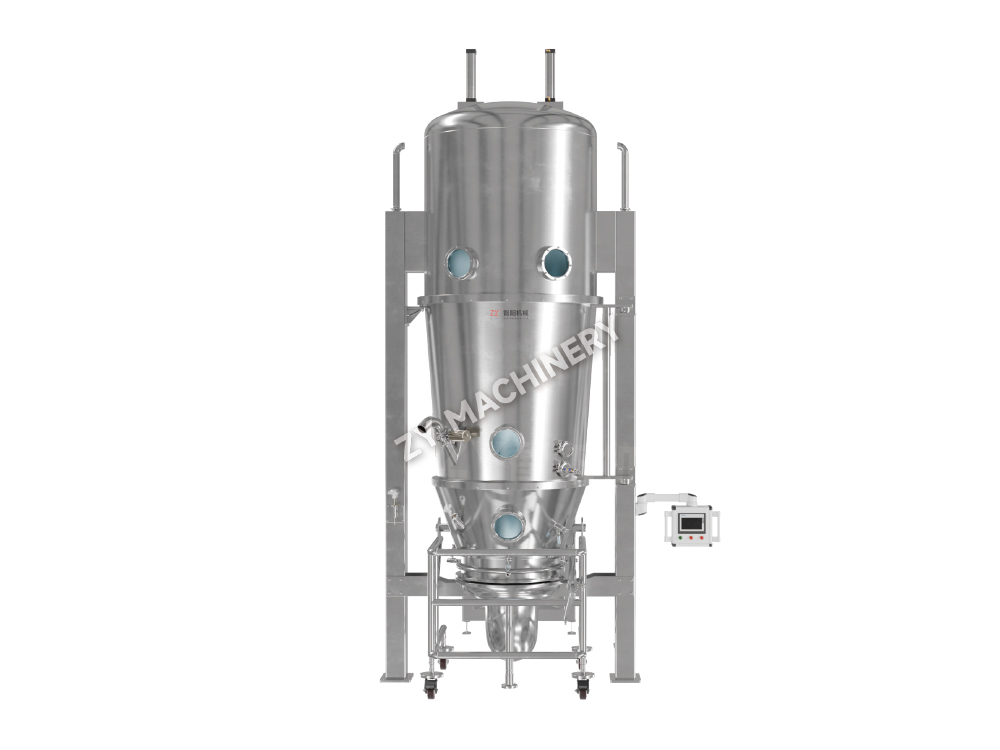
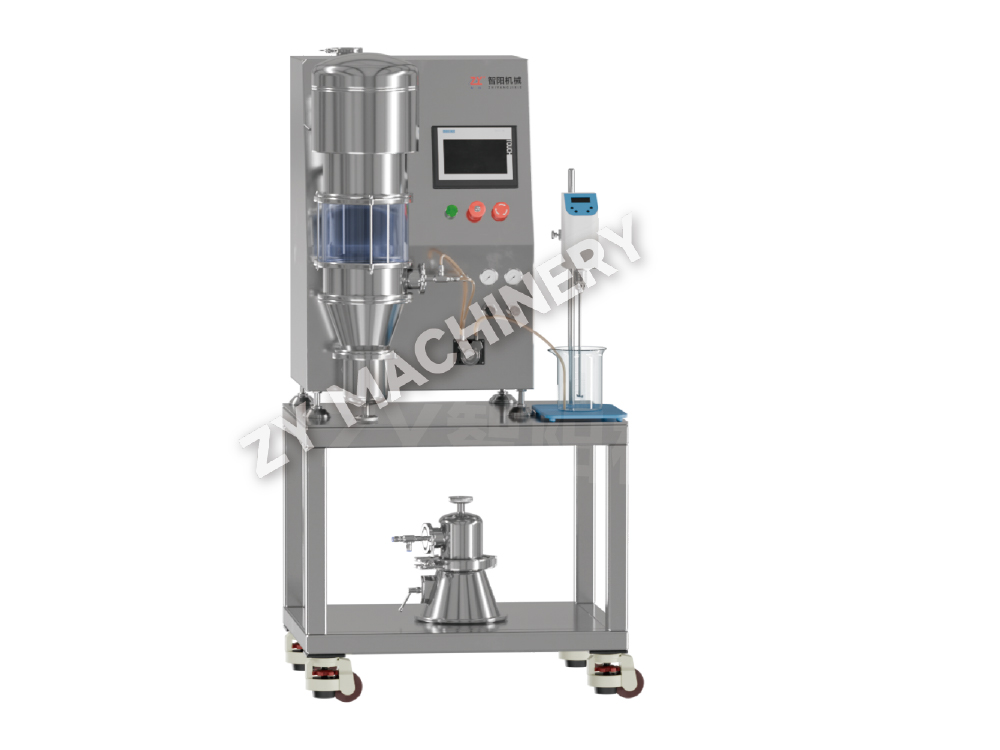
Máquina de granulação e secagem em leito fluidizado FL-B (granulador de uma etapa)
A máquina de granulação e secagem de leito fluidizado FL-B foi projetada.....

Um único lote de pó pode passar da mistura para grânulos secos em menos de 90 minutos – sem necessidade de etapas separadas de mistura, massa úmida ou secagem em bandeja. Essa é a principal promessa da granulação em leito fluidizado: um método de granulação úmida que integra mistura, pulverização e secagem dentro de uma câmara fechada.
O processo converte pós finos e coesos em grânulos de fluxo livre, suspendendo-os em uma corrente de ar aquecida e pulverizando uma solução aglutinante sobre as partículas fluidizadas. À medida que as partículas colidem e se molham, formam-se pontes líquidas; a evaporação do solvente deixa então pontes sólidas que cimentam as partículas primárias em aglomerados. O resultado é um grânulo com compressibilidade melhorada, poeira reduzida e maior densidade aparente – tudo isso é essencial para uma compressão consistente de comprimidos e enchimento de cápsulas.
Ao contrário da granulação úmida de alto cisalhamento, onde um impulsor mecânico impulsiona a aglomeração, a granulação em leito fluidizado depende de agitação pneumática. Isso produz grânulos mais porosos e de desintegração mais rápida e permite que toda a operação aconteça em um único recipiente. Para ativos sensíveis ao calor, o efeito de resfriamento evaporativo simultâneo mantém a temperatura do produto bem abaixo da temperatura do ar de entrada, normalmente na faixa de 25 a 45°C.
Cada lote passa por três fases distintas. Compreender quais mudanças em cada fase fornece os pontos de controle para medir o tamanho dos grânulos, a umidade e a densidade de maneira previsível.
Os atributos dos grânulos não mudam aleatoriamente – eles seguem a lógica física da umidade, calor e momento. A tabela abaixo mapeia as variáveis independentes do processo para seus efeitos posteriores.
| Parâmetro | Faixa Típica | Tamanho do grânulo | Densidade aparente | Conteúdo de umidade | Multas |
|---|---|---|---|---|---|
| Temperatura do ar de entrada | 40–80°C | Diminuir | Diminuir | Diminuir | Aumentar |
| Taxa de pulverização | 10–50 g/min/kg | Aumentar | Aumentar | Aumentar | Diminuir |
| Pressão de atomização | 1,5–3,0 bar | Diminuir | Nenhuma mudança significativa | Nenhuma mudança significativa | Aumentar |
| Volume de ar de fluidização | 0,8–2,0 m/s | Diminuir | Diminuir | Diminuir | Aumentar |
| Temperatura do produto | 25–45°C | Diminuir (if high) | Diminuir | Diminuir | Aumentar |
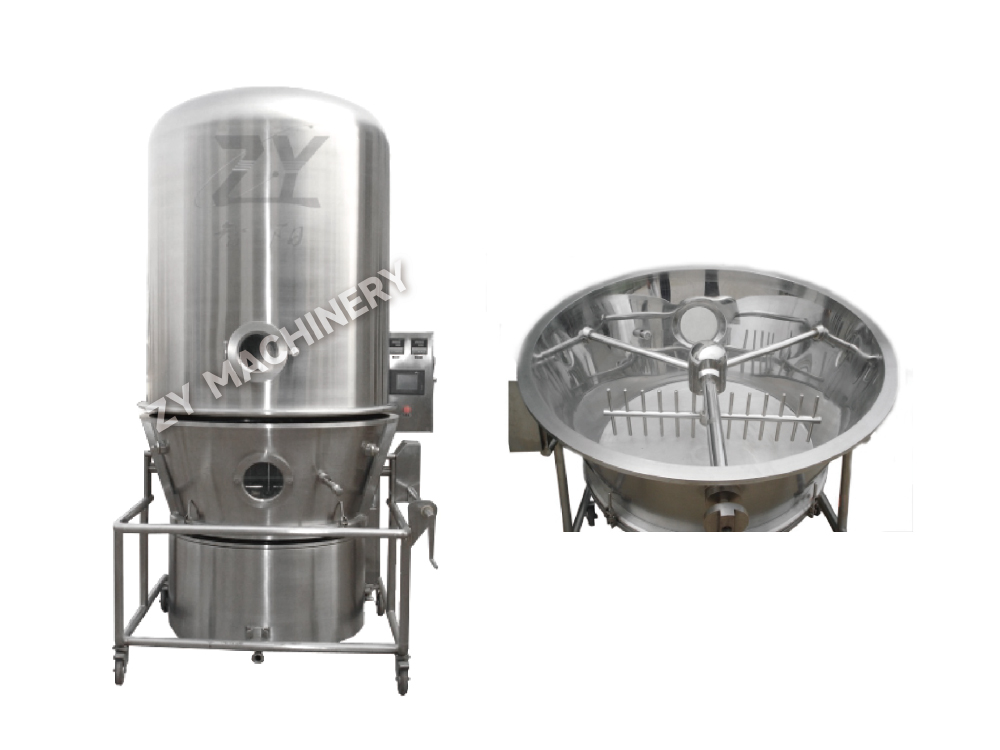
A umidade do ar de entrada merece menção especial. Um ponto de orvalho acima de 10°C pode sabotar a eficiência da secagem, reduzindo a força motriz da evaporação. Para formulações sensíveis à umidade, manter o ponto de orvalho do ar de entrada abaixo de 5°C não é opcional — é um pré-requisito para a reprodutibilidade lote a lote. Moderno Granuladores de leito fluidizado FLB com unidades de tratamento de ar integradas proporcionam controle preciso sobre temperatura, umidade e fluxo de ar, tornando essas interdependências críticas gerenciáveis em escala de produção.
A configuração do spray não é uma escolha de projeto periférico — ela define o mecanismo de crescimento dos grânulos e a gama de aplicações que uma máquina pode atender. As três configurações diferem na posição do bocal, na trajetória das partículas e no padrão de contato líquido-sólido.
| Recurso | Spray superior | Spray inferior (Wurster) | Pulverização Tangencial (Rotor) |
|---|---|---|---|
| Posição do bico | Acima da cama | Dentro da cama, para cima | Lado, em um disco giratório |
| Movimento de partículas | Fluidização aleatória | Fluxo ascendente ordenado através de um tubo divisório | Fluidização centrífuga |
| Mecanismo de crescimento | Aglomeração aleatória | Deposição de filme em camadas | Esferonização e densificação |
| Melhor para | Granulação convencional | Revestimento e granulação em camadas | Pelotas de alta densidade |
| Densidade dos grânulos | Baixo a médio | Médio a alto | Alto |
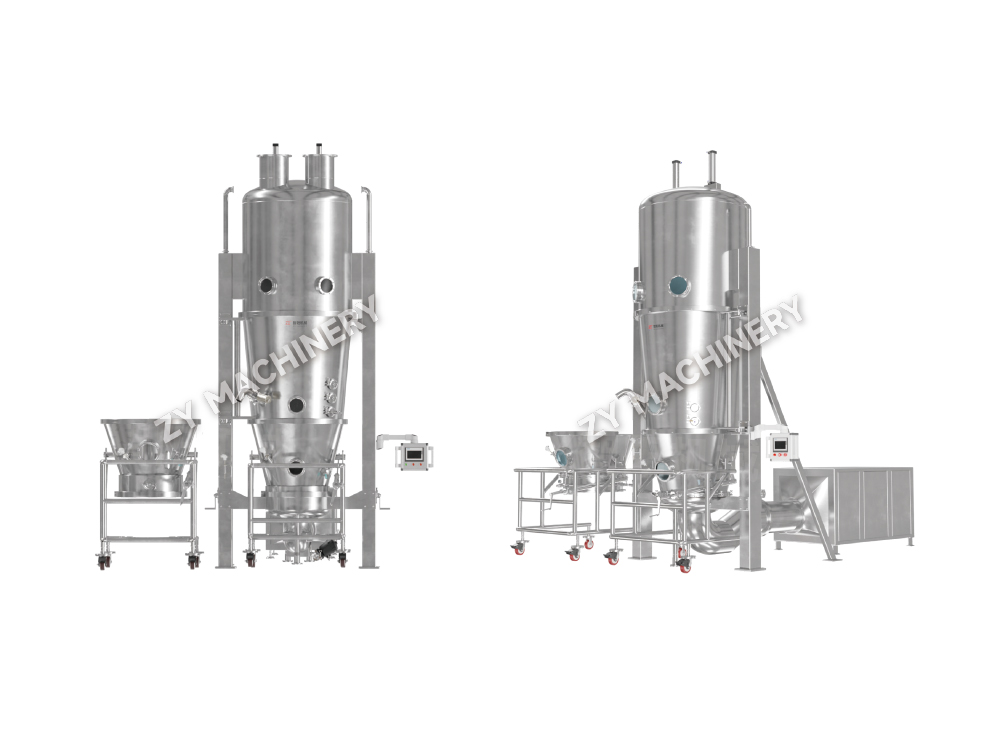
Top‑spray é o carro-chefe para formas farmacêuticas sólidas padrão — rápido, simples e indulgente. Os sistemas Wurster de pulverização inferior dominam quando você precisa aplicar um revestimento funcional uniforme ou formar partículas em camadas a partir do núcleo da semente. Processadores de spray tangencial, ou rotor, geram os pellets mais densos e esféricos, frequentemente usados para sistemas de distribuição de medicamentos multiparticulados. Se a sua aplicação exigir revestimento em vez de simples aglomeração, um Revestidor de leito fluidizado LDPB com uma pastilha Wurster proporciona uma distribuição de espessura de filme mais precisa do que uma máquina híbrida de pulverização superior executando testes de revestimento.
Mesmo uma formulação bem projetada pode apresentar mau comportamento se um único parâmetro sair do envelope do processo. Aqui estão os quatro modos de falha mais comuns e os ajustes que os corrigem.
O aumento de escala não é uma multiplicação linear do volume de ar e da taxa de pulverização. Manter a mesma taxa de pulverização por quilograma de pó em um lote de 100 kg que funcionou em uma operação de laboratório de 5 kg muitas vezes inundará o leito maior porque o calor e a transferência de massa não aumentam diretamente com a massa de pó. A regra prática é manter constante o tamanho das gotas, a umidade relativa constante do ar de saída e a temperatura constante do produto.
A tabela abaixo mostra intervalos típicos de parâmetros entre escalas ao dimensionar uma formulação padrão à base de amido. Observe que a velocidade de fluidização aumenta ligeiramente para compensar alturas de leito mais profundas, enquanto a taxa de pulverização por quilograma cai para evitar o excesso de umidade.
| Parâmetro | Laboratório (3 kg) | Piloto (30 kg) | Produção (150kg) |
|---|---|---|---|
| Temperatura do ar de entrada (°C) | 60 | 65 | 65 |
| Taxa de pulverização (g/min) | 60 | 350 | 1200 |
| Pressão de atomização (bar) | 1.8 | 2.2 | 2.5 |
| Velocidade do ar (m/s) | 0.9 | 1.2 | 1.5 |
| Temperatura do produto (°C) | 32 | 34 | 34 |
Executar esses testes primeiro em um Granulador multiuso DLP R&D permite mapear o espaço de design com o mínimo de material antes de comprometer APIs caras em lotes piloto. A capacidade de alternar entre a granulação por pulverização superior e o revestimento Wurster na mesma máquina de laboratório também comprime o cronograma de desenvolvimento da formulação.
A escolha entre leito fluidizado e granulação de alto cisalhamento não se trata de qual tecnologia é “melhor” – trata-se de qual perfil de grânulo sua prensa de comprimidos e alvo de dissolução exigem. A tabela abaixo enquadra as compensações em sete critérios importantes na produção.
| Critério | Granulação em leito fluidizado | Alto Shear Granulation |
|---|---|---|
| Estrutura granular | Poroso, baixa densidade | Denso, de alta resistência |
| Tempo de desintegração | Mais rápido | Mais lento |
| Tempo de processamento por lote | 60–90 minutos | 20–40 min (mais secagem separada) |
| Pegada | Unidade única; altura maior | Secador de leito fluidizado de moinho úmido misturador; pegada mais ampla |
| Esforço de limpeza | Mais simples, um navio | Vários vasos, muitas vezes com manuseio de massa úmida |
| Sensibilidade à supergranulação | Baixo | Alto; requires precise endpoint control |
| Melhor para heat‑sensitive APIs | Sim, resfriamento evaporativo | Risco de pontos quentes em massa densa |
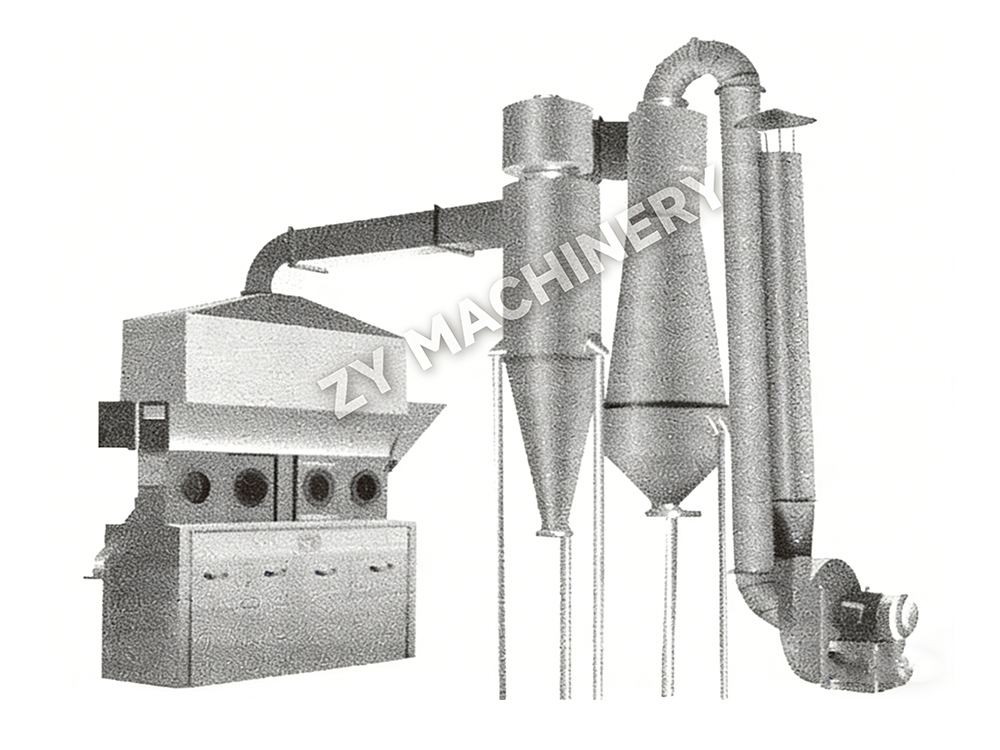
Se o seu comprimido alvo precisar de desintegração rápida e você estiver trabalhando com uma formulação que flui mal, a granulação em leito fluidizado é o caminho direto. Quando você precisa de grânulos duros e fortes para a formação de comprimidos em alta velocidade de um medicamento resistente e de deformação plástica, o alto cisalhamento geralmente vence — mas você precisará de uma etapa de secagem separada. Instalações que utilizam ambas as tecnologias frequentemente utilizam um granulador de alto cisalhamento para a etapa de massa úmida e depois transferem o material para um secador de leito fluidizado, combinando a estrutura granular densa de alto cisalhamento com a secagem suave de um leito fluidizado.
A granulação em leito fluidizado continua sendo o caminho mais direto da mistura de pó ao granulado compressível quando a porosidade e a rápida dissolução são prioridades. O processo elimina múltiplas etapas de manuseio e oferece aos engenheiros controle preciso sobre os atributos dos grânulos por meio de vários parâmetros ajustáveis.
Para garantir lotes robustos e transferíveis, siga estas práticas:
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais