


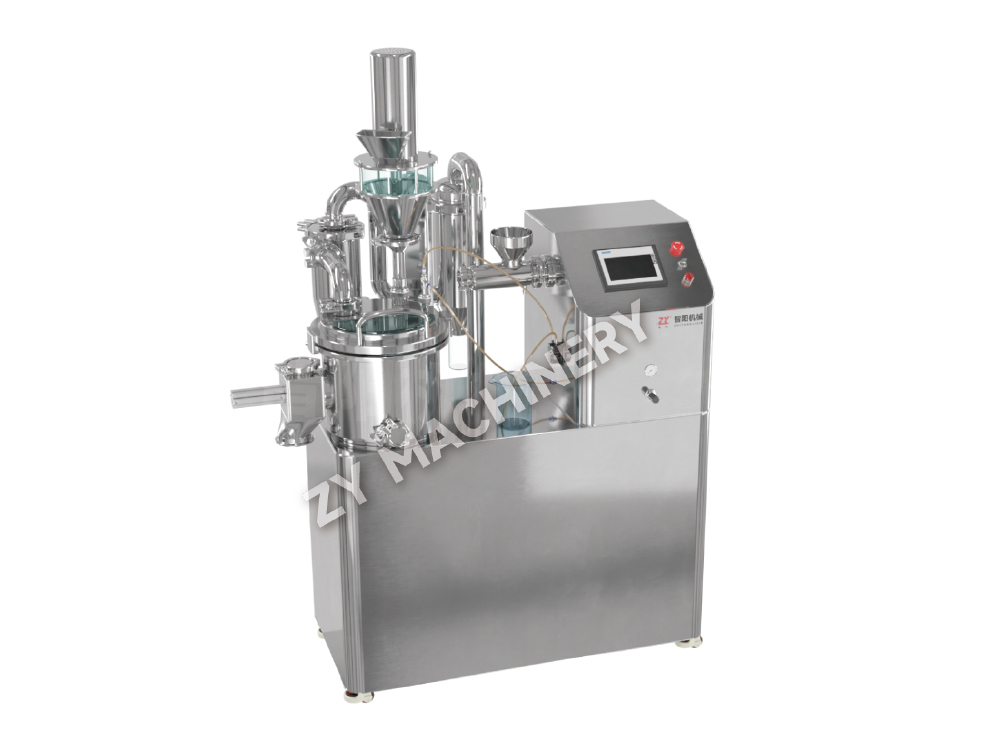
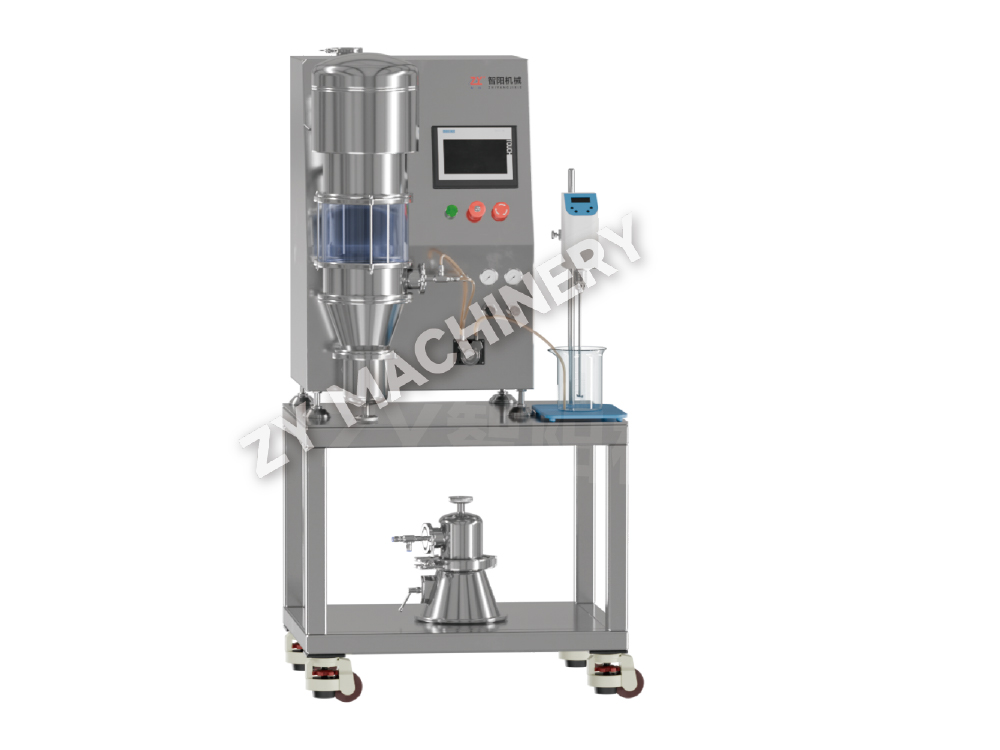
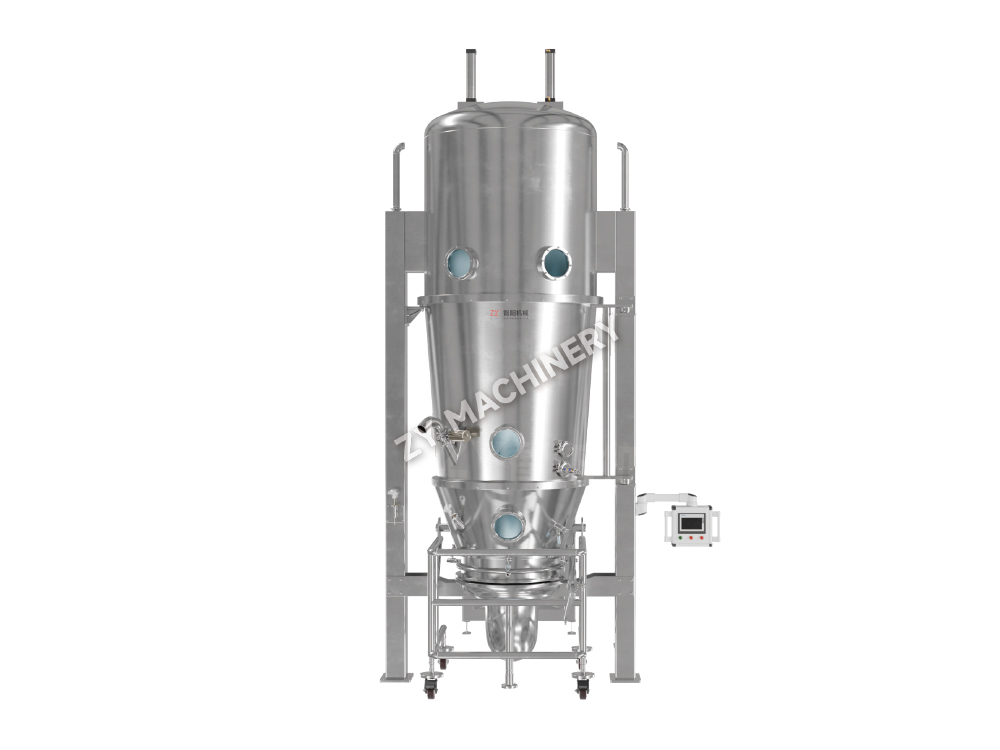
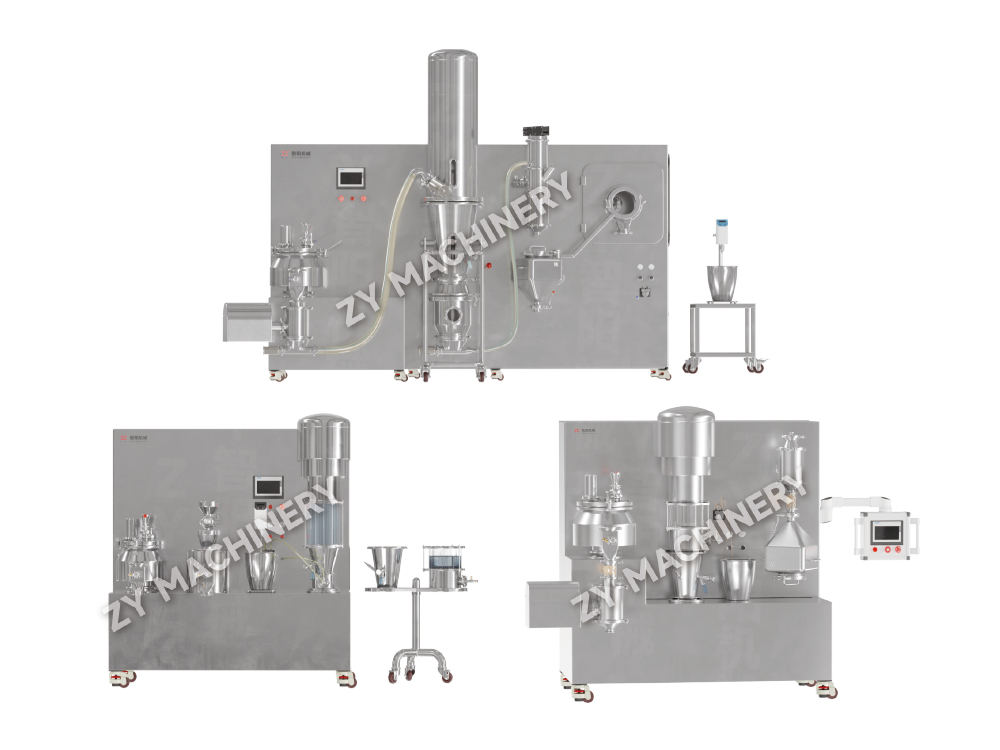
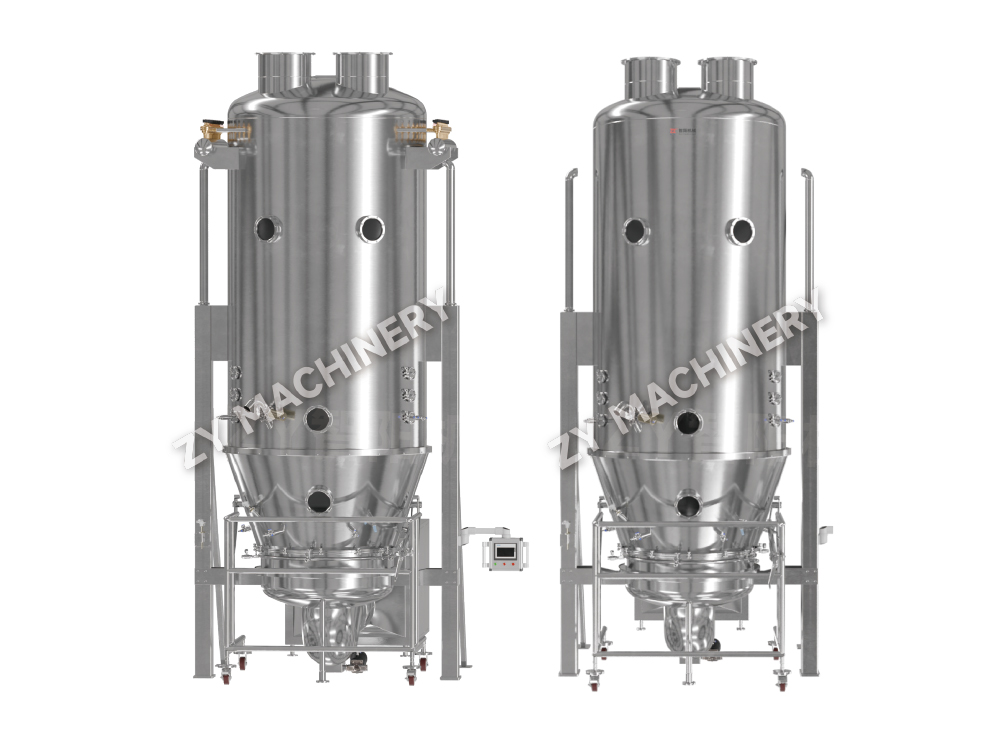
Granulador multifuncional de leito fluidizado DLP e máquina de revestimento
O granulador multifuncional de leito fluidizado e máquina de revestiment.....

Em 2026, mais de 30% dos medicamentos em desenvolvimento são classificados como potentes ou altamente potentes. Esse número está subindo rapidamente. Um único grama de um composto citotóxico ou de um hormônio concentrado pode representar riscos reais à saúde dos operadores e ameaças de contaminação cruzada às linhas de produção adjacentes. Existem soluções de contenção farmacêutica para gerenciar esses riscos – de forma precisa e confiável.
Na sua essência, a contenção no contexto farmacêutico significa a utilização de sistemas de engenharia para evitar a fuga descontrolada de ingredientes farmacêuticos ativos (API) para o local de trabalho e para proteger o produto da contaminação ambiental. Esses sistemas criam uma barreira definida ao redor do processo, controlando o fluxo de ar, a pressão e as transferências de materiais para que os operadores nunca entrem em contato direto com substâncias perigosas e o medicamento nunca capte partículas indesejadas do ar circundante.
O escopo das tecnologias de contenção é amplo. Ele varia de simples isoladores flexíveis e porta-luvas de parede rígida até cabines avançadas de fluxo descendente e sistemas de barreira de acesso restrito (RABS). A escolha certa depende da toxicidade do composto ativo, da forma farmacêutica e da escala de produção. O ponto comum é uma filosofia de “contenção desde o projeto”: cada peça de equipamento – desde um porta-luvas em escala de laboratório até um isolador de produção completo – deve integrar-se perfeitamente aos processos upstream e downstream, mantendo um nível certificado de proteção contra exposição do operador.
Os tipos de equipamentos comuns incluem:
A eficácia de qualquer solução é medida em nanogramas ou microgramas por metro cúbico de dados de concentração de ar, respaldados por monitoramento substituto e ciclos regulares de certificação. O objetivo final é simples: um ambiente de trabalho garantido.
A conformidade não é opcional. Três pilares regulamentares moldam a forma como as empresas farmacêuticas concebem, validam e operam os seus sistemas de contenção. Compreender o que cada um exige — e onde eles se sobrepõem — permite criar uma estratégia de contenção que passe nas auditorias sem excesso de projeto.
O Anexo 1 das BPF da UE centra-se em medicamentos estéreis, mas os seus princípios vão agora muito além do enchimento asséptico. A revisão de 2022 introduziu linguagem explícita sobre os requisitos de contenção para compostos potentes, exigindo que os fabricantes utilizem sistemas fechados ou tecnologia de isolamento sempre que o produto possa prejudicar o operador ou o ambiente. A diretriz incentiva a intervenção humana minimizada, o monitoramento contínuo dos diferenciais de pressão e os limites documentados de exposição do operador.
A USP <800> traz uma lente norte-americana. Aplica-se a medicamentos perigosos manuseados em ambientes de saúde, mas influenciou fortemente as práticas de produção farmacêutica. Ele define o desempenho de contenção em termos de “nenhuma contaminação detectável” em amostras de limpeza e exige controles de engenharia, como recintos ventilados para manipulação. Em ambientes de produção, o requisito equivalente é manter as concentrações de ar no local de trabalho abaixo de um limite de exposição ocupacional (OEL) definido e comprová-lo com amostras de ar de rotina.
A ISO 14644-7, embora seja tecnicamente uma norma para salas limpas, fornece o vocabulário de separação e contenção. Define categorias como “zona aberta”, “zona fechada” e “dispositivo de separação” e estabelece a estrutura de como os equipamentos de contenção devem ser testados e classificados. A norma exige testes de vazamento no nível do filtro e do invólucro, testes de queda de pressão para isoladores e medições do tempo de recuperação após um evento de contaminação.
A tabela abaixo destila os parâmetros mais críticos para a contenção do OEB 4/5 nessas três estruturas.
| Parâmetro | Anexo 1 das BPF da UE | USP <800> | ISO 14644-7 |
|---|---|---|---|
| Concentração aérea alvo | <1 µg/m³ (8h TWA, dependente do composto) | Com base no OEL; normalmente <0,1 µg/m³ para potente | Definido pela classe de sala limpa e dispositivo separador |
| Diferencial de pressão | ≥10 Pa negativo para salas adjacentes | Pressão negativa necessária para gabinetes perigosos | Pressão negativa para contenção de frente aberta |
| Taxa de mudança de ar (ACH) | Não prescrito; design depende do risco | Mínimo 12 ACH para salas perigosas | Conforme exigido para a classe ISO alvo |
| Requisito de teste de vazamento | Luvas e mangas isoladoras: mensalmente | Integridade do gabinete selado na instalação | Decadência de pressão: perda <0,5% vol/h |
| Monitoramento de superfície | Limpe amostras para compostos potentes | Nenhuma contaminação detectável | Classificação baseada na contagem de partículas |
Atender a todos os três padrões muitas vezes significa optar por um isolador selado com uma unidade de tratamento de ar integrada, controle automático de pressão e um protocolo de limpeza documentado – em vez de uma simples cabine de fluxo descendente. As empresas que alinham a sua engenharia de contenção com estas regulamentações desde o início evitam retrofits dispendiosos posteriormente.
Nenhuma tecnologia se adapta a todos os processos. A decisão geralmente se resume a um equilíbrio entre segurança do operador, proteção do produto, despesas de capital e flexibilidade operacional. Três grandes categorias dominam o mercado hoje: isoladores de parede rígida, cabines de contenção de fluxo descendente e sistemas descartáveis de uso único. Cada um oferece um envelope de desempenho diferente.
Os isoladores são o padrão ouro para as mais altas demandas de contenção. Um isolador de hardwall é um gabinete totalmente selado com portas para luvas, portas de transferência interligadas e HVAC dedicado. Ele pode manter consistentemente a concentração no ar abaixo de 10 ng/m³, tornando-o adequado para compostos OEB 5 e processamento asséptico. O custo inicial é significativo – geralmente 2 a 3 vezes maior que o de uma cabine de fluxo descendente – e os ciclos de limpeza e descontaminação acrescentam várias horas por lote. Porém, para produtos que simplesmente não podem ser manuseados de outra forma, o isolador não é negociável.
As cabines Downflow apresentam uma compensação diferente. Eles usam um fluxo de ar unidirecional que varre as partículas do operador para um sistema de filtragem, criando uma zona de trabalho segura sem barreira física na frente. Eles são mais rápidos de instalar, mais fáceis de limpar e ideais para aplicações OEB 3 e algumas aplicações OEB 4, como amostragem, distribuição ou compressão de comprimidos. A limitação é a sua confiança na disciplina do operador: um movimento repentino do braço pode perturbar o padrão do fluxo de ar e aumentar momentaneamente os riscos de exposição. As cabines modernas resolvem isso com monitoramento inteligente do fluxo de ar que ajusta automaticamente a velocidade do ventilador para manter uma cortina de ar segura mesmo quando a presença do operador muda.
Os sistemas de contenção de uso único representam um meio-termo crescente. Isoladores flexíveis pré-montados, sacos de transferência e sacos de luvas descartáveis chegam estéreis e prontos para uso. Eles eliminam completamente a necessidade de validação de limpeza entre lotes – um importante fator de tempo e custo quando se trabalha com medicamentos citotóxicos ou citostáticos. Os custos operacionais anuais são impulsionados pelos consumíveis e não pela amortização de capital. O problema é a geração de resíduos. Os descartáveis criam um fluxo constante de resíduos sólidos com risco biológico, e o custo por unidade pode torná-los antieconómicos para linhas de produção de volume muito elevado. Ainda assim, para materiais de ensaios clínicos e cenários de fabricação por contrato com trocas frequentes de produtos, a abordagem de uso único geralmente oferece o menor tempo de entrega total.
| Tecnologia | Nível OEB adequado | Faixa de CapEx | Tempo de limpeza (por lote) | Vantagem Principal |
|---|---|---|---|---|
| Isolador de parede rígida | OEB 4-5 | Alto (US$ 400 mil – US$ 1,2 milhão) | 6–12h (VHP ou CIP) | Máxima segurança do operador |
| Cabine de fluxo descendente | OEB 3-4 | Moderado ($ 80 mil – $ 250 mil) | 1–3 h (limpeza manual) | Baixo custo e alta acessibilidade ao operador |
| Isolador/saco de uso único | OEB 3-5 | Muito baixo (US$ 10 mil a US$ 50 mil por unidade) | 0h (descartar após uso) | Risco zero de contaminação cruzada |
Um erro comum é selecionar uma tecnologia baseada apenas no OEL do composto. A escala de produção, a frequência de troca de produtos e o espaço disponível são igualmente importantes. Um conjunto de embalagens flexíveis com 20 APIs diferentes por mês achará atraentes os sistemas descartáveis; uma linha dedicada de grande sucesso operando um produto por três anos justificará um investimento permanente em isoladores.
O preço de compra conta apenas uma fração da história. Uma comparação financeira adequada analisa o custo total ao longo de todo o ciclo de vida do ativo – normalmente de 7 a 10 anos – incluindo instalação, qualificação, consumíveis, energia, mão de obra e manutenção de conformidade. Quando avaliada desta forma, a imagem pode mudar completamente.
Considere uma instalação de médio porte operando 100 lotes de produção por ano em níveis de contenção OEB 4. Um isolador de parede rígida pode custar US$ 800.000 adiantados. Depois de adicionar instalação, validação e modificações nas instalações, o CapEx sobe para US$ 1,1 milhão. Os custos anuais incluem substituições de filtros (US$ 15.000), consumíveis de peróxido de hidrogênio vaporizado (US$ 25.000), energia para HVAC (US$ 35.000 a US$ 0,10/kWh) e dois operadores equivalentes em tempo integral para limpeza e troca de luvas (US$ 120.000/ano). Em 5 anos, o total se aproxima de US$ 2,3 milhões. Se o ativo funcionar por 10 anos, o custo amortizado anual cai substancialmente, tornando o isolador a opção mais econômica para campanhas longas.
Uma abordagem de utilização única para os mesmos 100 lotes tem uma trajetória de custos muito diferente. O hardware isolador flexível custa apenas US$ 45 mil, mas cada lote requer uma nova câmara descartável custando US$ 8 mil. Só isso acrescenta US$ 800.000 por ano. Os custos de energia são mais baixos (US$ 10.000) porque não são necessários ciclos HVAC de validação de limpeza e a mão de obra do operador cai para US$ 60.000 com procedimentos de troca mais simples. Em cinco anos, o total chega a cerca de US$ 4,5 milhões – quase o dobro do total do isolador. O sistema de utilização única gasta mais globalmente, mas quase não exige qualquer compromisso de capital inicial, tornando-o atraente quando a adjudicação de contratos ainda é incerta ou quando as aprovações de produtos estão pendentes.
O verdadeiro ponto de inflexão é a frequência do lote e a duração da campanha. Se uma empresa produz menos de 50 lotes por ano em uma determinada linha, o uso único geralmente vence. Acima de 100 lotes por ano, uma solução permanente em aço inoxidável proporciona economia de vida útil superior. A tabela abaixo mostra o TCO de 5 anos para um cenário de 100 lotes por ano.
| Categoria de custo | Isolador de parede rígida | Cabine de fluxo descendente | Sistema de uso único |
|---|---|---|---|
| Equipamento e instalação | US$ 1.100 | US$ 200 | US$ 45 |
| Consumíveis Anuais | $ 40/ano | US$ 10/ano | $ 800/ano |
| Energia (5 anos) | US$ 175 | US$ 60 | US$ 50 |
| Mão de obra (limpeza, operação) | US$ 600 | US$ 250 | US$ 300 |
| Total de 5 anos | US$ 2.275 | US$ 560 | US$ 4.395 |
A cabine downflow continua sendo a opção mais acessível quando a autenticidade do composto está dentro do seu envelope de desempenho seguro. No entanto, para o OEB 5 a cabine nem sequer é uma opção viável, pelo que a comparação se restringe aos isoladores versus os de utilização única, e a vantagem de custo ao longo da vida útil de um isolador fixo cresce de forma constante após o segundo ano de operação.
As formas farmacêuticas sólidas orais – comprimidos e cápsulas – parecem simples na superfície. Mas quando o ingrediente ativo é altamente potente, toda a cadeia de produção se transforma numa série de desafios de contenção. O manuseio de pó gera inerentemente poeira, e cada etapa de transferência corre o risco de liberar partículas na sala, a menos que o equipamento seja projetado especificamente para manter os pós contidos.
Uma linha OSD moderna para compostos potentes deve integrar a contenção em cinco pontos-chave. A primeira é a etapa de carregamento e distribuição do material. Aqui, um estação de alimentação sem poeira com filtragem HEPA integrada e um sistema de revestimento contínuo permite que os operadores introduzam APIs brutos no processo sem nunca abrir um saco diretamente na sala. Os pós vão para um recipiente de transferência selado que passa para a próxima operação unitária sob pressão negativa.
Em seguida vem a mixagem. A mistura de alta potência requer equipamento com válvula dividida ou tecnologia de porta alfa-beta para carga e descarga. Um sistema de mistura farmacêutica projetado para pós potentes pode ser um liquidificador ou um misturador equipado com vedações infláveis que evitam qualquer escape de pó mesmo em velocidades de rotação de 15 rpm. O próprio recipiente de mistura atua como limite de contenção, permanecendo fechado durante todo o ciclo.
A granulação é o terceiro ponto de integração e muitas vezes o mais exigente. Os granuladores úmidos de alto cisalhamento devem incorporar uma tampa de contenção com porta para luvas e um sistema de lavagem no local (WIP). O operador adiciona solução aglutinante através de um conector estéril enquanto o recipiente permanece selado. Uma vez formados os grânulos, eles são transferidos pneumaticamente para um secador sem romper a contenção. Para granulação a seco, um compactador de rolos com contenção integrada usa um mecanismo de vedação contínua para evitar vazamento de fita e flocos, um ponto de falha comum em projetos mais antigos.
A secagem normalmente ocorre em um secador de leito fluidizado ou em um secador a vácuo. Aqui, o requisito de contenção se estende ao sistema de exaustão de ar. Qualquer ar que sai do secador deve passar por uma série de filtros HEPA e, às vezes, por um leito secundário de carbono, se houver presença de vapores de solvente. A descarga do produto deve utilizar válvula borboleta selada e conexão flexível ao moinho a jusante. Para produtos sensíveis, a secagem a vácuo em sistema de secagem farmacêutica com uma porta de descarga inferior que se conecta diretamente a um isolador de contenção pode reduzir os eventos de exposição a quase zero.
Finalmente, a compressão de comprimidos ou o enchimento de cápsulas apresentam um conjunto único de vazamentos: a torre da prensa de comprimidos, a estrutura de alimentação e o desempoeirador geram poeira. Um gabinete de prensa de comprimidos de alta contenção usa pressão de ar negativa ao redor da zona de compressão e uma lavadora integrada que mantém a contaminação do ferramental contida durante a limpeza. Para o enchimento de cápsulas, os sistemas baseados em vácuo transferem o produto de um tambor selado para a tremonha, evitando totalmente a etapa de coleta manual.
A lista a seguir resume os cinco pontos essenciais de integração de contenção no OSD:
Cada um desses pontos deve ser validado individualmente e, em seguida, todo o trem deve ser testado como um sistema integrado usando um pó substituto como a lactose para provar que não ocorre nenhuma transferência detectável entre os lotes. O investimento é substancial, mas também o são as responsabilidades de um incidente de contaminação.
A expansão é onde muitos projetos de contenção enfrentam problemas. Uma estratégia de contenção que funciona perfeitamente para um lote de laboratório de 10 kg muitas vezes falha quando o mesmo processo é multiplicado por 500 kg. A física da contenção de pó muda com o volume: maior deslocamento de ar, maiores superfícies para acúmulo de pó e sequências de limpeza mais complexas. Planejar a transição em três etapas deliberadas evita retrabalhos dispendiosos.
A balança de laboratório (1–10kg) normalmente usa um porta-luvas ou um pequeno isolador flexível. Nesta fase, os materiais são manuseados manualmente e a troca de lote é uma questão de limpar o interior ou substituir um revestimento descartável. O monitoramento da exposição do operador é feito com amostradores de ar pessoais, e a meta de contenção geralmente é inferior a 1 µg/m³ durante um turno de 8 horas. O foco está na flexibilidade: muitos compostos diferentes são executados na mesma unidade, portanto, a limpeza rápida e a ausência de contaminação cruzada são fundamentais. Os sistemas de sacos de luvas descartáveis são excelentes aqui porque eliminam a validação de limpeza.
A mudança para a escala piloto (50–100kg) introduz o manuseio mecânico. Os mesmos compostos são agora processados em um liquidificador dedicado com interface de contenção e um granulador de alto cisalhamento com tigela de 200 litros. O limite de contenção agora deve acomodar transferências automatizadas de materiais: transporte pneumático sob pressão negativa, estações elevatórias de tambores com cones selados e conexões de válvulas divididas. A taxa de extração de ar na cabine de fluxo descendente ou no isolador deve aumentar proporcionalmente para corresponder à maior área de geração de poeira. A validação muda do monitoramento pessoal para a amostragem superficial na parte externa do equipamento e nas áreas do piso ao redor da linha. O teste do tempo de recuperação após um derramamento simulado de pólvora torna-se crítico para provar que a sala pode retornar a níveis seguros em 3 minutos.
Em escala comercial (500 kg e acima), a solução de contenção não é mais uma unidade única, mas um trem de processo integrado. É aqui que os isoladores permanentes de aço inoxidável se tornam o gabinete padrão. Toda a sequência da granulação até a secagem ocorre dentro de uma linha selada com portas interligadas, e o operador só acessa o interior em intervalos de manutenção programados. A limpeza se torna um processo automatizado de ciclo fechado usando bolas de spray CIP (limpeza no local) e descontaminação com peróxido de hidrogênio vaporizado. O sistema de contenção agora faz parte do HVAC do edifício, com unidades de tratamento de ar dedicadas que mantêm regimes de pressão em cascata e filtragem HEPA redundante. A regra de aumento de escala é simples: o que era um equipamento em escala de laboratório torna-se uma sala dentro de uma sala em escala comercial.
A tabela a seguir captura as diferenças críticas entre escalas.
| Estágio de escala | Tamanho do lote | Gabinete típico | Método de limpeza | Foco na validação |
|---|---|---|---|---|
| Laboratório | 1–10 kg | Porta-luvas ou isolador flexível | Lençol manual ou liner descartável | Monitoramento de ar pessoal |
| Piloto | 50–100 kg | Isolador de parede rígida ou cabine de fluxo descendente | WIP automatizado com acompanhamento de limpeza manual | Amostragem de limpeza de superfície, tempo de recuperação |
| Comercial | 500kg | Trem selado totalmente integrado | Descontaminação CIP e VHP fixa | Teste de vazamento da carcaça, contagem de partículas transportadas pelo ar |
Começar com o objetivo em mente – compreender a escala comercial antes de projetar a configuração do laboratório – evita o erro comum de construir uma linha piloto que não pode ser ampliada sem derrubar paredes. O envolvimento precoce de um fornecedor de sistemas de contenção com experiência em todas as três escalas compensa muitas vezes.
O equipamento é tão bom quanto o fornecedor por trás dele. Um projeto de contenção é uma parceria de longo prazo que se estende desde o projeto de engenharia até a instalação, qualificação, treinamento de operadores e suporte contínuo de conformidade para a próxima década. A verificação de cinco critérios específicos separa parceiros confiáveis de fornecedores que apenas vendem caixas.
Primeiro, verifique o histórico de conformidade. Peça pelo menos três referências onde o fornecedor entregou um sistema para o mesmo nível de OEB que você está almejando e, idealmente, para a mesma forma farmacêutica. A pergunta a ser feita diretamente: “O fornecedor validou com sucesso um sistema de contenção para menos de 1 µg/m³ TWA em um ambiente de produção e pode compartilhar o relatório de higiene industrial de terceiros?” Uma resposta sim apoiada por documentos pesa muito mais do que um folheto brilhante.
Segundo, avalie a capacidade de personalização. Projetos prontos para uso raramente se encaixam perfeitamente em uma instalação existente. O fornecedor deve ter equipes internas de engenharia capazes de modificar dimensões, integrar-se ao seu equipamento específico de manuseio de materiais e adaptar-se à sua filosofia de limpeza. Verifique se eles projetam seus próprios sistemas de controle ou os terceirizam. A engenharia de controle interna normalmente significa uma resposta mais rápida aos desafios de integração durante o comissionamento.
Terceiro, examine os prazos de entrega. A cadeia de fornecimento global melhorou desde 2024, mas as carcaças de filtros especiais e as grandes fabricações de aço inoxidável ainda têm prazos de entrega de 20 a 26 semanas. Um fornecedor confiável fornece um cronograma realista com datas importantes e uma explicação detalhada de quaisquer atrasos potenciais. As promessas de entrega em 12 semanas para um isolador totalmente personalizado raramente são verdadeiras e devem levantar uma bandeira vermelha.
Quarto, garantir uma rede de serviços global robusta. Os sistemas de contenção precisam de recertificação anual, testes de vazamento de luvas e verificações de integridade do filtro. Se o fornecedor não tiver engenheiros de serviço num raio de quatro horas de viagem do seu local, o tempo de inatividade operacional se estenderá de horas a dias. Solicite uma lista de locais de atendimento e o tempo médio de resposta dos últimos doze meses.
Por fim, confirme a disponibilidade de peças de reposição. Componentes críticos, como conjuntos de filtros HEPA, conjuntos de luvas e vedações infláveis, devem ser estocados em um depósito regional. Um atraso de seis semanas para a substituição de um anel de luva em uma linha comercial OEB 5 pode interromper totalmente a produção. A pergunta de avaliação: “Para as dez principais peças de desgaste neste modelo de isolador, qual é a disponibilidade média nas prateleiras na minha região?” Um fornecedor competente responde com dados de inventário, não com estimativas.
Resumo dos critérios de avaliação:
Investir tempo na fase de seleção do fornecedor evita o custo muito maior de consertar um sistema subespecificado depois que a linha já estiver construída. Escolha um parceiro, não apenas um fornecedor.
Escolher uma solução de contenção farmacêutica em 2026 não se trata de comprar um equipamento – trata-se de conceber um envelope de processo que ainda seja compatível, económico e operacionalmente prático quando a próxima molécula entrar no pipeline. A indústria continua avançando em direção a APIs mais potentes, anticorpos monoclonais em formulações orais e linhas de fabricação contínuas que devem manter a contenção sem parar. Todas estas tendências apontam na mesma direcção: maiores exigências sobre a infra-estrutura de contenção.
Uma estratégia preparada para o futuro começa mapeando todos os pontos de contato de materiais no processo e atribuindo um limite de exposição necessário. Em seguida, combine a tecnologia não apenas com o composto atual, mas também com a categoria OEB mais ampla que seu pipeline espera. Se houver alguma chance de lidar com um composto OEB 5 nos próximos cinco anos, projete-o agora. As cabines Downflow são excelentes para muitas aplicações, mas não podem ser facilmente atualizadas para desempenho de nível de isolamento sem uma reconstrução quase total.
As decisões de custos devem ir além do preço inicial. Um modelo de TCO de 5 anos que inclua mão-de-obra de limpeza, energia, eliminação de resíduos e auditorias de conformidade quase sempre revela o verdadeiro vencedor económico. Para linhas de produto único de alto volume, os isoladores de aço inoxidável oferecem o menor custo de vida útil. Para instalações flexíveis de vários produtos com trocas frequentes, sistemas descartáveis ou unidades modulares de parede rígida com ciclos rápidos de descontaminação oferecem a agilidade que as operações cGMP exigem.
Por fim, traga o fornecedor do sistema de contenção para a conversa durante o projeto inicial do processo. O melhor desempenho de contenção ocorre quando o recinto, o equipamento de manuseio de materiais e o layout da instalação são concebidos como um sistema integrado – e não quando um isolador é colocado em um espaço que não foi projetado para lidar com seus requisitos de exaustão, utilidades ou acesso. A colaboração precoce leva a soluções de contenção que protegem os operadores, preservam a integridade do produto e crescem com o negócio.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais