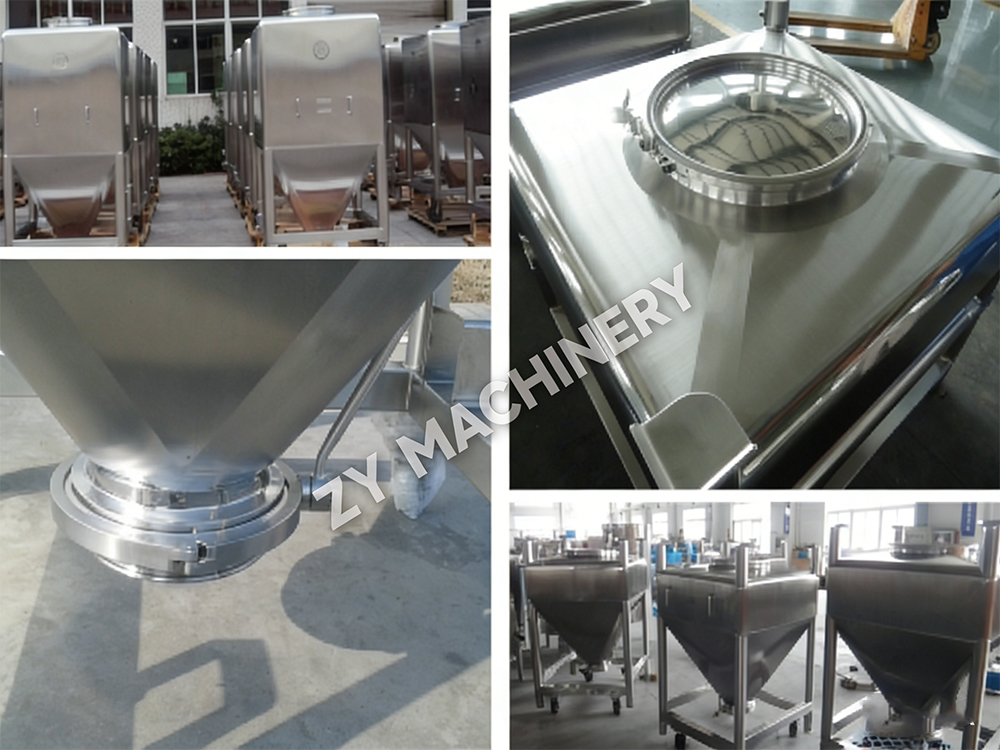

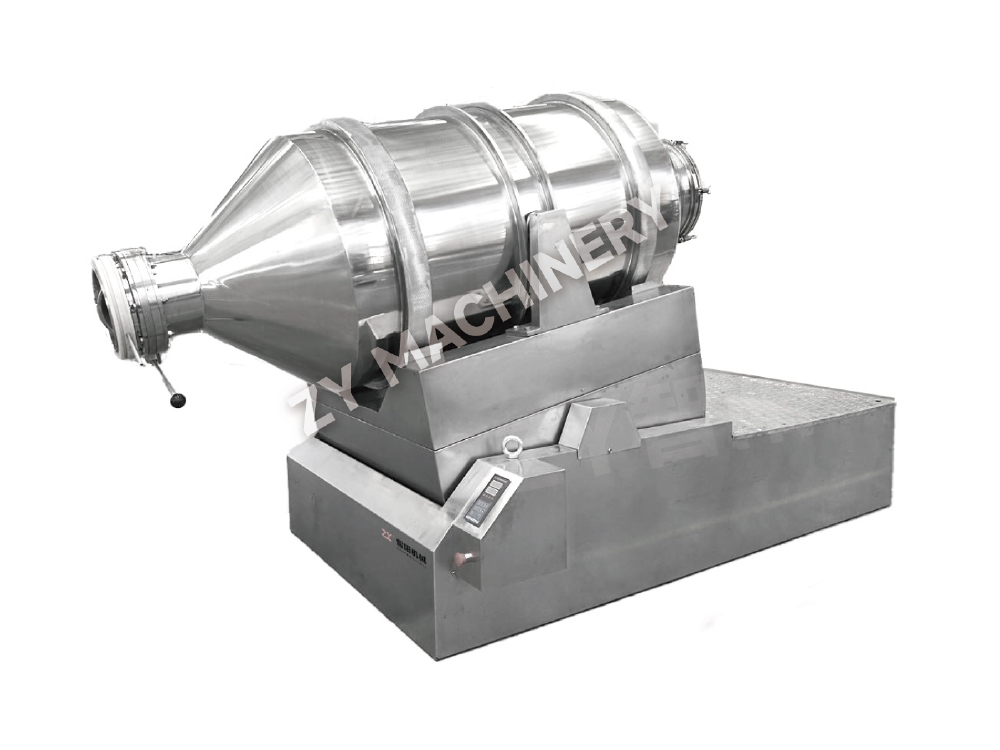
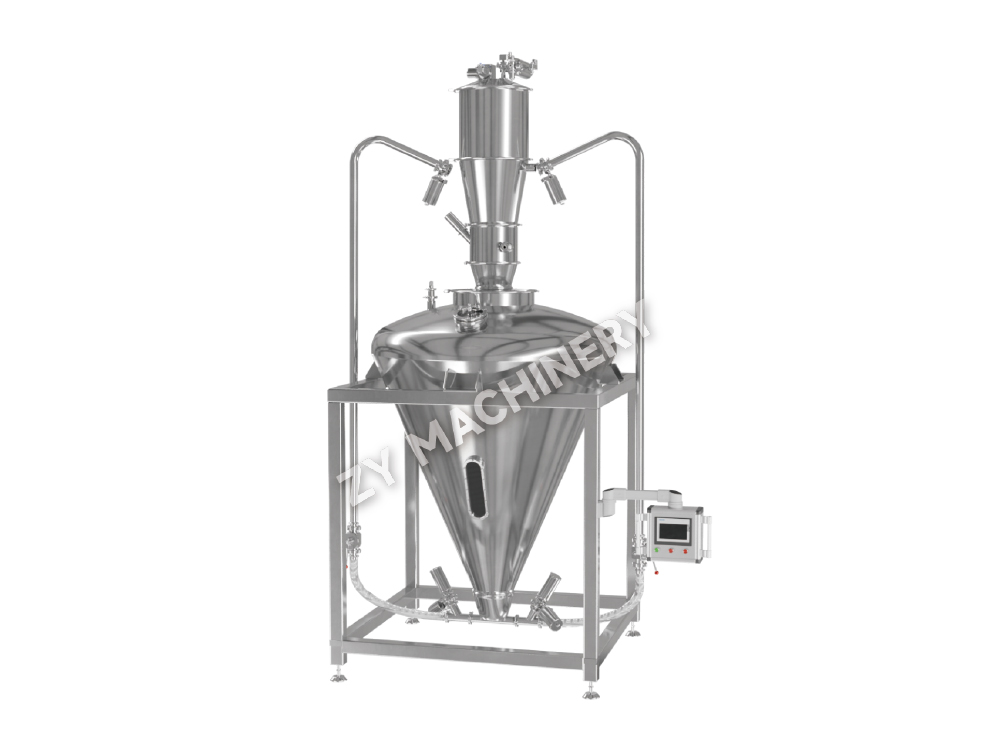
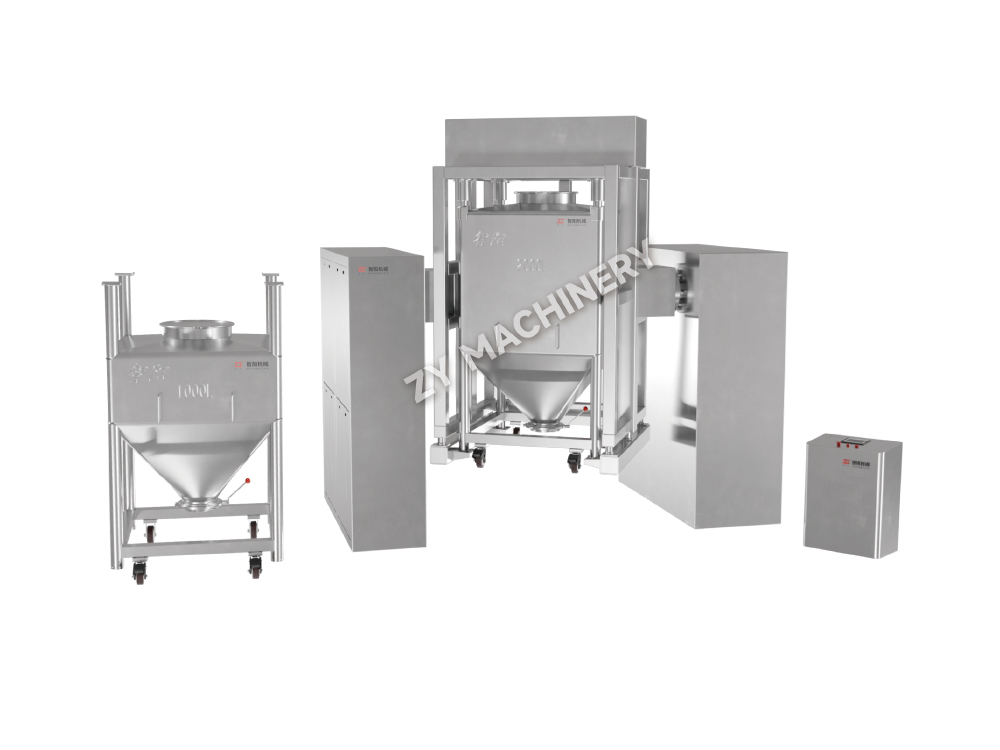
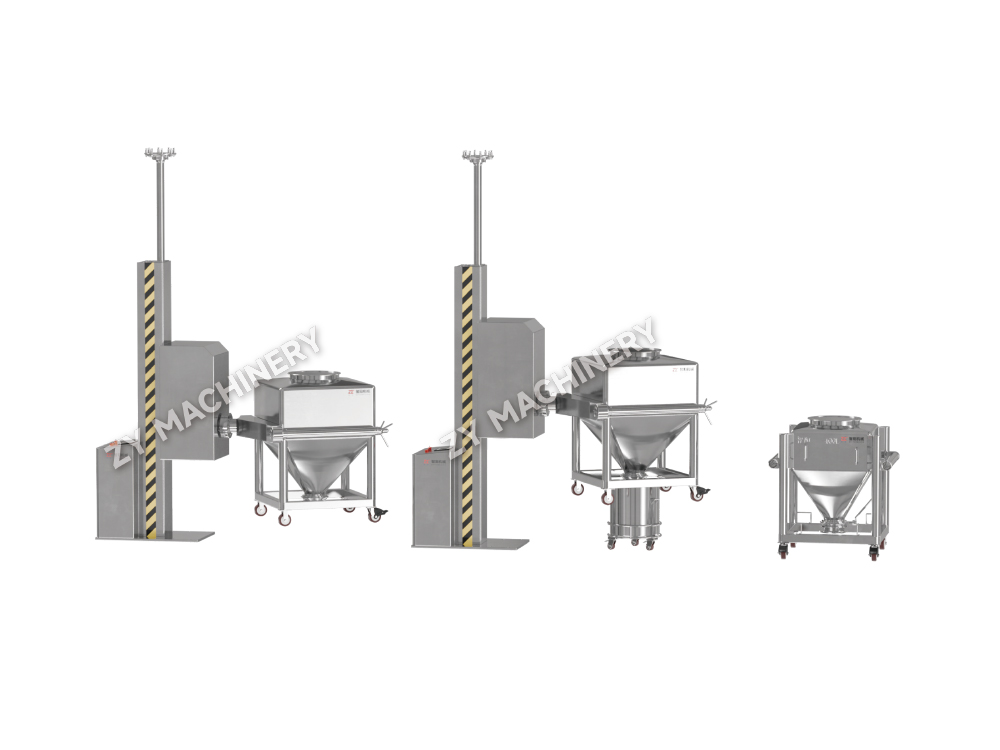
Misturador de movimento bidimensional EYH
O misturador de movimento bidimensional EYH é amplamente utilizado nas i.....

Numa dose oral sólida típica, o ingrediente farmacêutico activo (API) pode constituir menos de 2% do peso total do comprimido. No entanto, cada dose deve conter exatamente a mesma quantidade. A operação unitária que torna isso possível — e que impacta diretamente a segurança do paciente — é a mistura farmacêutica. Um único comprimido subpotente ou superpotente pode levar à falha terapêutica ou toxicidade. Conseguir uma mistura homogênea não é apenas um requisito do processo; é um mandato regulatório aplicado pelos padrões de uniformidade cGMP e USP <905>.
O desafio aumenta rapidamente. Como os pós diferem em tamanho de partícula, densidade, forma e energia superficial, eles segregam naturalmente. A etapa de mistura deve superar todas essas forças para distribuir o API uniformemente por todo o volume do excipiente. Isso exige mais do que apenas uma embarcação rotativa. Requer uma compreensão dos mecanismos de mistura, do comportamento do pó, do projeto do equipamento e dos princípios de aumento de escala. As seções a seguir detalham cada camada, fornecendo uma estrutura prática para projetar e solucionar problemas de processos de mistura farmacêutica.
A mistura farmacêutica é uma operação unitária que trata dois ou mais componentes inicialmente segregados até que cada partícula de um componente esteja em contato próximo com as partículas dos outros componentes. Nas formas farmacêuticas sólidas, o objetivo principal é criar uma mistura aleatória e uniforme que garanta a uniformidade da dose. A operação também pode servir para induzir uma mudança física – como o revestimento de partículas transportadoras – ou para promover uma reação no estado sólido. Independentemente do mecanismo, o ponto final é sempre uma mistura onde a concentração de API em qualquer ponto de amostragem não se desvia mais do que uma faixa aceitável do alvo.
A importância da mistura vai muito além da estrutura de alimentação da prensa de comprimidos. Uma mistura falhada pode produzir um lote inteiro de comprimidos fora das especificações, levando a recalls de produtos dispendiosos, ações regulatórias e – o mais crítico – risco para o paciente. Quando a carga de API cai para 1-2% do peso total da fórmula, mesmo uma ligeira falta de homogeneidade pode causar grandes erros relativos na potência individual do comprimido. É por isso que as agências reguladoras examinam minuciosamente os dados de uniformidade da mistura durante a validação do processo e exigem monitoramento contínuo por meio de controles durante o processo. Em suma, a mistura é onde a qualidade do produto é construída; as operações downstream só podem preservá-lo.
Toda mistura de pós farmacêuticos pode ser descrita através de três mecanismos fundamentais: mistura convectiva, de cisalhamento e difusiva. Cada tipo de misturador utiliza uma combinação diferente destes mecanismos, e a mistura evolui através de fases distintas onde um mecanismo pode dominar. Saber quando cada mecanismo atua permite definir corretamente o tempo e a velocidade de mistura.
Mistura convectiva move grandes grupos de partículas de uma região do leito de pó para outra - geralmente por meio de uma lâmina rotativa, pá ou pela ação de rotação de um recipiente. Esta redistribuição a nível macro proporciona uma combinação inicial rápida, mas deixa não uniformidades em menor escala. A convecção por si só não consegue atingir a homogeneidade final necessária para produtos farmacêuticos.
Mistura de cisalhamento cria gradientes de velocidade dentro da massa de pó, normalmente através de impulsores de alta velocidade ou barras intensificadoras. As forças de cisalhamento quebram os aglomerados e dispersam partículas finas de API pela superfície do excipiente. Em granuladores de alto cisalhamento, a mistura de cisalhamento é intensa e essencial para a distribuição de API em baixas doses antes da granulação.
Mistura difusiva surge do movimento aleatório de partículas individuais em um leito rotativo, como dentro de um liquidificador em V ou liquidificador. À medida que as partículas caem umas sobre as outras, ocorre a micromistura, eliminando as variações de concentração em pequena escala deixadas pela convecção e cisalhamento. A mistura difusiva é lenta, mas indispensável para alcançar a uniformidade da mistura no nível de dose individual.
Na prática, um ciclo de mistura bem sucedido aproveita todos os três mecanismos: a convecção e o cisalhamento conduzem a fase inicial de mistura rápida, enquanto a difusão termina o trabalho, desde que as propriedades do pó não promovam a segregação.
Mesmo o misturador mais avançado não consegue compensar as características desfavoráveis do pó. Cinco propriedades do pó determinam diretamente a facilidade com que uma mistura pode ser feita e o quão estável ela permanece após a mistura. A caracterização desses parâmetros no upstream economiza horas de solução de problemas posteriores.
Tamanho de partícula e distribuição de tamanho. Uma ampla faixa de tamanho de partícula é o maior fator de segregação. Partículas finas tendem a infiltrar-se através dos interstícios e depositar-se no fundo, um fenômeno chamado segregação por peneiração. Quando o API e o excipiente têm tamanhos médios significativamente diferentes, torna-se difícil obter e manter uma mistura uniforme. A análise de peneira ou difração a laser fornece os dados de distribuição necessários para prever o comportamento da mistura.
Forma de partícula. Partículas irregulares, em forma de agulha ou em forma de placa interligam-se e fluem mal, enquanto as partículas esféricas fluem livremente, mas podem segregar por tamanho mais facilmente. A microscopia combinada com a análise de imagem quantifica os fatores de forma que se correlacionam com o desempenho da mistura.
Densidade de partículas. As diferenças na densidade real entre os componentes podem levar à separação sob vibração ou durante a rotação. Partículas de maior densidade tendem a afundar, enquanto partículas de menor densidade sobem para o topo. A incompatibilidade de densidade é particularmente problemática em misturadores em V e misturadores de recipiente operados com baixos níveis de enchimento.
Fluibilidade do pó. Um pó coeso e com pouca fluidez resiste ao cisalhamento e à difusão necessários para a mistura. O ângulo de repouso, o índice de compressibilidade de Carr e a razão de Hausner são testes de bancada padrão que classificam os pós de fluxo livre a muito coesivos. Um índice de compressibilidade acima de 25% sinaliza uma forte tendência à aglomeração e segregação.
Carga eletrostática. A carga triboelétrica durante a mistura pode fazer com que partículas finas grudem nas paredes do recipiente ou formem grumos teimosos. A mistura de alto cisalhamento e os ambientes de baixa umidade exacerbam o acúmulo de carga. Aterrar o equipamento e controlar a umidade ambiente são medidas de mitigação de primeira linha; barras ionizantes fornecem controle adicional em casos graves.
Os fabricantes farmacêuticos implantam uma ampla variedade de designs de misturadores, cada um com uma mistura característica de convecção, cisalhamento e difusão. A tabela abaixo resume oito tipos de misturadores comumente usados, juntamente com seu mecanismo dominante, faixa típica de tamanho de lote e adequação primária para diferentes cargas de API. As colunas destacam onde cada projeto se destaca e onde suas limitações inerentes exigem ajustes no processo. Uma segunda matriz de decisão mapeia a concentração de API diretamente para os tipos de misturadores recomendados, proporcionando um filtro de seleção rápido.
| Tipo de misturador | Mecanismo Dominante | Tamanho típico de lote | Melhor para conteúdo de API | Vantagens | Limitações |
|---|---|---|---|---|---|
| Misturador/Granulador de alto cisalhamento | Cisalhamento e Convecção | 5–600kg | <1%, 1–5% | Excelente dispersão de APIs de baixa dosagem; tempos de mistura curtos; integra-se com granulação úmida. | Risco de superaquecimento; alto consumo de energia; pode exigir moagem pós-mistura. |
| V-Liquidificador | Difusão | 10–500kg | 1–5%, >5% | Projeto simples; mistura suave; fácil de limpar; econômico para APIs de carga média a alta. | Fraco para pós coesivos finos; risco de segregação com distribuição ampla; longos tempos de mistura. |
| Liquidificador de lixo (IBC) | Difusão | 50–2.000kg | 1–5%, >5% | Permite a mistura de recipientes fechados; reduz etapas de transferência de produtos; ideal para lotes médios a grandes. | Baixo cisalhamento – luta com APIs de dose muito baixa; requer pós de fluxo livre. |
| Liquidificador Duplo Cone | Difusão | 20–800kg | 1–5%, >5% | Ação suave de queda; construção simples; bom para partículas maiores. | Não adequado para API abaixo de 1%, a menos que seja pré-misturado; zonas mortas possíveis perto do munhão. |
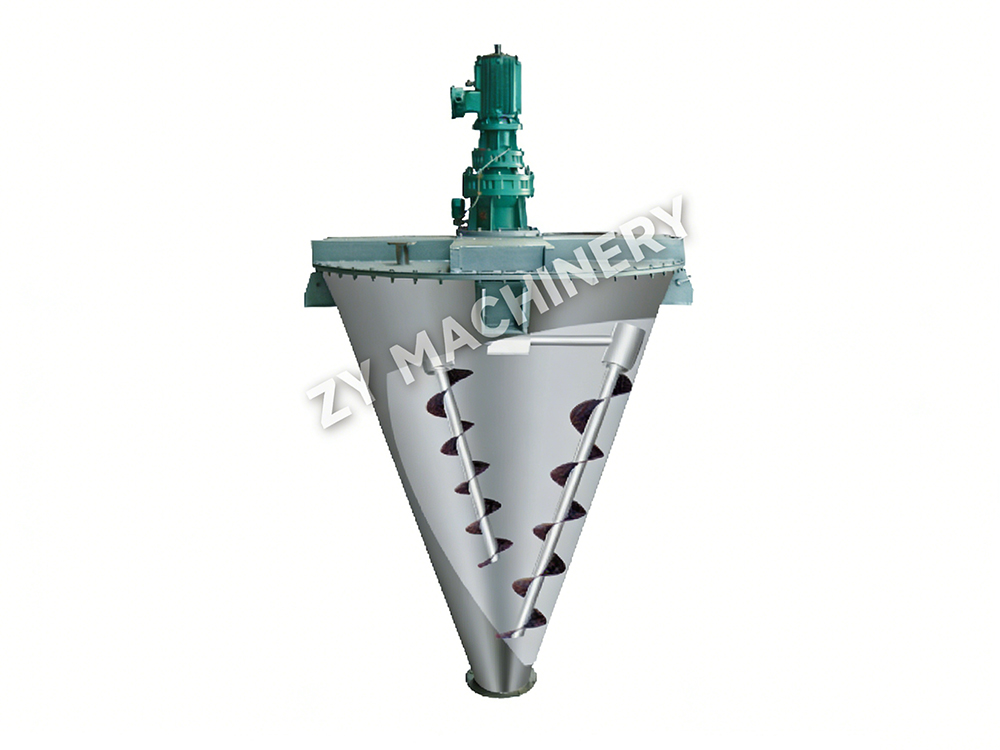
| Liquidificador de fita | Convecção | 50–3.000kg | 1–5%, >5% | Manipula materiais com ampla faixa granulométrica; descarga consistente. | Difícil de limpar totalmente; alto cisalhamento nas pontas da fita pode causar danos às partículas; não é ideal para misturas de doses ultrabaixas. |
| Misturador Planetário | Convecção & Shear | 5–200kg | <1%, 1–5% | Alta intensidade de mistura; bom para pastas e massas úmidas; mistura uniforme sem zonas mortas. | Escalabilidade limitada; normalmente usado para granulação, não apenas para mistura de pó seco. |
| Misturador de Zona Fluidizada | Convecção & Diffusion | 20–500kg | 1–5% | Mistura rápida via fluidização; suave com grânulos frágeis; fácil de automatizar. | Requer controle preciso do fluxo de ar; não é adequado para materiais muito coesos; a contenção de poeira precisa de atenção. |
| Misturador Contínuo de Parafuso Duplo | Cisalhamento e Convecção | Contínuo (kg/h) | <1%, 1–5% | Suporta fabricação contínua; escalável do laboratório à produção; excelente para API de baixa dosagem. | Maior investimento de capital; requer consistência do alimentador; aceitação regulatória ainda amadurecendo para dosagem sólida. |
Quando o principal fator de seleção é a concentração de API como uma porcentagem do peso total da fórmula, a matriz de decisão abaixo fornece um primeiro corte claro. Escolha um tipo de misturador candidato na matriz e, em seguida, refine o tamanho do lote, as necessidades de contenção e os requisitos de limpeza.
| Conteúdo da API | Tipos de mixer recomendados | Principais considerações |
|---|---|---|
| < 1% em peso | Misturador de alto cisalhamento, misturador planetário, misturador contínuo de parafuso duplo | Requer cisalhamento intenso para desaglomerar API; diluição geométrica ou etapa de pré-mistura geralmente são necessárias. |
| 1–5% em peso | Misturador de alto cisalhamento, misturador de caixa, misturador de fita, misturador de zona fluidizada, parafuso duplo contínuo | Ampla escolha; selecione com base no tamanho do lote, fluxo de pó e nível de contenção. |
| > 5% em peso | V-Liquidificador, Bin Blender, Double Cone Blender, Ribbon Blender | Misturadores difusivos geralmente são suficientes; cisalhamento agressivo não é necessário; foco na prevenção da segregação pós-mistura. |
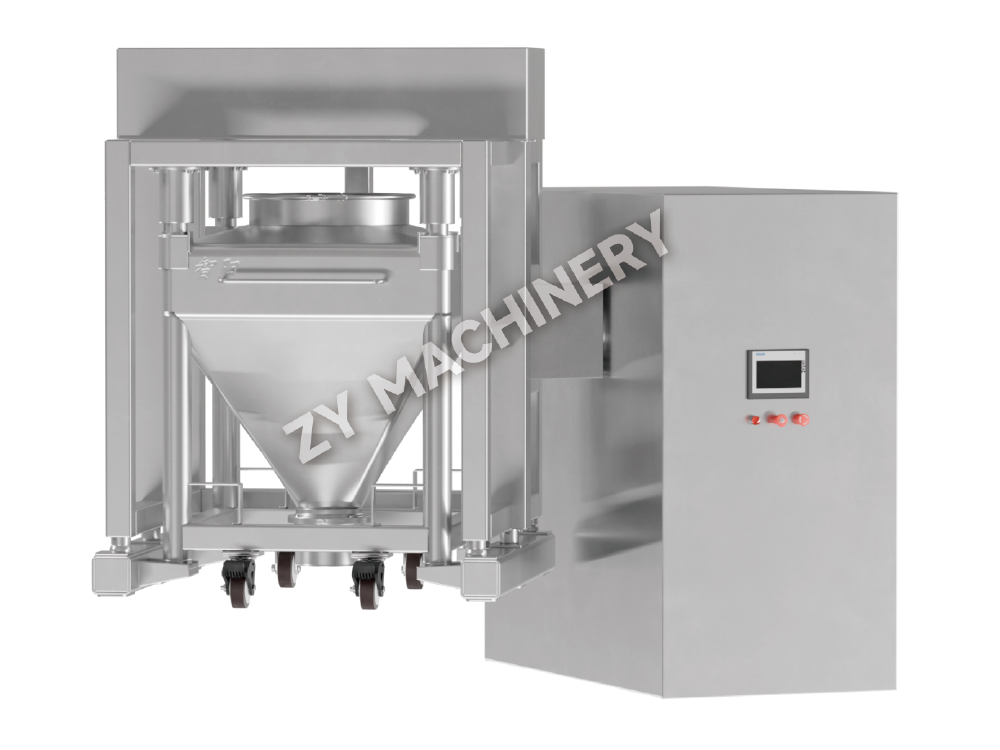
Os sistemas de mistura de recipientes tornaram-se o carro-chefe das linhas de dosagem sólida baseadas em IBC porque minimizam a exposição do produto e eliminam a necessidade de transferir a mistura entre recipientes. Sistemas de recipientes de mistura rotativos fornecem mistura com difusão dominante que preserva a integridade dos grânulos enquanto atinge valores de RSD bem abaixo dos limites regulatórios. Para navegar por uma variedade completa de misturadores em escala de produção, explore o completo gama de equipamentos de mistura .
Dimensionar um processo de mistura sem uma abordagem sistemática muitas vezes leva a falhas na uniformidade da mistura em escala piloto ou comercial. Uma estratégia de aumento de escala bem-sucedida mantém a similaridade geométrica do misturador, mantém constante a velocidade da ponta ou o número de Froude rotacional e ajusta o tempo de mistura com base no aumento relativo do tamanho. O caminho de um lote de laboratório de 1 kg até uma mistura de produção de 300 kg envolve três etapas deliberadas.
Etapa 1: Caracterização laboratorial (1–5 kg). Use um misturador de pequena escala – uma tigela de laboratório de alto cisalhamento ou um mini liquidificador tipo IBC – para estabelecer a relação básica entre tempo de mistura, velocidade e uniformidade da mistura. Determine o tempo mínimo de mistura que atinge RSD ≤ 5% através de amostragem estratificada. Registre o nível de enchimento (normalmente 35–70% do volume do recipiente) porque a taxa de enchimento afeta os padrões de fluxo de pó.
Passo 2: Confirmação do piloto (20–50 kg). Mude para um misturador em escala piloto geometricamente semelhante. Mantenha a velocidade da ponta (velocidade periférica da lâmina) ou o número de Froude (para liquidificadores) iguais aos da unidade de laboratório. Estenda o tempo de mistura proporcionalmente ao aumento do diâmetro do vaso se a difusão for a etapa limitante da taxa; para misturadores convectivos, um ajuste de tempo menor geralmente é suficiente. Valide se o RSD da mistura permanece abaixo de 5% com um plano de amostragem de 10 pontos cobrindo vários locais.
Etapa 3: Validação da produção (200–1000 kg). Em escala real, confirme se os parâmetros escolhidos produzem uniformidade consistente, lote após lote. Preste atenção especial às possíveis zonas mortas próximas aos defletores, munhões ou à porta de descarga. O critério de aceitação continua sendo um RSD não superior a 5,0% para o componente ativo, de acordo com USP <905>. Um protocolo de amostragem estratificado com pelo menos 10 pontos de amostragem, sorteados com um ladrão adequado, garante uma avaliação representativa. Durante a expansão, faça parceria com fornecedores de equipamentos que possam fornecer equipamento de mistura em escala de laboratório projetado para expansão direta para misturadores comerciais, reduzindo o número de variáveis a serem ajustadas.
Mesmo com um misturador bem escolhido e parâmetros validados, desvios acontecem. As falhas de mistura mais frequentes remontam à segregação de pó, aglomeração eletrostática, mistura excessiva, zonas mortas ou distribuição desigual de API. Identificar a causa raiz rapidamente é metade da solução. A tabela abaixo resume cada problema, sua causa típica e medidas corretivas acionáveis.
| Problema | Causa Raiz | Diagnóstico | Solução |
|---|---|---|---|
| Segregação (desmixagem) | Ampla distribuição granulométrica; incompatibilidade de densidade; vibração durante a transferência | Gradiente de ensaio superior-inferior no compartimento; alto RSD após a mistura | Use faixas de tamanho de partícula de excipiente mais estreitas; corresponder à densidade do excipiente; minimizar o manuseio pós-mistura; considere a mistura ordenada (partículas transportadoras) |
| Aglomeração Eletrostática | Baixa umidade; mistura seca de alto cisalhamento; pós não condutores | Nódulos visíveis; pó grudado nas paredes; falta de uniformidade | Aumentar a UR para 40–60%; instale barras dissipadoras de estática; adicione pequenas quantidades de sílica pirogênica como deslizante |
| Mistura excessiva | Tempo de mistura excessivo; forças de cisalhamento que degradam partículas ou induzem segregação | O RSD aumenta após o tempo ideal de mistura; redução do tamanho das partículas observada | Determine o ponto final de mistura ideal por meio de amostragem de uniformidade de mistura; use parada controlada por temporizador; evite misturar além do tempo necessário |
| Zonas mortas (regiões estagnadas) | Projeto pobre do misturador; nível de preenchimento abaixo do mínimo; design de defletor inadequado | Bolsas de pó não misturadas perto de paredes, defletores ou válvula de descarga | Manter o nível de enchimento de 35 a 70% do volume do vaso; incorporar barras de varredura ou defletores redesenhados; limpe e inspecione o interior regularmente |
| Distribuição desigual de API | Aglomerados API não desagregados; ordem de carregamento incorreta; cisalhamento insuficiente para misturas de baixa dosagem | Alto RSD nos primeiros momentos; manchas de API visíveis | Pré-mistura de IFA com porção de excipiente (diluição geométrica); use etapa de alto cisalhamento para desaglomeração; prolongar o tempo de mistura moderadamente |
Quando a potência do API requer uma faixa de exposição ocupacional (OEB) de 4 ou 5, as operações convencionais de mistura aberta tornam-se inaceitáveis. Os sistemas de mistura de alta contenção protegem os operadores contra partículas transportadas pelo ar, evitando a contaminação cruzada do produto. O objetivo é atingir níveis de contenção abaixo de 1 µg/m³ (às vezes tão baixos quanto níveis de nanogramas) durante o carregamento, mistura, amostragem e descarga.
Projetos de misturadores de alta contenção integram vários recursos críticos. Tecnologia de isolador fornece um ambiente selado e de pressão negativa ao redor do misturador, com portas para luvas para acesso do operador. Válvulas borboleta divididas permitem a transferência de pós à prova de poeira dos recipientes para o recipiente ou recipiente do misturador, eliminando transferências abertas entre processos. Limpeza no local (CIP) os sistemas integrados ao misturador permitem a lavagem sem romper a contenção, o que é essencial para a troca de produtos em instalações multiprodutos. O próprio recipiente pode ser equipado com um invólucro com classificação de vácuo, entradas de ar com filtro HEPA e um caminho de exaustão confiável que mantém a pressão interna mais baixa que a da sala.
A validação de um processo de mistura de alta contenção deve demonstrar a qualidade do produto e a segurança do operador. O monitoramento da higiene industrial por meio de amostragem de ar pessoal verifica se a exposição permanece abaixo do limite estabelecido. Os testes de limpeza de superfície confirmam que não há contaminação residual nas superfícies externas. Enquanto isso, a amostragem de uniformidade de mistura continua normalmente, muitas vezes acessada através de uma porta de luva isoladora com um ladrão validado. Investir em projetos de alta contenção na fase de mistura é muito mais econômico do que modernizar uma linha de produção após um incidente de segurança revelar a lacuna.
A mistura farmacêutica é uma ciência do caos controlado. A interação das propriedades do pó, das forças mecânicas e dos parâmetros do processo deve ser compreendida e gerenciada para produzir cada dose com confiança. Uma abordagem sistemática evita as armadilhas comuns de confiar excessivamente em um tempo de mistura “padrão” ou copiar a receita de um concorrente sem considerar as características do seu próprio material.
Cinco práticas recomendadas formam o núcleo de uma operação de mixagem robusta:
Quando a mixagem funciona, fica invisível. Cada comprimido atende às especificações, cada lote é aprovado no controle de qualidade e os pacientes recebem a dose pretendida. Essa consistência silenciosa é o resultado de escolhas de engenharia feitas muito antes do primeiro pó entrar na tremonha. Ao aplicar os mecanismos, a lógica de seleção e a disciplina de expansão descritas aqui, você pode construir – e manter – esse nível de confiabilidade.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais