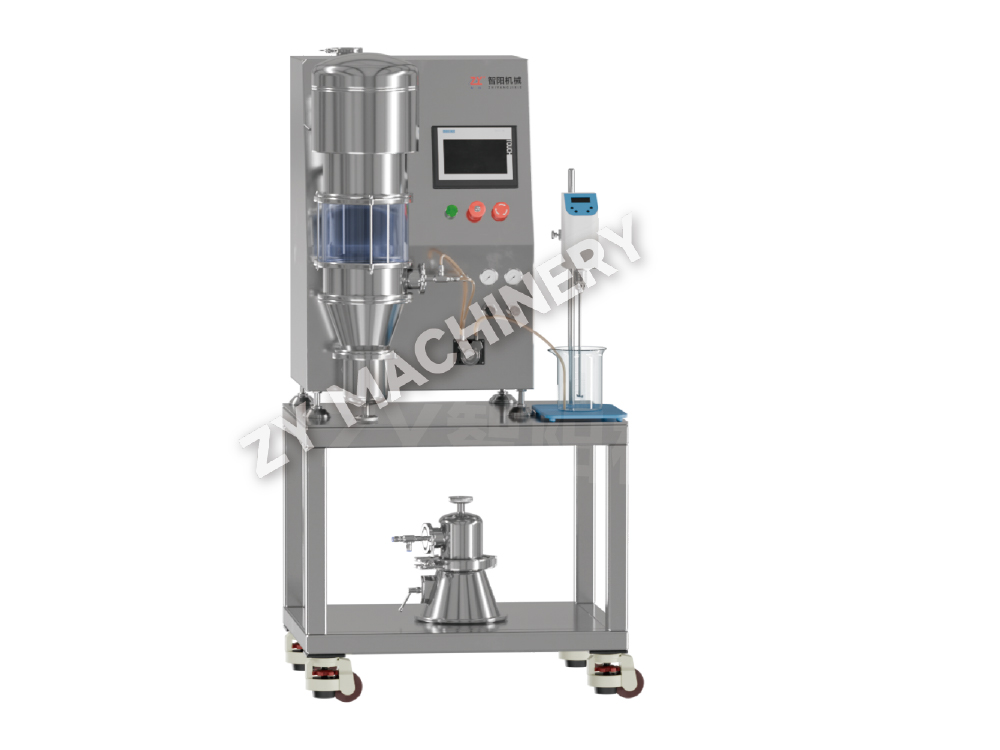
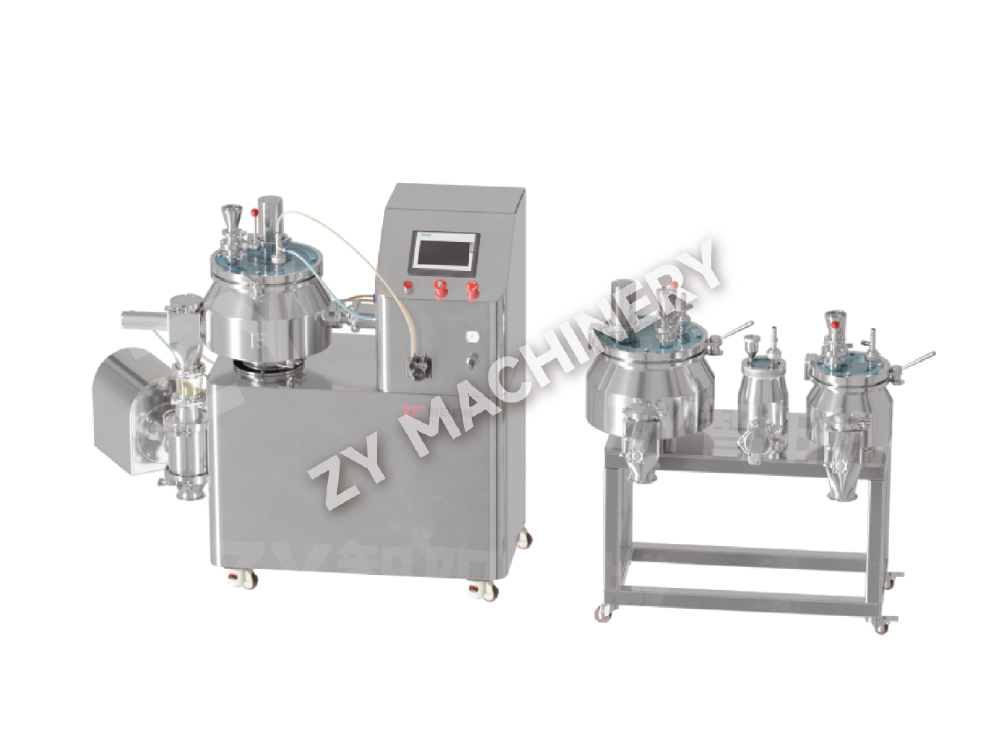
Unidade de produção de dosagem sólida de tamanho de laboratório de pesquisa e desenvolvimento GFL
A unidade de produção de dosagem sólida de tamanho de laboratório de pes.....

Mais de 70% dos novos candidatos a medicamentos se enquadram na Classe II ou IV do BCS – alta permeabilidade, mas baixa solubilidade aquosa. A consequência é a má absorção oral e atrasos frequentes no programa. A dispersão amorfa seca por pulverização (ASDD) aborda isso de frente, convertendo um API cristalino em uma forma amorfa de alta energia incorporada em um transportador polimérico. O resultado é um pó de fluxo livre que pode proporcionar um aumento de solubilidade de 10 a 50 vezes em comparação com o medicamento cristalino puro.
O processo é aparentemente simples. Um API e um polímero são co-dissolvidos em um solvente orgânico ou aquoso volátil, atomizados em uma corrente de gás quente e secos rapidamente em milissegundos. A solidificação rápida prende cineticamente o fármaco no estado amorfo, evitando a recristalização. O polímero tem um duplo propósito: inibe a nucleação durante o armazenamento e aumenta a umectação durante a dissolução. Sem o polímero e as condições de processo corretas, a forma amorfa metaestável relaxará de volta ao estado cristalino de energia mais baixa , apagando todos os ganhos de solubilidade.
ASDD difere de outras dispersões sólidas amorfas (ASDs) preparadas por extrusão por fusão a quente precisamente por causa do mecanismo de secagem à base de solvente. A secagem por pulverização opera com menor estresse térmico, tornando-se a rota preferida para compostos termicamente lábeis. Ele também cria partículas de grande área superficial – normalmente de 5 a 50 mícrons de diâmetro – com cinética de dissolução excepcional. Essas características tornam o ASDD uma tecnologia fundamental no desenvolvimento de doses sólidas orais, particularmente para comprimidos de desintegração rápida e tubulações com biodisponibilidade desafiadora.
O secador por spray não é um item de commodity. Seu design governa diretamente a distribuição do tamanho das partículas, os níveis residuais de solvente, o rendimento e a estabilidade física da dispersão amorfa. Três escalas dominam o cenário de equipamentos: unidades de laboratório para viabilidade (lote de 1 a 5 kg), secadores piloto para otimização de processos (20 a 50 kg) e máquinas em escala de produção capazes de 200 kg ou mais por lote.
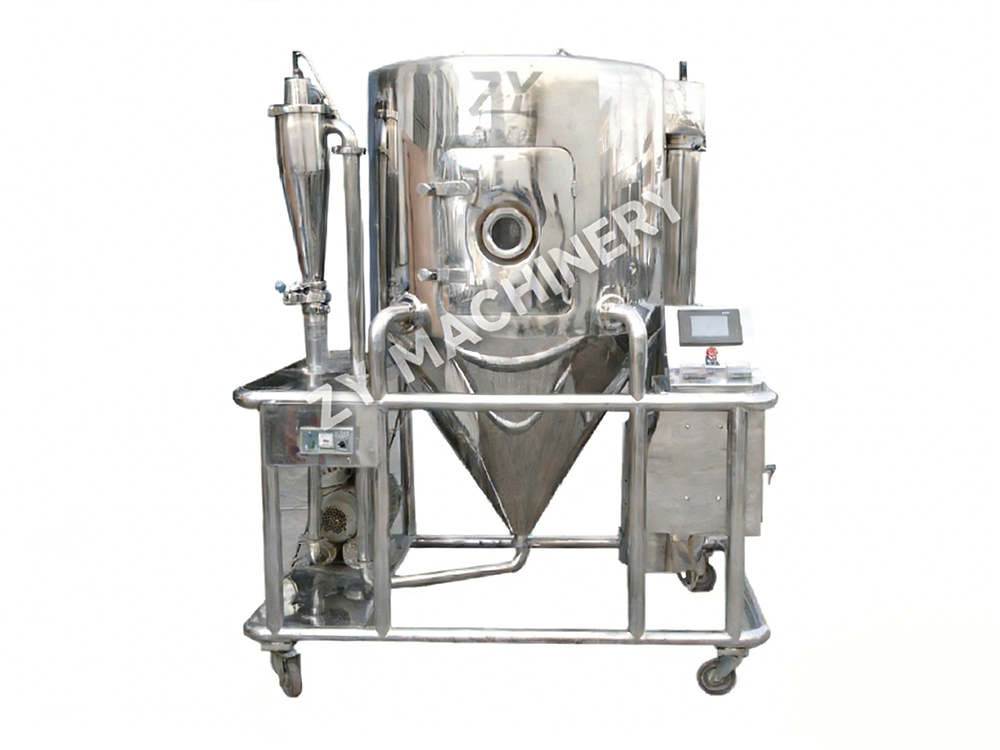
Na fase de laboratório, um secador de bancada com um atomizador de bico de dois fluidos e uma taxa de evaporação modesta – normalmente de 1 a 5 kg de água por hora – é suficiente. Estes sistemas utilizam pequenos volumes de solvente e permitem uma triagem rápida das proporções polímero-fármaco. Ao passar para a produção piloto e comercial, porém, o gargalo muda. Atomizadores rotativos ou sistemas de bicos de alta pressão tornam-se essenciais para lidar com taxas de alimentação mais altas, mantendo ao mesmo tempo um controle rígido do tamanho das gotas. Os circuitos de recuperação de solventes, muitas vezes baseados na condensação ou na recirculação de gases inertes, tornam-se obrigatórios por razões económicas e ambientais. A tabela abaixo ilustra a progressão de escolha para uma série típica de secadores por spray GLP.
| Modelo de secador | Taxa de evaporação nominal (kg/h) | Tamanho típico de lote | Tipo de atomizador | Estágio Adequado |
|---|---|---|---|---|
| GLP-5 | 1–5 | 0,5–5kg | Bocal de dois fluidos | Feasibility / R&D |
| GLP-25 | 10–25 | 10–30kg | Dois fluidos ou rotativo | Piloto/clínico de pequena escala |
| GLP-100 | 50–100 | 50–150kg | Bocal rotativo ou de pressão | Fase final clínica/lançamento |
| GLP-200 | 150–250 | 200–400kg | Bocal de pressão | Produção comercial |
Selecionar o secador por spray certo vai além do rendimento. Parâmetros como a faixa de controle da temperatura do ar de entrada (normalmente 120–250°C), a eficiência do sistema de separação por ciclone e a disponibilidade de um filtro de mangas ou purificador úmido a jusante determinam o rendimento geral e a qualidade do produto. Para equipamentos projetados para lidar com solventes orgânicos Classe I ou II, a construção à prova de explosão e a operação em circuito inerte não são negociáveis. Um secador por spray centrífugo bem projetado com reciclagem de solvente integrada pode recuperar mais de 95% do solvente, reduzindo o custo operacional em 30–40% em comparação com sistemas de passagem única.
As instalações que planejam uma linha de produção ASD dedicada geralmente combinam o secador por spray com um gabinete desumidificado de manuseio de materiais a jusante. Isso evita a absorção de umidade durante a descarga – uma etapa crítica porque muitos pós ASDD são higroscópicos, e mesmo uma exposição modesta à umidade pode reduzir a temperatura de transição vítrea o suficiente para desencadear a cristalização.
O estado amorfo alcançado durante a secagem por pulverização é altamente sensível às condições de processamento. Quatro parâmetros dominam o espaço de projeto: temperatura de entrada, temperatura de saída, pressão de atomização e taxa de alimentação. Sua interação determina o solvente residual, a morfologia das partículas e a estabilidade física.
Níveis de solventes residuais acima dos limites ICH para solventes de Classe II ou III são um modo de falha comum. Os reguladores esperam menos de 5.000 ppm para solventes de Classe III e muito mais baixos para solventes de Classe II. Um estudo sobre ASDD baseado em HPMCAS descobriu que diminuir a temperatura de saída em 10°C aumentou a acetona residual de 800 ppm para 3.200 ppm — um aumento de quatro vezes. Portanto, a estratégia de controle do processo deve definir tanto uma faixa alvo de temperatura de saída quanto um limite máximo aceitável de solvente residual.
A estabilidade física é outro custo oculto de parâmetros abaixo do ideal. Pós com alta área superficial interna e solvente residual apresentam mobilidade molecular acelerada. O início da cristalização pode ser detectado por DSC modulada ou difração de raios X em dias, em vez de meses. Os parâmetros do processo que produzem partículas densas e de baixa área superficial com solvente residual abaixo de 0,5% p/p proporcionam consistentemente estabilidade amorfa superior a 12 meses sob condições de armazenamento recomendadas pela ICH.
O transportador polimérico não é um excipiente inerte. Dita a capacidade de carga do medicamento, a manutenção da supersaturação e a estabilidade física a longo prazo. Três famílias dominam as formulações comerciais de ASDD: succinato de acetato de hipromelose (HPMCAS), copovidona (PVPVA) e copolímero de ácido metacrílico (Eudragit L100-55). A escolha começa pela ionizabilidade e hidrofobicidade do medicamento.
HPMCAS, com sua substituição succinil e acetil, é anfifílico. Fornece inibição robusta de nucleação para compostos hidrofóbicos neutros e mantém a supersaturação em uma ampla faixa de pH. O PVPVA, um copolímero de vinilpirrolidona-acetato de vinila, oferece alta Tg (cerca de 105°C) e forte capacidade de aceitação de ligações de hidrogênio, tornando-o ideal para medicamentos com prótons ácidos fracos que podem formar ligações intermoleculares. O Eudragit L100-55, um copolímero de ácido metacrílico e acrilato de etila, dissolve-se em pH acima de 5,5, permitindo a liberação direcionada no intestino delgado — um benefício para APIs lábeis em ácido ou quando a precipitação gástrica deve ser evitada.
| Polímero | Tg (°C) | Parâmetro de solubilidade (MPa½) | Higroscopicidade | Melhor perfil de API |
|---|---|---|---|---|
| HPMCAS (grau L) | 120 | 23–24 | Moderado | Neutro, LogP > 3 |
| PVPVA (copovidona) | 105 | 21–22 | Alto | Fracamente ácidos, doadores de ligações H |
| Eudragit L100‑55 | 150 | 19–20 | Baixo | Alvo entérico, ácido-lábil |
Uma estrutura prática começa com a estimativa do parâmetro de interação Flory-Huggins (χ) a partir de parâmetros de solubilidade. Um χ negativo ou próximo de zero prevê miscibilidade em nível molecular. Além da termodinâmica, avaliações dinâmicas – experimentos de supersaturação-precipitação em meios biorrelevantes – revelam se o polímero pode sustentar a concentração amorfa do medicamento acima de sua solubilidade de equilíbrio por tempo suficiente para absorção. As dispersões baseadas em HPMCAS normalmente sustentam uma supersaturação de 20 a 40 vezes por 3 a 4 horas em meio FaSSIF, superando os sistemas baseados em PVPVA para compostos extremamente hidrofóbicos. Onde a sensibilidade à umidade é uma preocupação, a baixa higroscopicidade do Eudragit L100‑55 geralmente produz menos variações de estabilidade do que o PVPVA.
Uma dispersão seca por pulverização não é uma forma farmacêutica. O pó fino e de baixa densidade apresenta fluxo fraco – valores de índice de Carr acima de 25% e razões de Hausner superiores a 1,35 são comuns – e compressibilidade marginal. A conversão deste pó em um comprimido robusto ou cápsula requer operações unitárias posteriores projetadas especificamente. Os dois caminhos de integração dominantes são a compressão direta (DC) e a granulação a seco.
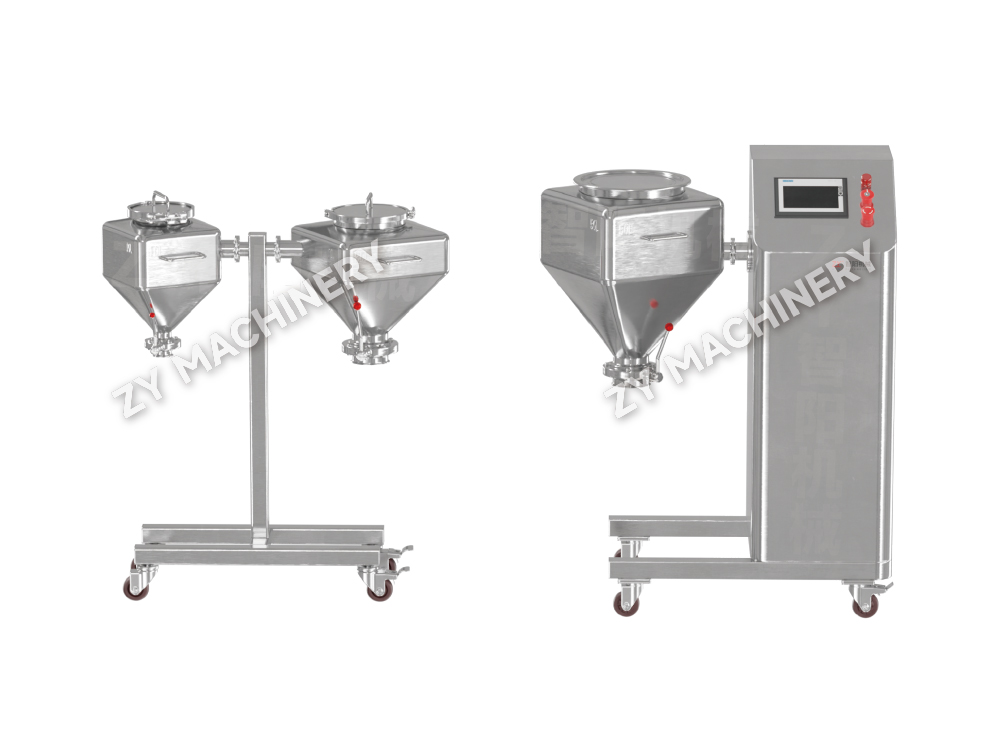
A compressão direta exige excelente fluxo e compactação da mistura. Como os pós ASDD por si só raramente atendem às especificações de fluxo, normalmente é inserida uma granulação em leito fluidizado ou uma etapa de mistura de alto cisalhamento com compactação por rolo. Uma formulação padrão pode combinar ASDD, celulose microcristalina, desintegrante crospovidona e deslizante de dióxido de silício coloidal. Mesmo com excipientes otimizados, a aderência e a separação durante a compressão são frequentes devido à baixa Tg de muitos sistemas ASDD – o material amorfo pode amolecer sob o calor da compressão. A velocidade de prensagem do comprimido, a força de pré-compressão e o revestimento do punção devem ser cuidadosamente controlados.
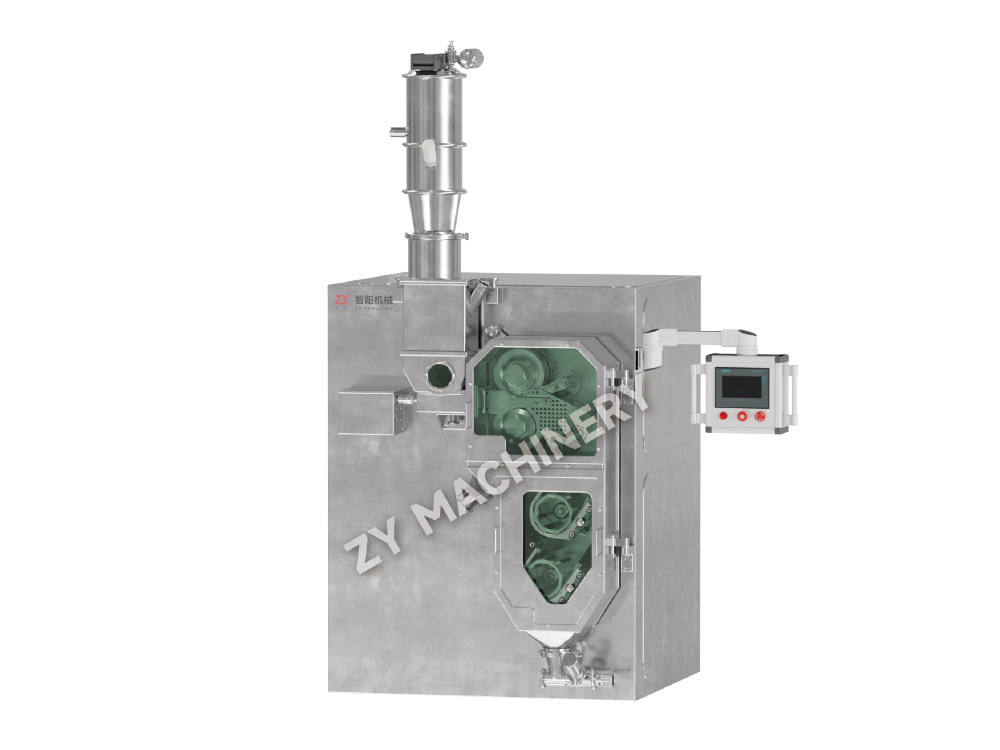
Granulação a seco através de um rolo compactador, como um compactador de rolo aborda problemas de fluxo e segregação, evitando o estresse térmico da granulação úmida. As fitas são moídas em grânulos com embalagem e fluxo aprimorados. A maior porosidade do grânulo muitas vezes se traduz em desintegração mais rápida, um atributo crítico para produtos de liberação imediata. Em um estudo comparativo, os grânulos ASDD compactados por rolo alcançaram um tempo de desintegração do comprimido de 4,5 minutos versus 8 minutos para a mistura de compressão direta, com dureza comparável.
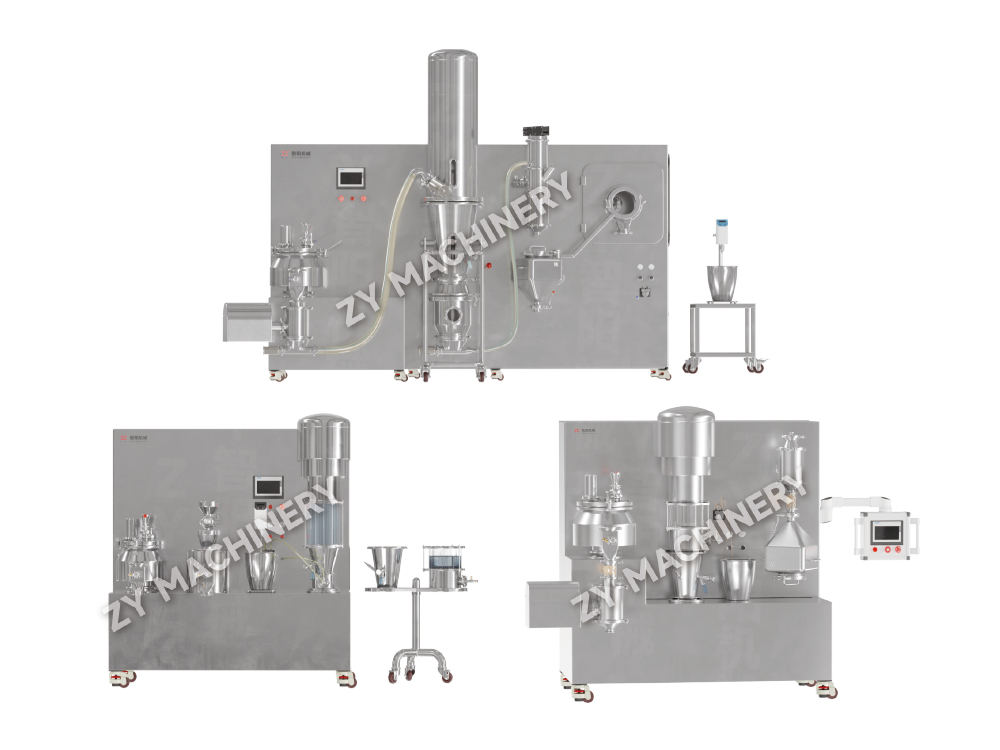
Quando o objetivo não é a liberação imediata, os pós ASDD podem ser colocados em camadas sobre sementes não iguais em um leito fluidizado e posteriormente revestidos para liberação controlada. Esta abordagem desacopla a taxa de dissolução da matriz do comprimido, proporcionando modulação precisa da cinética de liberação. Todo o trem – secador por pulverização, liquidificador, compactador de rolos, prensa de comprimidos e revestidor – deve ser projetado para contenção se o API for potente, um tópico que faz a ponte para a estratégia de alta contenção.
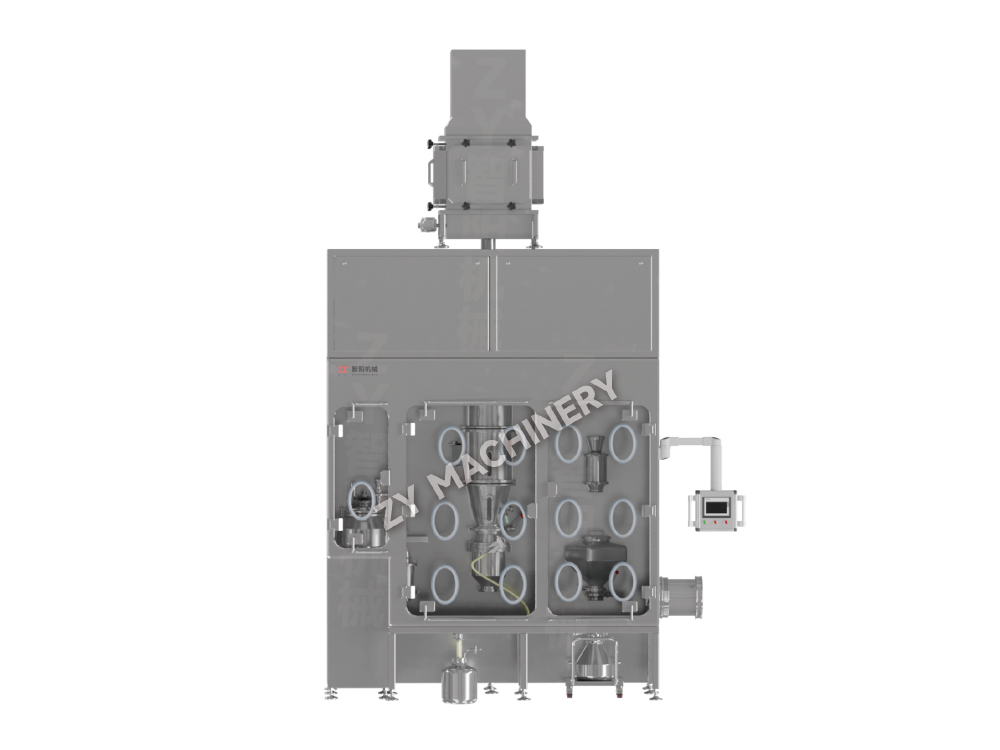
Muitos candidatos à oncologia em fase inicial enquadram-se na faixa de exposição ocupacional (OEB) 4 ou 5, com limites de exposição do operador abaixo de 1 μg/m³. Produzir um ASDD para tais compostos em um secador por spray com frente aberta é inaceitável. Em vez disso, toda a cadeia do processo – desde a preparação da solução até a secagem, descarga e manuseio posterior – deve ser fechada sob pressão negativa com desempenho de contenção validado.
Os sistemas de secagem por pulverização de alta contenção incorporam diversas modificações de projeto. As portas de descarga de entrada/saída de saco com válvula dividida ou revestimento contínuo evitam o contato do operador com o pó seco. Os sistemas CIP (limpeza no local) com controle de sequência automatizado reduzem a intervenção manual; um ciclo CIP típico para um secador de produção varia de 30 minutos para limpeza de rotina a 2 horas para uma troca completa de lote para lote. O circuito de manuseio de gás da secadora opera sob leve vácuo e a exaustão filtrada por HEPA garante que qualquer vazamento empurre o ar para dentro.
O prêmio de custo de capital é significativo. Um sistema contido acrescenta 30–50% ao preço do equipamento em comparação com um secador por spray convencional com o mesmo rendimento. Os custos operacionais também aumentam devido aos tempos de troca prolongados, ao maior consumo de energia devido ao tratamento adicional de ar e à necessidade de luvas isolantes e juntas utilizáveis. No entanto, estes custos são compensados pela redução do risco regulatório. Uma instalação confinada adequadamente projetada evita a necessidade de equipamentos de proteção individual restritivos e reduz a frequência do monitoramento da saúde ocupacional.
A conformidade se estende à documentação. A integridade dos dados para monitoramento de CPP – temperatura de entrada/saída, diferencial de pressão através das barreiras de contenção e parâmetros CIP – deve ser capturada em um historiador compatível com 21 CFR Parte 11. O registro do lote deve demonstrar que todos os intertravamentos de contenção funcionaram durante o processamento. Investir em infraestruturas de alta contenção à escala piloto encurta o caminho para o fornecimento comercial, ao gerar dados representativos que se traduzem diretamente na estratégia de controlo à escala de produção.
As falhas de aumento de escala no ASDD geralmente têm origem em duas causas principais: mudanças na trajetória de secagem das gotas e controle inadequado da umidade de manuseio a jusante. O tamanho de uma gota e o tempo de residência na câmara de secagem variam de forma não linear com as dimensões do secador. Um secador de laboratório com câmara de 0,5 m de diâmetro opera na faixa de milissegundos; um secador de produção com diâmetro de 3 m pode estender o tempo de residência para vários segundos, expondo a partícula em formação a tensões de temperatura elevada por um período mais longo.
A consequência é uma mudança na morfologia das partículas, no solvente residual e, ocasionalmente, na separação de fases que não foi observada em escala laboratorial. Um plano estruturado de expansão aborda esta questão com três marcos:
Ao longo desta jornada, a compatibilidade dos equipamentos entre as balanças é crítica. Instalações que investem em uma linha completa – de um secador de spray com princípio de atomização idêntico ao de um moinho e misturador a jusante — evite a armadilha comum do redesenvolvimento do processo em cada etapa. O retorno é medido pela confiança regulatória e pelo tempo economizado durante o ciclo de revisão do NDA.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais