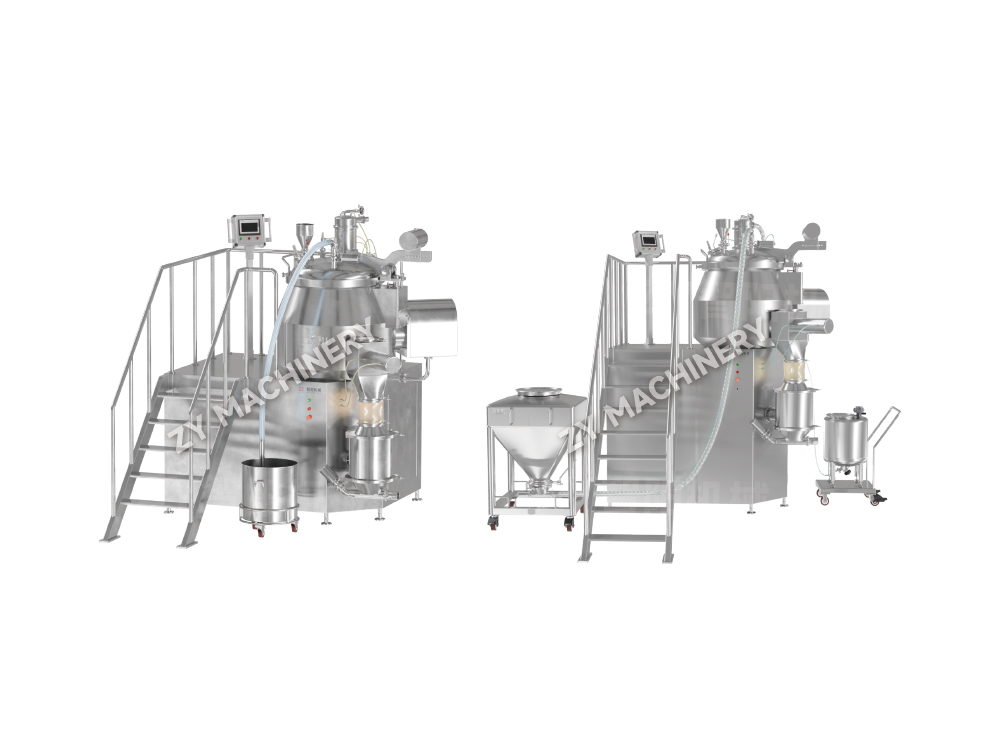
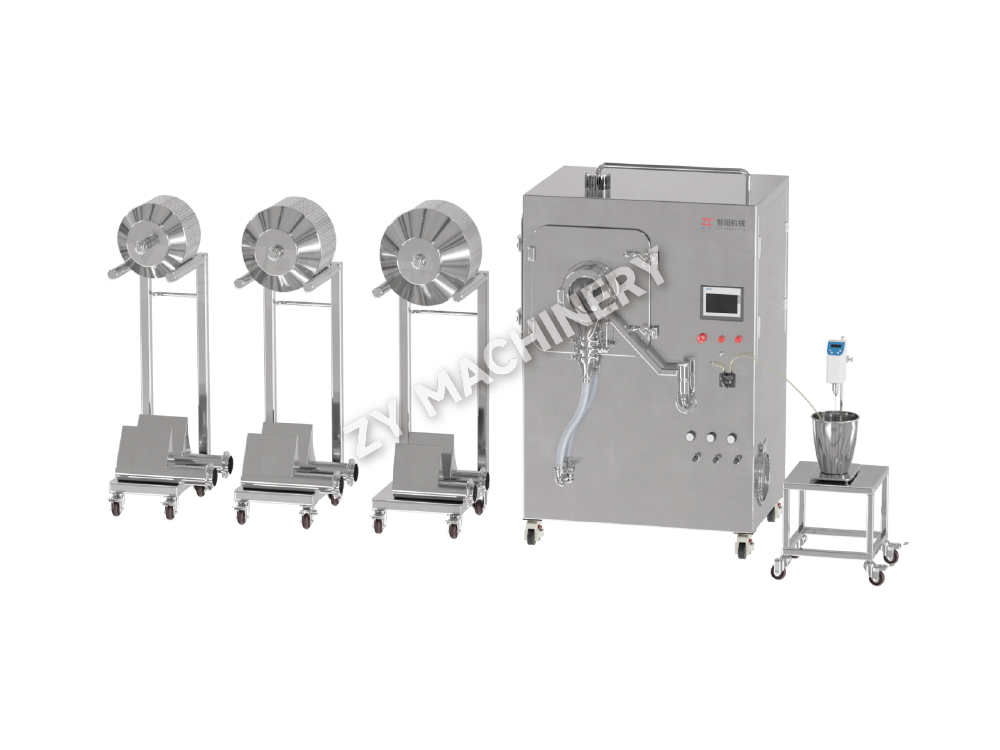
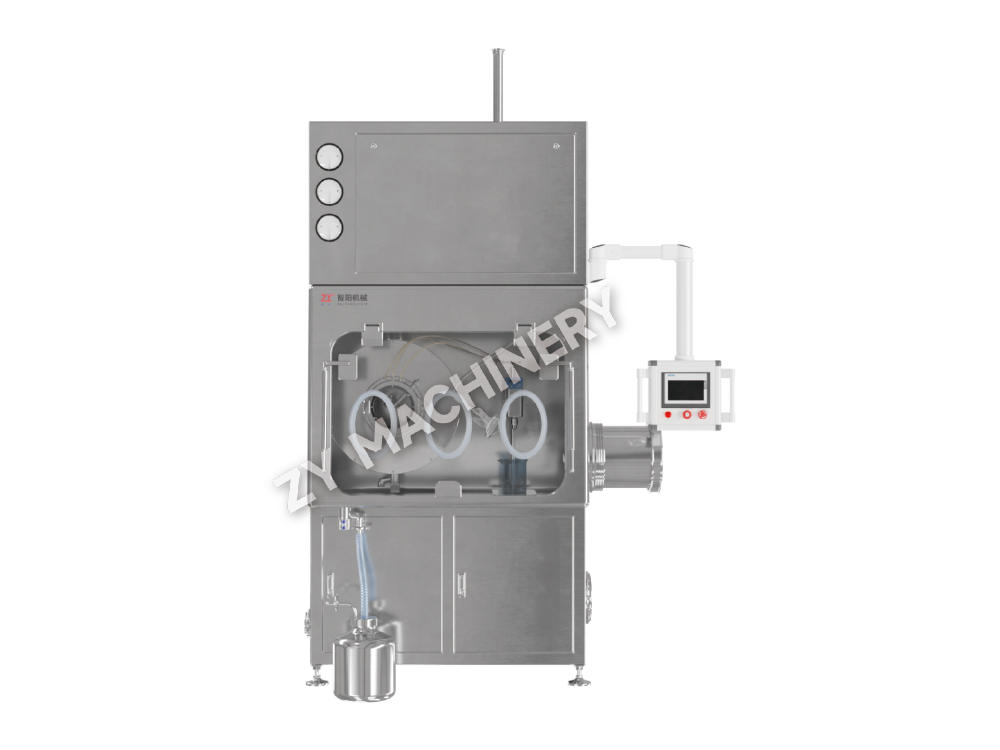
Granulador de mistura de alta velocidade GHL
A Máquina de Mistura e Granulação de Alta Velocidade GHL é um sistema al.....

A verdadeira capacidade do equipamento de mistura de alta velocidade não é definida apenas pela potência do motor, mas pela velocidade de ponta e taxa de cisalhamento gerado na cabeça de mistura. Um dispersor de alta velocidade operando a uma velocidade de ponta de 4.000–6.000 pés/min pode reduzir aglomerados de partículas em uma dispersão de pigmento de 50 µm para menos de 10 µm em menos de 15 minutos – uma tarefa que levaria horas para ser realizada por um misturador convencional de baixa velocidade. Essa redução drástica no tempo de processamento, juntamente com a qualidade de dispersão superior, é a principal razão pela qual esses sistemas dominam as indústrias, desde revestimentos até produtos farmacêuticos.
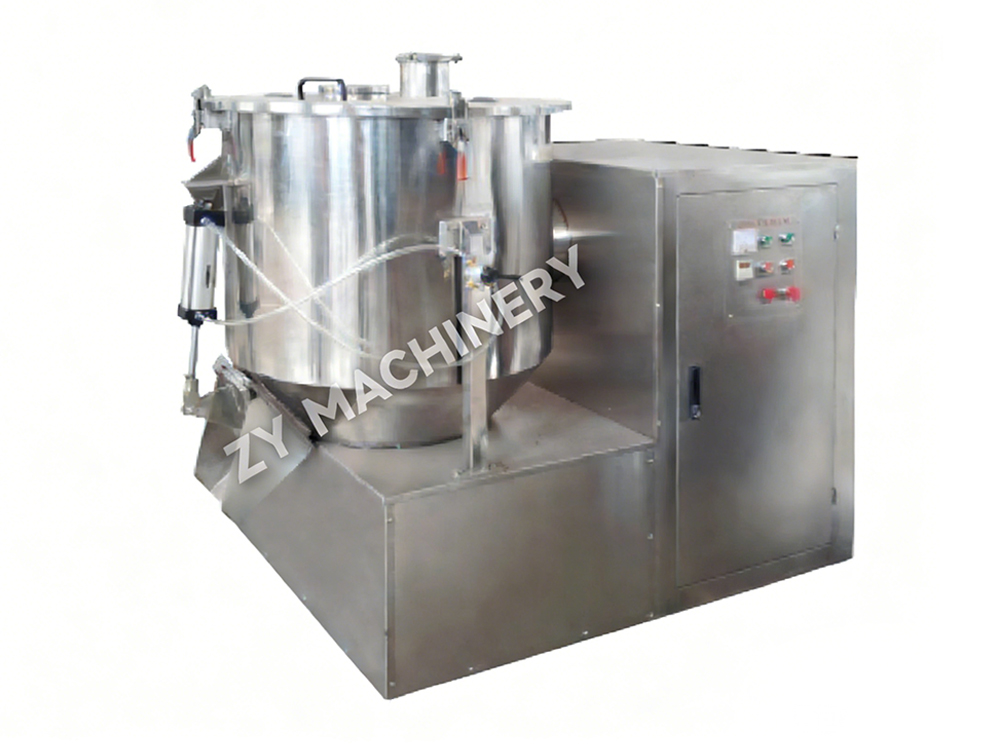
Equipamento de mistura de alta velocidade abrange uma família de máquinas projetadas para transmitir energia mecânica intensa em uma mistura fluida ou em pó. Ao contrário da mistura suave, essas ferramentas dependem de impulsores, rotores ou pás de alta velocidade para criar forte cisalhamento, turbulência e cavitação. O resultado é umedecimento rápido de pós, desaglomeração de partículas, emulsificação de líquidos imiscíveis e suspensão uniforme de sólidos. A conclusão direta é clara: selecionar um misturador de alta velocidade requer combinar a intensidade de cisalhamento e o padrão de fluxo necessários com o objetivo de processamento específico, e não simplesmente escolher o motor mais rápido.
A velocidade da ponta – a velocidade linear na borda externa da lâmina de mistura – é a variável mais crítica. Para uma lâmina dispersora de dente de serra, a cada 1.000 pés/min de aumento na velocidade da ponta aproximadamente duplica a tensão de cisalhamento atuando em aglomerados. Testes de campo na fabricação de tintas mostram que aumentar a velocidade da ponta de 3.200 pés/min para 5.000 pés/min diminui o tempo de moagem em um moinho de três rolos de três passagens para uma única passagem, porque a qualidade da pré-dispersão já está próxima do alvo. A taxa de cisalhamento, medida em segundos inversos (s⁻¹), quantifica o gradiente de velocidade dentro do fluido. Um dispersor padrão de alta velocidade gera 10.000–50.000 s⁻¹ , enquanto um misturador rotor/estator de alto cisalhamento pode exceder 100.000 s⁻¹ . Esse salto permite a redução do tamanho das gotas de 10 µm para 0,5 µm em emulsões, o que melhora diretamente a estabilidade e a vida útil do produto.
| Tipo de misturador | Faixa de velocidade da ponta (pés/min) | Taxa de cisalhamento típica (s⁻¹) | Função Primária |
|---|---|---|---|
| Dispersor de dente de serra | 3.500 – 5.500 | 10.000 – 50.000 | Dispersão de pigmento/aglomerado |
| Rotor/Estator (lote) | 3.000 – 10.000 | 40.000 – 120.000 | Emulsificação, desaglomeração submícron |
| Misturador de alto cisalhamento em linha | 4.500 – 11.000 | 60.000 – 200.000 | Emulsão fina contínua, moagem úmida |
| Agitador de alta velocidade | 1.500 – 3.000 | 2.000 – 10.000 | Mistura de líquidos, transferência de calor |
Embora a velocidade da ponta determine o cisalhamento, o potência por unidade de volume (P/V) determina quão uniformemente esse cisalhamento é aplicado. Dados de laboratório mostram que, para uma dispersão de negro de fumo em água, alcançar uma leitura de medidor Hegman de 7 requer um P/V de pelo menos 0,3 HP/galão ao usar uma lâmina dente de serra; abaixo de 0,15 hp/gal, os aglomerados não dispersos permanecem independentemente do tempo de mistura prolongado. Os equipamentos de alta velocidade conseguem isso concentrando a energia mecânica em uma pequena zona de alto cisalhamento e, em seguida, contando com o fluxo em massa para recircular todo o lote através dessa zona.
O padrão de fluxo é igualmente importante. Um dispersor de fluxo radial empurra o material para fora, em direção à parede do vaso, criando uma forte rotatividade de cima para baixo. Quando a relação entre o diâmetro do lote e o diâmetro da lâmina é mantida entre 2,8:1 e 3,5:1 , forma-se um único vórtice que retira o pó da superfície sem entrada excessiva de ar. Um impulsor de fluxo axial de alta velocidade, por outro lado, é mais adequado para materiais sensíveis ao calor porque move o fluido verticalmente ao longo do eixo do recipiente com menor cisalhamento local, reduzindo o aumento de temperatura e ainda proporcionando rápida homogeneidade. Em uma aplicação de caldo de fermentação, a mudança de um misturador radial para um axial de alta velocidade reduziu o aumento médio da temperatura em 4°C com entrada de energia idêntica, preservando a atividade enzimática.
Quando um dispersor convencional não consegue proporcionar a redução necessária do tamanho das partículas, torna-se necessário um conjunto rotor/estator. Esses dispositivos forçam o produto através de uma abertura precisa – normalmente 0,1 mm a 0,5 mm —entre um rotor de alta velocidade e um estator estacionário. A 3.600 rpm, uma folga de 0,3 mm gera taxas de cisalhamento acima 180.000 s⁻¹ , capaz de quebrar gotículas de óleo em um creme cosmético até um D90 de 1 µm em uma única passagem. Projetos de rotor/estator de múltiplos estágios, que empilham dois ou três anéis concêntricos com ranhuras progressivamente mais finas, podem atingir Valores D50 abaixo de 0,2 µm em emulsões de silicone sem o uso de homogeneizadores de alta pressão.
A escolha entre configuração em lote e em linha depende do volume e da viscosidade. As unidades em linha são excelentes quando os volumes de processamento excedem 500 galões porque garantem cada elemento fluido experimenta o mesmo histórico de alto cisalhamento , eliminando zonas mortas. Um exemplo concreto: um misturador contínuo de rotor/estator em linha processando 80 gal/min de um aditivo de fluido de perfuração aumentou o limite de escoamento em 22% em comparação com um dispersor de lote de potência idêntica, devido à eliminação de desvios no tanque.
Um processo de seleção prático começa com o requisito de dispersão final, não com o misturador. A hierarquia de perguntas a seguir, extraída da experiência em engenharia de campo, evita o superdimensionamento e o baixo desempenho.
Os dados de um aumento de dispersão de pigmentos ilustram a estrutura: um dispersor de laboratório de 50 galões a 5.000 pés/min produziu uma moagem Hegman de 7,5 em 20 minutos. Para replicar essa qualidade em um recipiente de produção de 500 galões, os engenheiros mantiveram a mesma velocidade de ponta e o mesmo relação entre diâmetro da lâmina e do tanque de 0,33 , enquanto ajusta a potência para manter o P/V constante em 0,35 hp/gal. O primeiro lote de produção atendeu às especificações em 18 minutos, confirmando que a similaridade geométrica e a potência constante por volume são os parâmetros de aumento de escala mais confiáveis.
É um equívoco comum pensar que operar um mixer de alta velocidade em RPM máxima sempre produz o melhor resultado. Na fabricação de adesivos, a velocidade excessiva da ponta pode afinar uma solução de polímero a ponto de a mistura dispersiva cessa e a mistura superaquece . Os operadores podem usar uma curva de potência-tempo simples para identificar o ponto final ideal: quando o consumo de energia se estabiliza por 2 a 3 minutos, a dispersão atingiu sua distribuição de tamanho de partícula de equilíbrio e a mistura adicional não proporciona nenhum benefício adicional. Em um sistema de pré-mistura de epóxi, parar neste patamar em vez de executar 15 minutos extras economiza 18% em energia elétrica e eliminou a necessidade de resfriamento ativo.
A geometria da lâmina também influencia diretamente a eficiência. Uma lâmina de dispersão com dentes radiais e angulares alternados cria bolsas de macrocavitação que colapsam violentamente, proporcionando intenso cisalhamento local sem exigir maior velocidade do motor. Ensaios comparando uma lâmina de dente de serra padrão com um design aprimorado para cavitação em RPM idênticas mostraram um Redução de 30% no tempo de mistura para atingir uma leitura de medidor Hegman de 7 para uma dispersão de dióxido de titânio. Além disso, a montagem da lâmina fora do centro do tanque – normalmente a uma distância de 1/3 do raio do tanque da parede – interrompe o redemoinho e aumenta a frequência de colisão de alta intensidade entre os aglomerados e a ponta da lâmina.
A intensa energia mecânica que torna eficaz a mistura em alta velocidade também acelera o desgaste. O desgaste de 1–2 mm em uma lâmina de dente de serra na borda do dente pode reduzir a velocidade da ponta em até 8% e exigem um aumento de RPM para compensar, o que por sua vez aumenta o consumo de energia. Um cronograma preventivo que substitui as lâminas de dispersão a cada 800–1.200 horas de operação, ou quando a largura do dente diminui em 15%, mantém uma qualidade consistente de lote a lote. As unidades rotor/estator exigem inspeção de folga a cada 300 horas para formulações abrasivas; um aumento de folga de 0,3 mm para 0,5 mm pode deslocar a gota de emulsão D50 de 0,8 µm para 1,5 µm.
A expansão do piloto para a produção segue consistentemente a regra de velocidade de ponta igual e número igual de passagens através da zona de alto cisalhamento . Para um rotor/estator em linha, isso significa manter a mesma relação entre diâmetro do rotor e largura da ranhura e o mesmo tempo de residência, o que muitas vezes requer circuitos de recirculação de fluxo. O sucesso documentado em uma transferência de creme cosmético mostrou que igualar a velocidade da ponta a 8.000 pés/min e recircular o lote seis vezes através da unidade em linha em uma escala de 2.000 litros reproduzia a distribuição do tamanho das gotas de um lote piloto de 50 litros dentro ±5% em D90. Essa abordagem centrada no processo, baseada em parâmetros mensuráveis de cisalhamento e fluxo, é o que transforma o equipamento de mistura de alta velocidade de uma ferramenta de força bruta em um ativo de fabricação de precisão.
Quer se manter atualizado?
Contate-nos através do endereço de e-mail abaixo.
Não se preocupe com spam. Nós também odiamos!
Cliente móvel
Conta de vídeo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail:zy@zy-drying.com
ID do WeChat
Direitos de autor2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Todos os direitos reservados  Fabricante de equipamento de dosagem de sólidos orais